


Cuatro defectos representan la mayor parte de la chatarra en cualquieraMáquina de flexión de barras colectoras: deriva angular, grietas en el recubrimiento, abultamiento interno y arañazos superficiales. Cada uno tiene una causa raíz diferente, y la mitad empiezan antes de que la barra llegue a la curva. Esta es la lista de diagnóstico que nuestros ingenieros utilizan en las plantas de clientes: primero las respuestas cortas y luego las comprobaciones que las confirman.
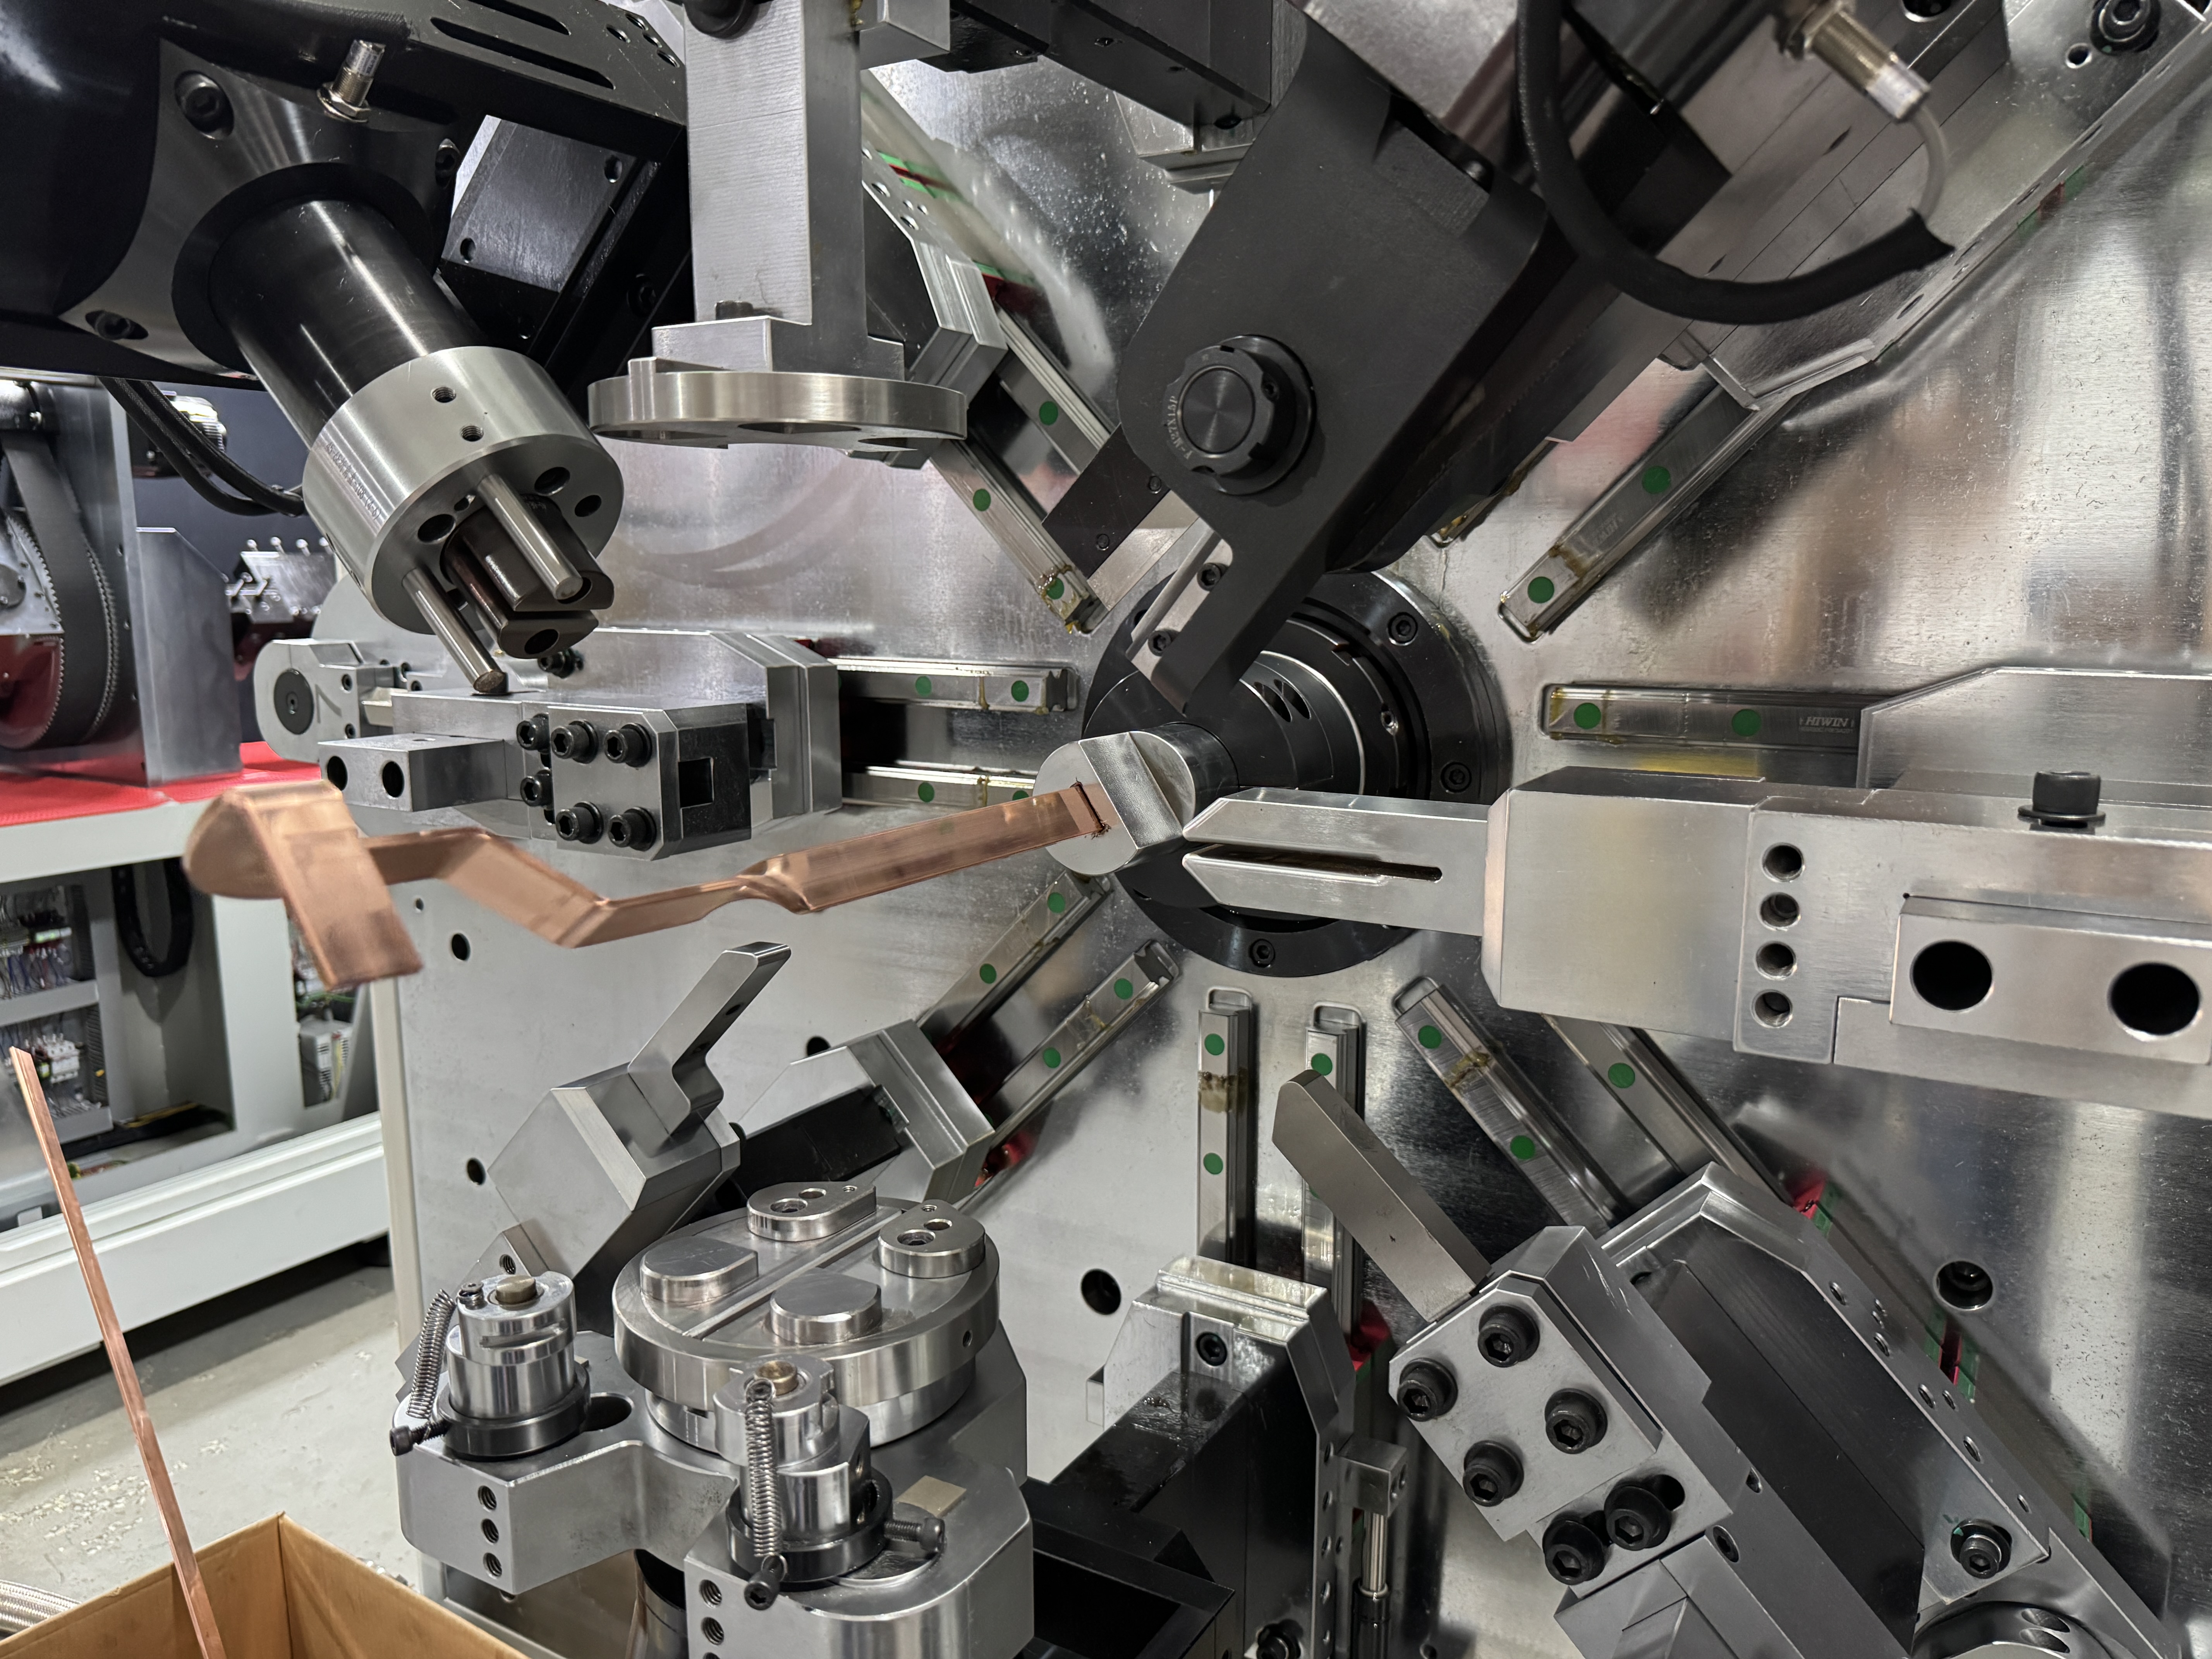
La mitad de los defectos empiezan antes de la curva
Una regla útil antes de los detalles: en el momento en que una barra se introduce en la máquina, su superficie queda protegida o ya dañada. La alimentación con guía envuelve la barra sobre una amplia zona de contacto. Las ruedas de rodillos la presionan en algunos puntos. Los alimentadores con pinzas agarran y sueltan. Esos tres diseños fallan de formas diferentes, y el fallo aparece más adelante como un defecto que parece un problema de flexión. Por eso, en todoMáquina de flexión de barras colectorasconstruimos, la línea de alimentación está diseñada con tanto cuidado como la propia cabeza de flexión — el TP-DL-45-6E que aparece abajo es un buen ejemplo de la disposición completa.
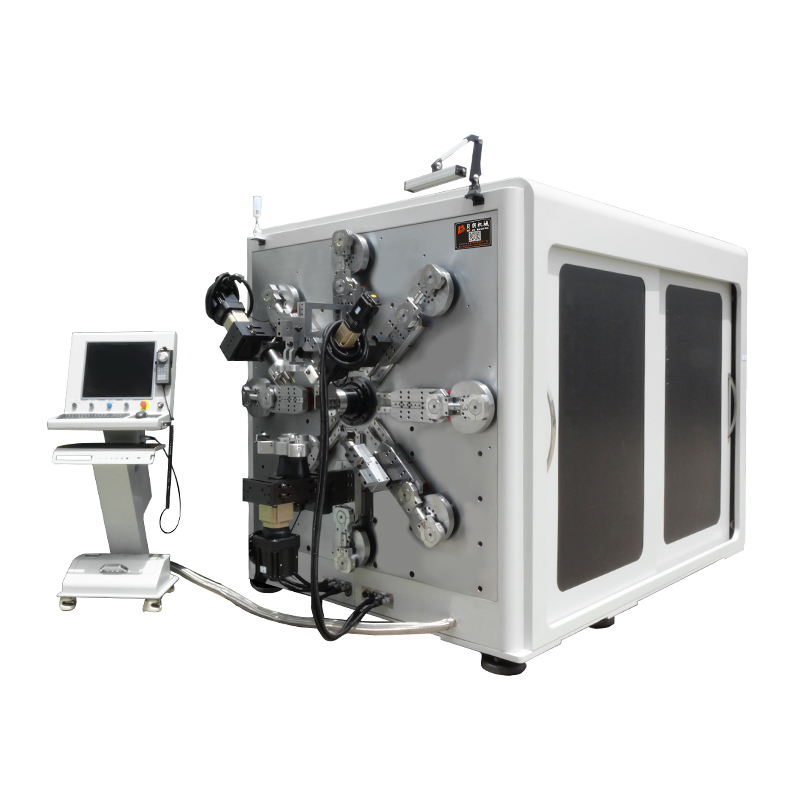
Defecto 1: Deriva del ángulo tras la curva
Respuesta corta:El cobre se recupera elásticamente cuando se libera la presión, por lo que un 90° programado aterriza en 91–92°. Compensa sobredoblando y registra el valor en función del temple, grosor y dirección de flexión.
La barra blanda o recocida se recupera menos; La barra de estirado duro se recupera más y varía entre lotes de molino. El espesor importa porque una zona de deformación más profunda se recupera de forma menos predecible. La dirección también importa: las curvas planas se mantienen más firmes que las verticales, por eso los objetivos de precisión publicada difieren (±0,1° planos, ±0,2° verticales).
Comprobar:Dobla una pieza de prueba a la nominal, mide la diferencia, introdúcela como compensación y verifica en la segunda pieza. Cuatro curvas, no cuarenta. Si la deriva vuelve a mitad de turno, sospecha que la temperatura de la barra o cambia mucho, no el programa.
Defecto 2: Grietas en el recubrimiento en el radio exterior
Respuesta corta:el recubrimiento exterior se estira más allá de lo que puede seguir el PVC, el PA12 o la cinta de mica. O bien el radio es demasiado estrecho o el recubrimiento llegó a la curva frío y previamente dañado.
Dos arreglos, aplicados en orden. Primero, geometría: mantén el radio interior en un par por el ancho de la barra para curvas planas y uno por el grosor de la barra para curvas verticales. Segundo, la temperatura: una unidad de precalentamiento de alta frecuencia en la toma calienta la barra justo antes de formarse, lo que hace que el recubrimiento sea lo suficientemente elástico para estirarse en lugar de partirse.
Comprobar:Si las grietas aparecen solo en los inicios de la mañana o en días fríos, es precalentamiento. Si aparecen solo en un dibujo, es el radio. Si siguen el camino de alimentación como líneas paralelas, no es ninguna de las dos — eso es un defecto de alimentación.
Defecto 3: Protuberancia en la cara interior
Respuesta corta:el cobre desplazado empuja el recubrimiento incompresible hacia fuera en el radio interior. Contrólalo con radio, precalenta y — donde el estampado obliga a una curvatura cerrada — un paso de retrabajo de cuña y horno.
Las normas de producción para barras de PVC y mica funcionan a 1,6 mm de cara única en curvas planas y 1,5 mm en curvas verticales, con una tolerancia industrial comúnmente citada de 4 mm en ambos lados. Cuando aún aparece un bulto, la secuencia es: cuña de acero inoxidable sobre el bulto, alicates bloqueados para presión, horno túnel a 100–130 °C durante uno o dos minutos, y luego enfriamiento con ventilador. Invertir el orden — sujetar en frío o calentar sin la cuña — cambia una protuberancia por una zona despegada.
Comprobar:Presiona el bulto con el pulgar. Un bulto blando y elástico se levanta y se recupera con calor. Un bulto duro con blanqueamiento significa que el radio ya es demasiado ajustado para el material.
Defecto 4: Arañazos y marcas de ruedas
Respuesta corta:Presión de contacto, no fuerza de flexión. Rodillos de carga puntual, bordes guía afilados y orugas gastadas dejan marcas que corren paralelas a la dirección de alimentación en cualquier máquina de curvatura de barras colectoras.
Comprobar:Mide el paso de rasca contra el incremento de avance. Las marcas espaciadas exactamente en el paso de alimentación provienen del alimentador; los arañazos irregulares provienen de guías o de la tabla de salida. En la barra revestida, una sola rueda plana puede despegar todo un filo sobre una palanca de cambios.
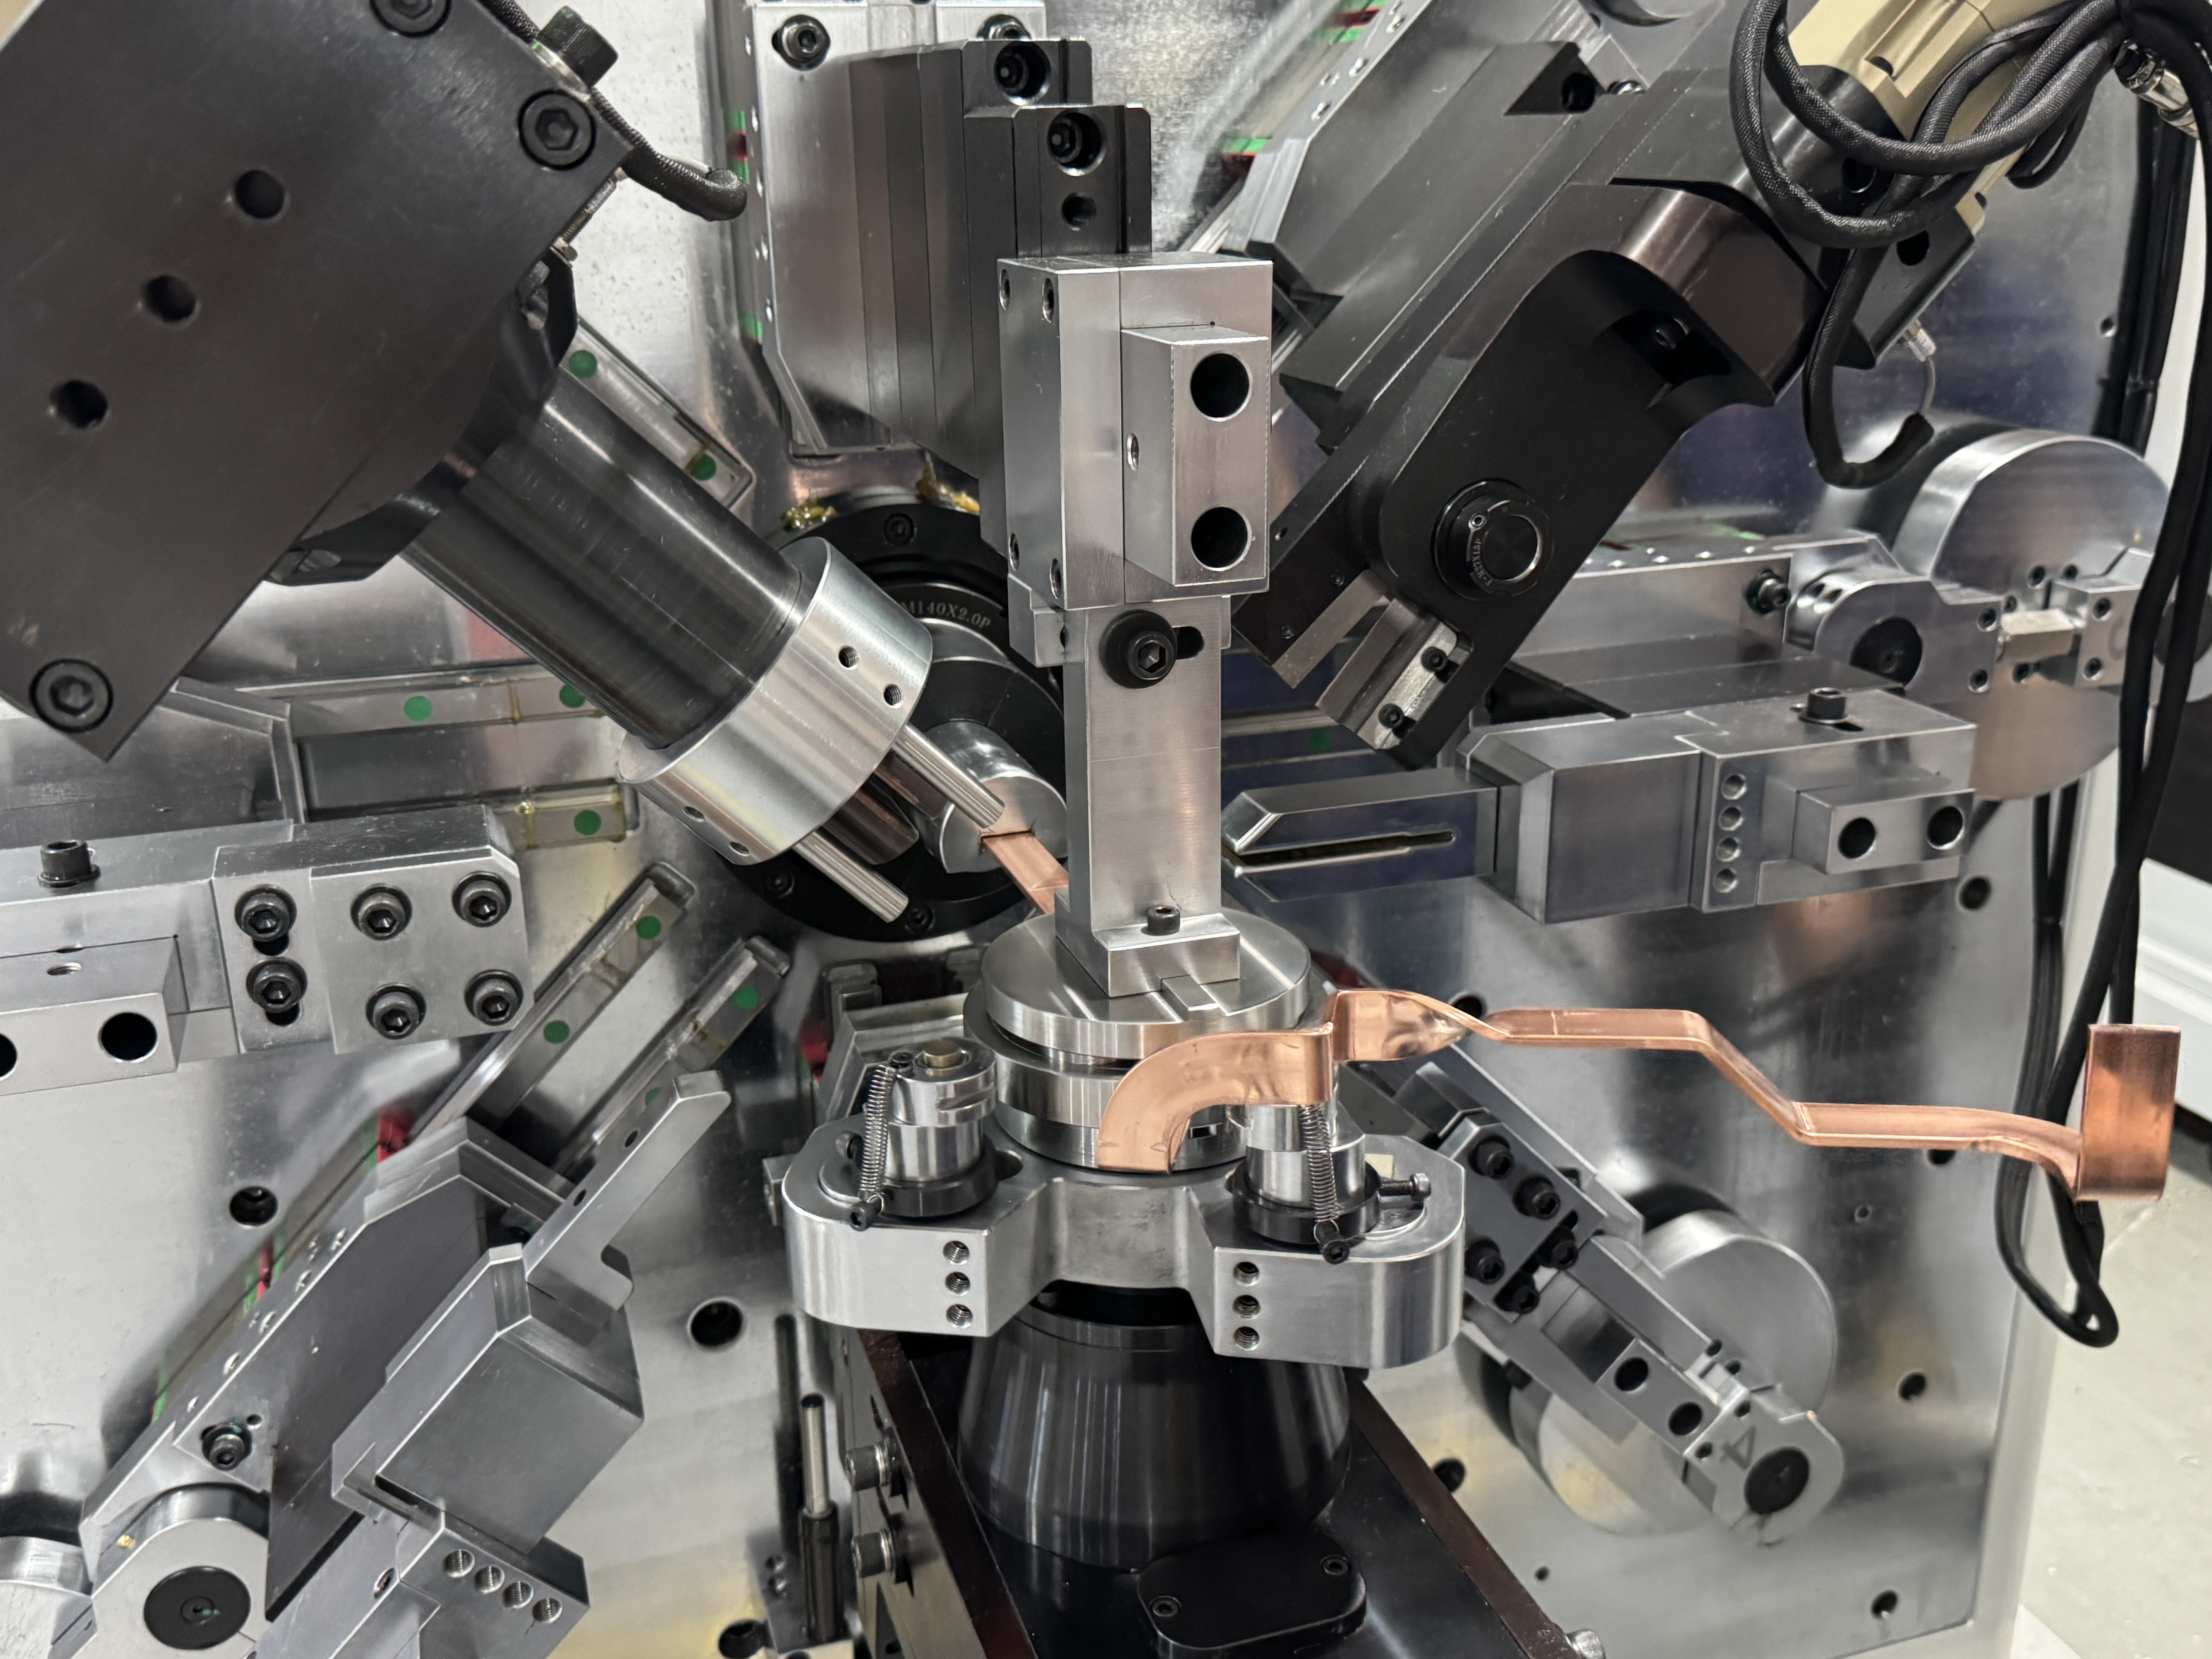
Tabla de diagnóstico rápido
Guardamos una versión de esta mesa pegada con cinta dentro de la puerta protectora de cada máquina de flexión de barras colectoras que sale de nuestro taller:
| Síntoma | La causa más probable | Primera comprobación |
|---|---|---|
| Derivas de ángulo entre 1 y 2° | Retroceso, compensación incorrecta | Cambio de temple y grosor |
| Grietas en el radio exterior | Radio demasiado apretado / recubrimiento frío | Radio de extracción, ajuste de precalentamiento |
| Abultamiento interior sobre la especificación | Radio, adhesión, barra fría | Regla del radio, registro del horno |
| Arañazos paralelos | Contacto del alimentador | Presión de la vía, desgaste de las ruedas |
| Marcas solo en los extremos del bar | Bordes de entrada/salida guía | Alineación guía |
Qué significa esto para tu línea
Ninguno de estos cuatro defectos requiere una nueva máquina para diagnosticarlos. Tres de ellos se deciden por el entorno y la condición material; solo uno — el daño crónico del recubrimiento — suele apuntar al propio diseño de alimentación. AMáquina de flexión de barras colectorasQue rastrea sus propias razones de rechazo por categoría, encontrará la causa en una semana. Una que solo cuenta chatarra seguirá ajustando el parámetro incorrecto durante meses.
Si tu contenedor de rechazos tiene una categoría dominante, envía a BELAN una foto del defecto, el dibujo y el lote de material. Usaremos la misma pieza en nuestra máquina de doblar barras colectoras, mediremos el resultado y enviaremos el vídeo con los parámetros que lo solucionaron.
BELAN Machinery, su proveedor experto de soluciones de conformado de cables para automóviles. Comparte tus fotos de defectos y la especificación de la barra para una prueba gratuita de la curva, con la pieza medida y la configuración del proceso devuelta.
¿Persiguiendo un defecto terco ahora mismo?
Envíanos una foto del rechazado, el dibujo y tu lote de barra. Lo reproduciremos en la máquina correspondiente, grabaremos la solución y devolveremos los parámetros — sin coste ni compromiso.

