


Si has dedicado tiempo a buscar unMáquina de flexión de barras colectoras de cobreÚltimamente, probablemente hayas notado que todos los folletos de los proveedores son iguales: conteos de ejes, kilovatios, una foto de una curva ordenada. Después de entregar máquinas de barras colectoras en cinco bases de producción de BYD y formar a operadores de tres continentes en nuestro taller de Dongguan, podemos decirte que los números de los folletos rara vez son donde los proyectos tienen éxito o fracasan. La diferencia suele estar en dos lugares: cómo la máquina trata la superficie de la barra colectora y la rapidez con la que cambia cuando cambia tu libro de pedidos. Este artículo es la versión de nuestra conversación de ventas que desearíamos que todos los compradores pudieran escuchar antes de firmar cualquier cosa.
La barra colectora en sí ha cambiado — la mayoría de las máquinas no se han puesto al día
Hace diez años, la mayoría de las barras colectoras de cobre eran de barra plana desnuda. Hoy en día, una gran parte del trabajo de nueva energía viene recubierta: barras colectoras de cobre revestidas de PVC y mica para cableado de alta tensión, barras colectoras aisladas PA12 para sistemas de baterías, barras colectoras de aluminio anodizado para inversores y armarios de almacenamiento de energía. El conductor es el mismo metal que tu padre dobló a mano. La superficie no lo es.
Una barra colectora recubierta no es indulgente. Si el mecanismo de alimentación lo sujeta con rodillos de contacto puntual, el aislamiento se abolla. Si la barra se desliza lateralmente durante la alimentación, el recubrimiento se desgasta. Si la presión de sujeción se ajusta para cobre desnudo, una capa PA12 puede agrietarse en la primera curva — y una capa aislante agrietada es una rotura esperando a ocurrir, no un rechazo cosmético. Hemos visto lotes enteros desguazados en la inspección de entrada precisamente por esta razón.
Por eso seguimos volviendo a alimentar cuando los clientes preguntan qué hace que una máquina de doblar barras colectoras sea mejor que otra. El dominio se lleva la gloria; Alimentación decide si la pieza terminada pasa la inspección.
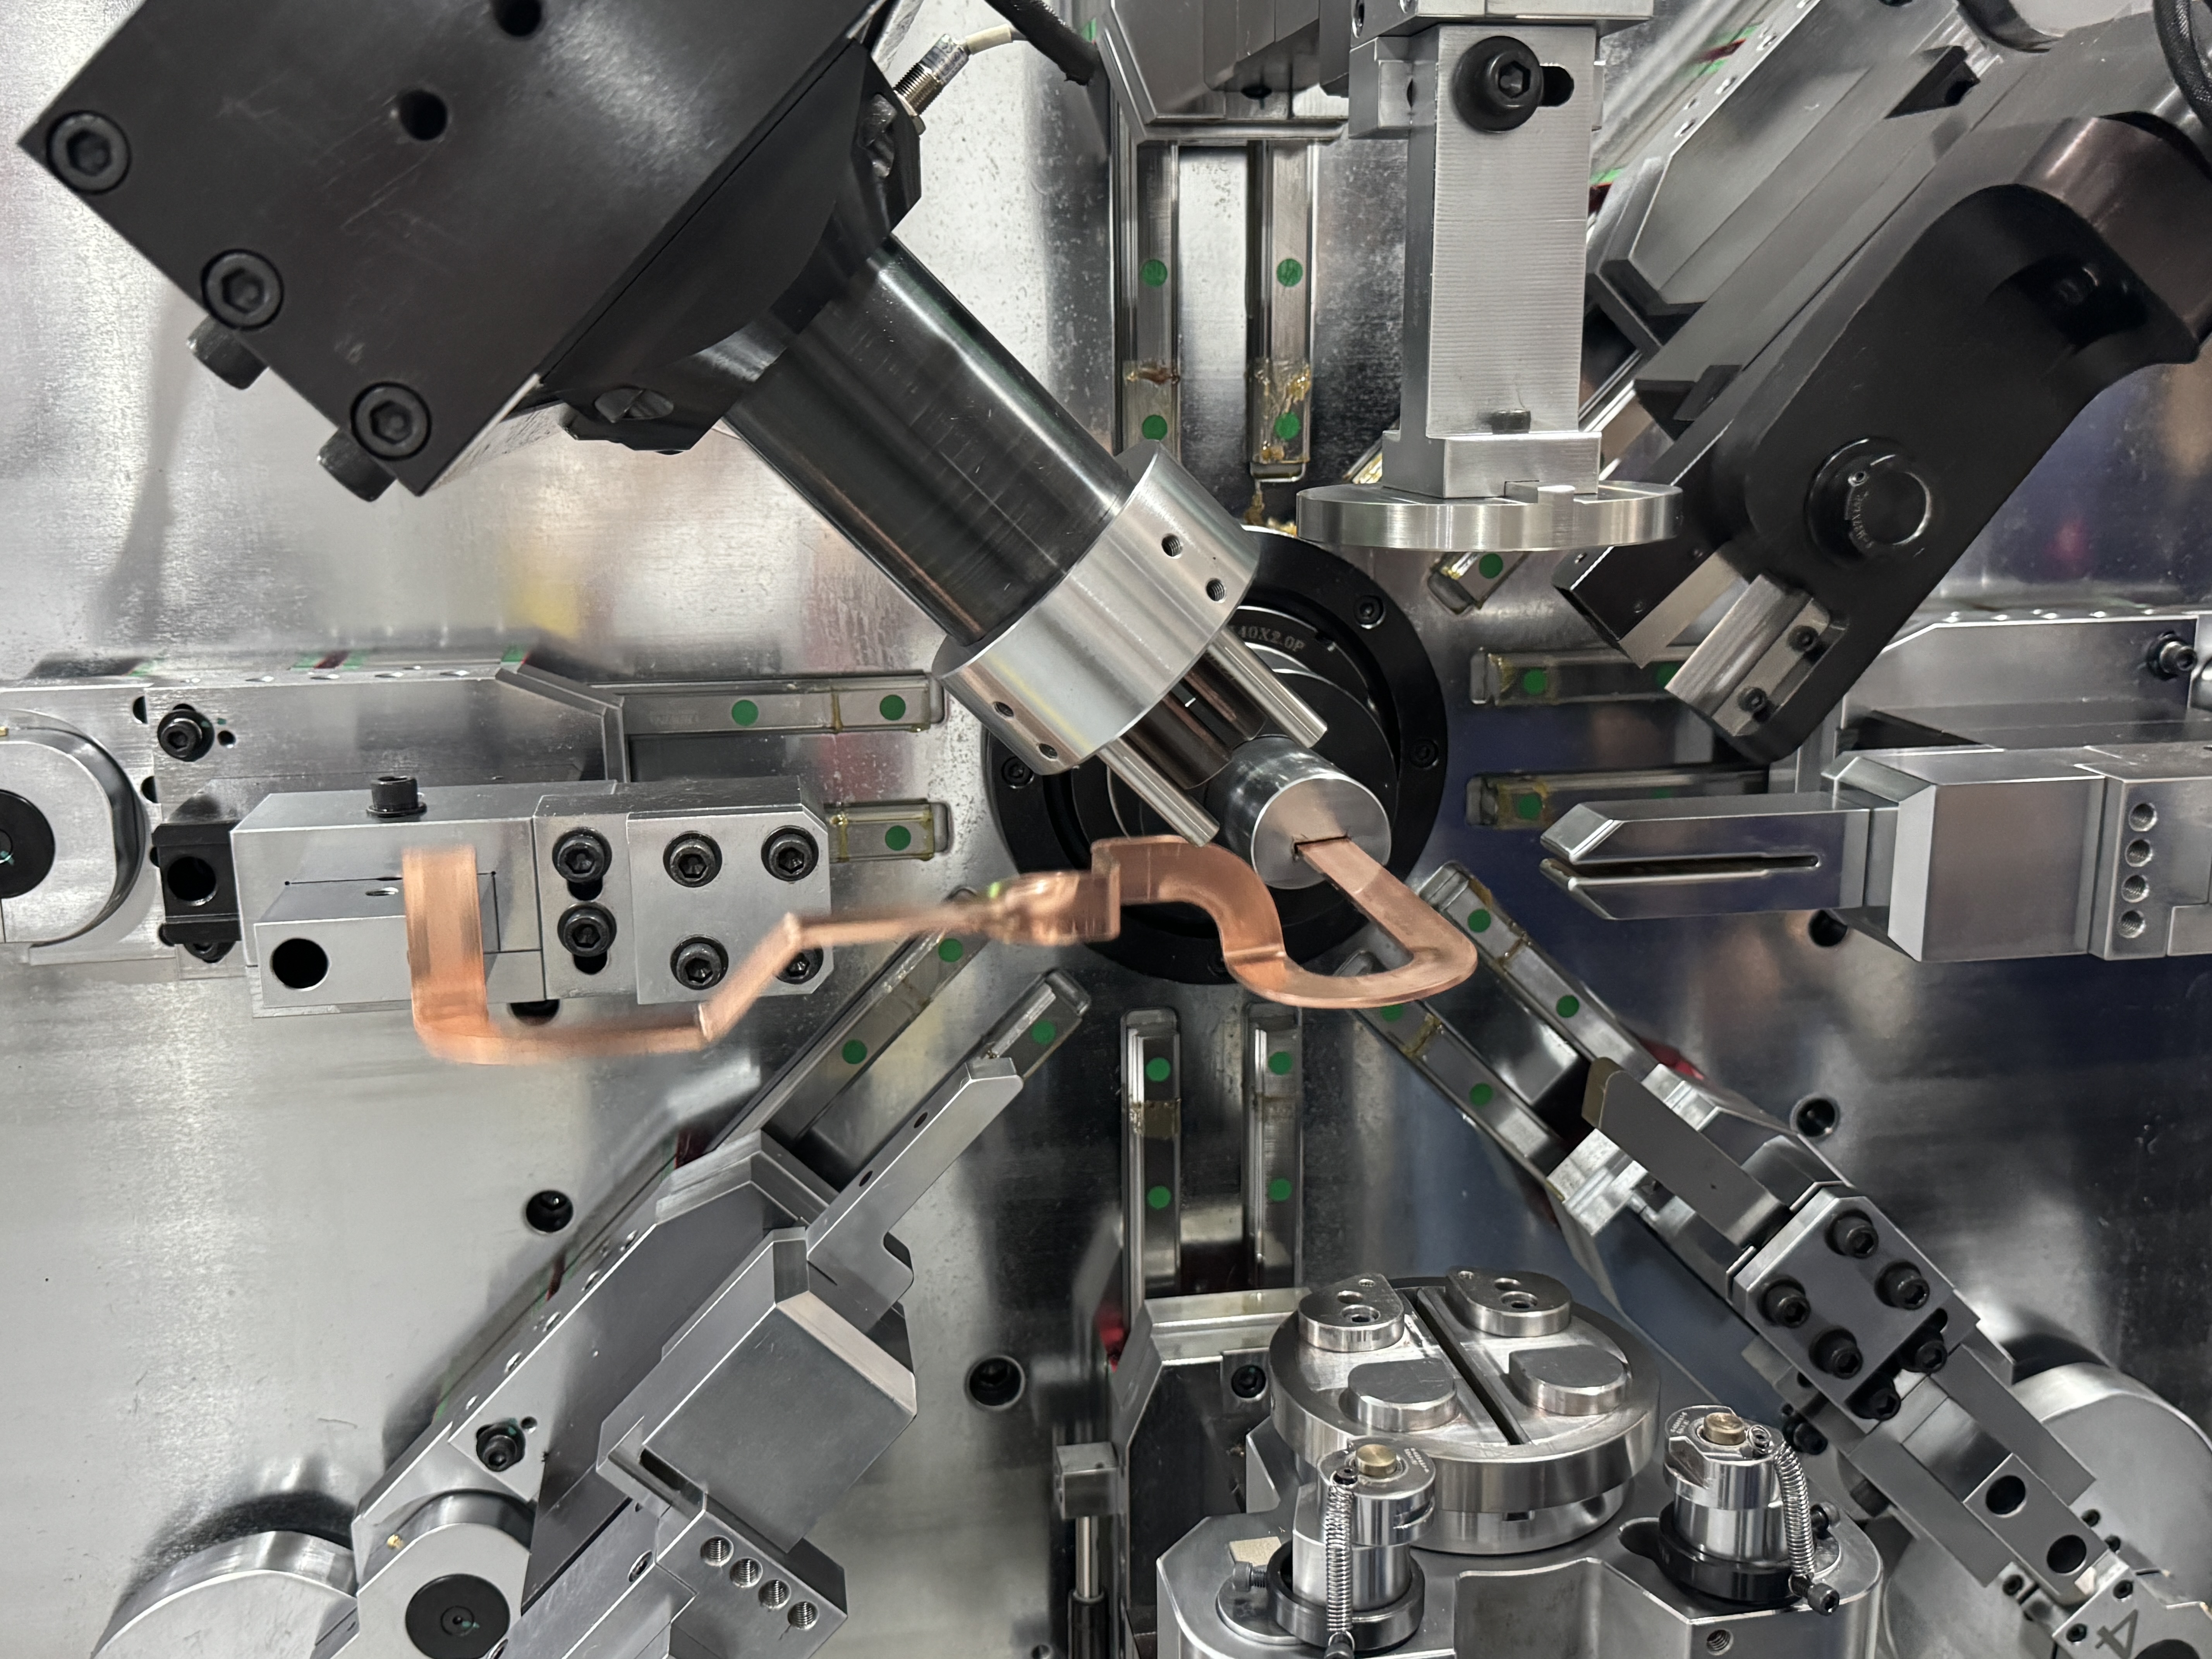
Alimentación: Tipo de oruga vs Rodillo vs Sujetación
Existen tres estructuras de alimentación convencionales en el mercado, y se comportan de forma muy diferente en materiales recubiertos:
| Estructura de alimentación | Cómo funciona | Donde lucha |
|---|---|---|
| Alimentación tipo oruga | La barra viaja en una cinta transportadora que la lleva hasta la zona de flexión con soporte de longitud completa — nuestro diseño central, sin contacto puntual con el recubrimiento | Necesita la especificación correcta de la vía por tamaño de barra; Un poco más de herramientas para ajustar en el momento del parto |
| Alimentación por rodillos (juegos de 8 rodillos) | Los rodillos pellizcan y empujan la barra en pasos | La presión puntual marca recubrimientos blandos; El deslizamiento en una barra aceitosa o pulida provoca deriva en la longitud |
| Alimentación por pinzado | Un pinzas sujeta la barra y la atraviesa | Marcas de sujeción en superficies aisladas; La fuerza de agarre debe ajustarse para cada cambio de material |
En cobre desnudo, los tres serán buenas piezas. En PA12 o barra recubierta de PVC mica, la diferencia se nota en la primera hora de uso. Si tu cartera de pedidos incluye barras colectoras aislantes — y en trabajos de nuevas energías, casi seguro que lo hace — coloca la estructura de alimentación en lo más alto de tu lista de comparación, por encima del número de ejes.
Lo que realmente hacen nuestras máquinas, paso a paso
Cada máquina de barra colectora BELAN funciona en el mismo circuito cerrado: la bobina o barra va en la cremallera de alimentación, la unidad auxiliar de alimentación la entrega al módulo de enderezamiento para eliminar la tensión interna, la cinta transportadora de la guía la lleva a la zona de flexión, los brazos servo-flexionales la forman — curvas planas, verticales, giros, las formas compuestas 3D que exigen los sistemas de baterías — y el servo corte corta automáticamente la pieza terminada. Enrollo en la bola, barra colectora terminada fuera, sin manipulación manual entre medias.
Qué máquina de la familia te va bien depende de tu barra:
| Modelo | Gama de barras colectoras de cobre | Gama de barras colectoras de aluminio | Más adecuado para |
|---|---|---|---|
| TP-DL-45-6E· Segmentado en 16 ejes | Ancho 12–45mm, grosor 2,0–6,0mm | A petición | Paquetes de baterías para vehículos eléctricos, enlaces BMS, barras colectoras compactas 3D |
| TP-DL-60-8E· Segmentado en 16 ejes | Ancho 15–60mm, grosor 2,0–8,0mm | A petición | Armarios de distribución, infraestructura de carga, secciones más grandes |
| BL-TP-50-7E· 13 ejes | Ancho 15–45 mm, grosor 1,0–7,0 mm | Ancho 15–50mm, grosor 1,0–8,0mm | Libros de pedidos mixtos de cobre y aluminio en una sola tienda |
Los tres utilizan sistemas de accionamiento servo completo: no hay estación hidráulica para calentar, ni deriva de temperatura del aceite entre la primera y la última parte del cambio. El BL-TP-50-7E de 58,7 kW, por ejemplo, se sitúa sobre un chasis de 6800KG y utiliza servos Sanyo con un sistema de control Yitu fabricado en Taiwán, porque tras probar controles tanto de terceros como autodesarrollados elegimos la opción con el mayor soporte de mantenimiento a largo plazo.

El cambio es donde realmente se filtra el dinero
Aquí hay una escena que vemos en casi todas las fábricas que visitamos: la máquina se dobla de forma preciosa y luego cambia el pedido. Los operadores aflojan los rodillos de rectificación, vuelven a roscar la barra, vuelven a ajustar la sujeción, ejecutan piezas de prueba, desguazan dos o tres y, cuarenta minutos después, la producción se reanuda. Si lo haces cuatro veces al día, pierdes medio turno — en silencio, sin ningún informe en ningún sitio.
Así que instalamos de fábrica cada máquina con un dispositivo auxiliar de alimentación. El operador tira de la nueva barra hasta la estación de alimentación y pulsa start; La máquina lo lleva sola a la zona de enderezado. Nadie afloja los rodillos, nadie vuelve a enroscar. Para la realidad multiespecificación y pequeños lotes del trabajo de nueva energía, este único detalle genera más producción por semana que un ciclo de flexión más rápido.
Lo que nos enseñaron 32 máquinas para BYD
BELAN se convirtió en un proveedor de primer nivel de BYD y entregó 32 máquinas de flexión de barras colectoras en cinco bases de producción: Dongguan, Shenzhen, Xi'an, Zhengzhou y Changsha. Superar esa auditoría no fue por nuestro folleto. Su equipo analizó la fiabilidad del equipo a lo largo del tiempo, si la producción se mantenía constante semana tras semana, si podíamos fabricar y entregar en volumen, y qué ocurre después de la instalación. Las preguntas repetidas nunca fueron "¿cuántas hachas?" Eran "enséñanos la máquina funcionando en el sexto mes."
La misma lección la volvió de otros clientes. Un fabricante de barras colectoras en India envió a su equipo técnico a nuestra fábrica para un programa de formación de 12 días sobre un BL-TP-45-6E — seguridad, carga de materiales, montaje de cortadores, rectificado, edición CNC, puesta en marcha, producción a granel y mantenimiento diario, todo en sus propias piezas en lugar de nuestras piezas de demostración. LEONI puso nuestra línea automática de procesamiento de barras de aluminio en producción real, y MANDO regresó con un pedido de segunda unidad después de que la primera sobreviviera a su licitación del proyecto. Hemos aprendido que las órdenes repetidas son la única especificación que importa.
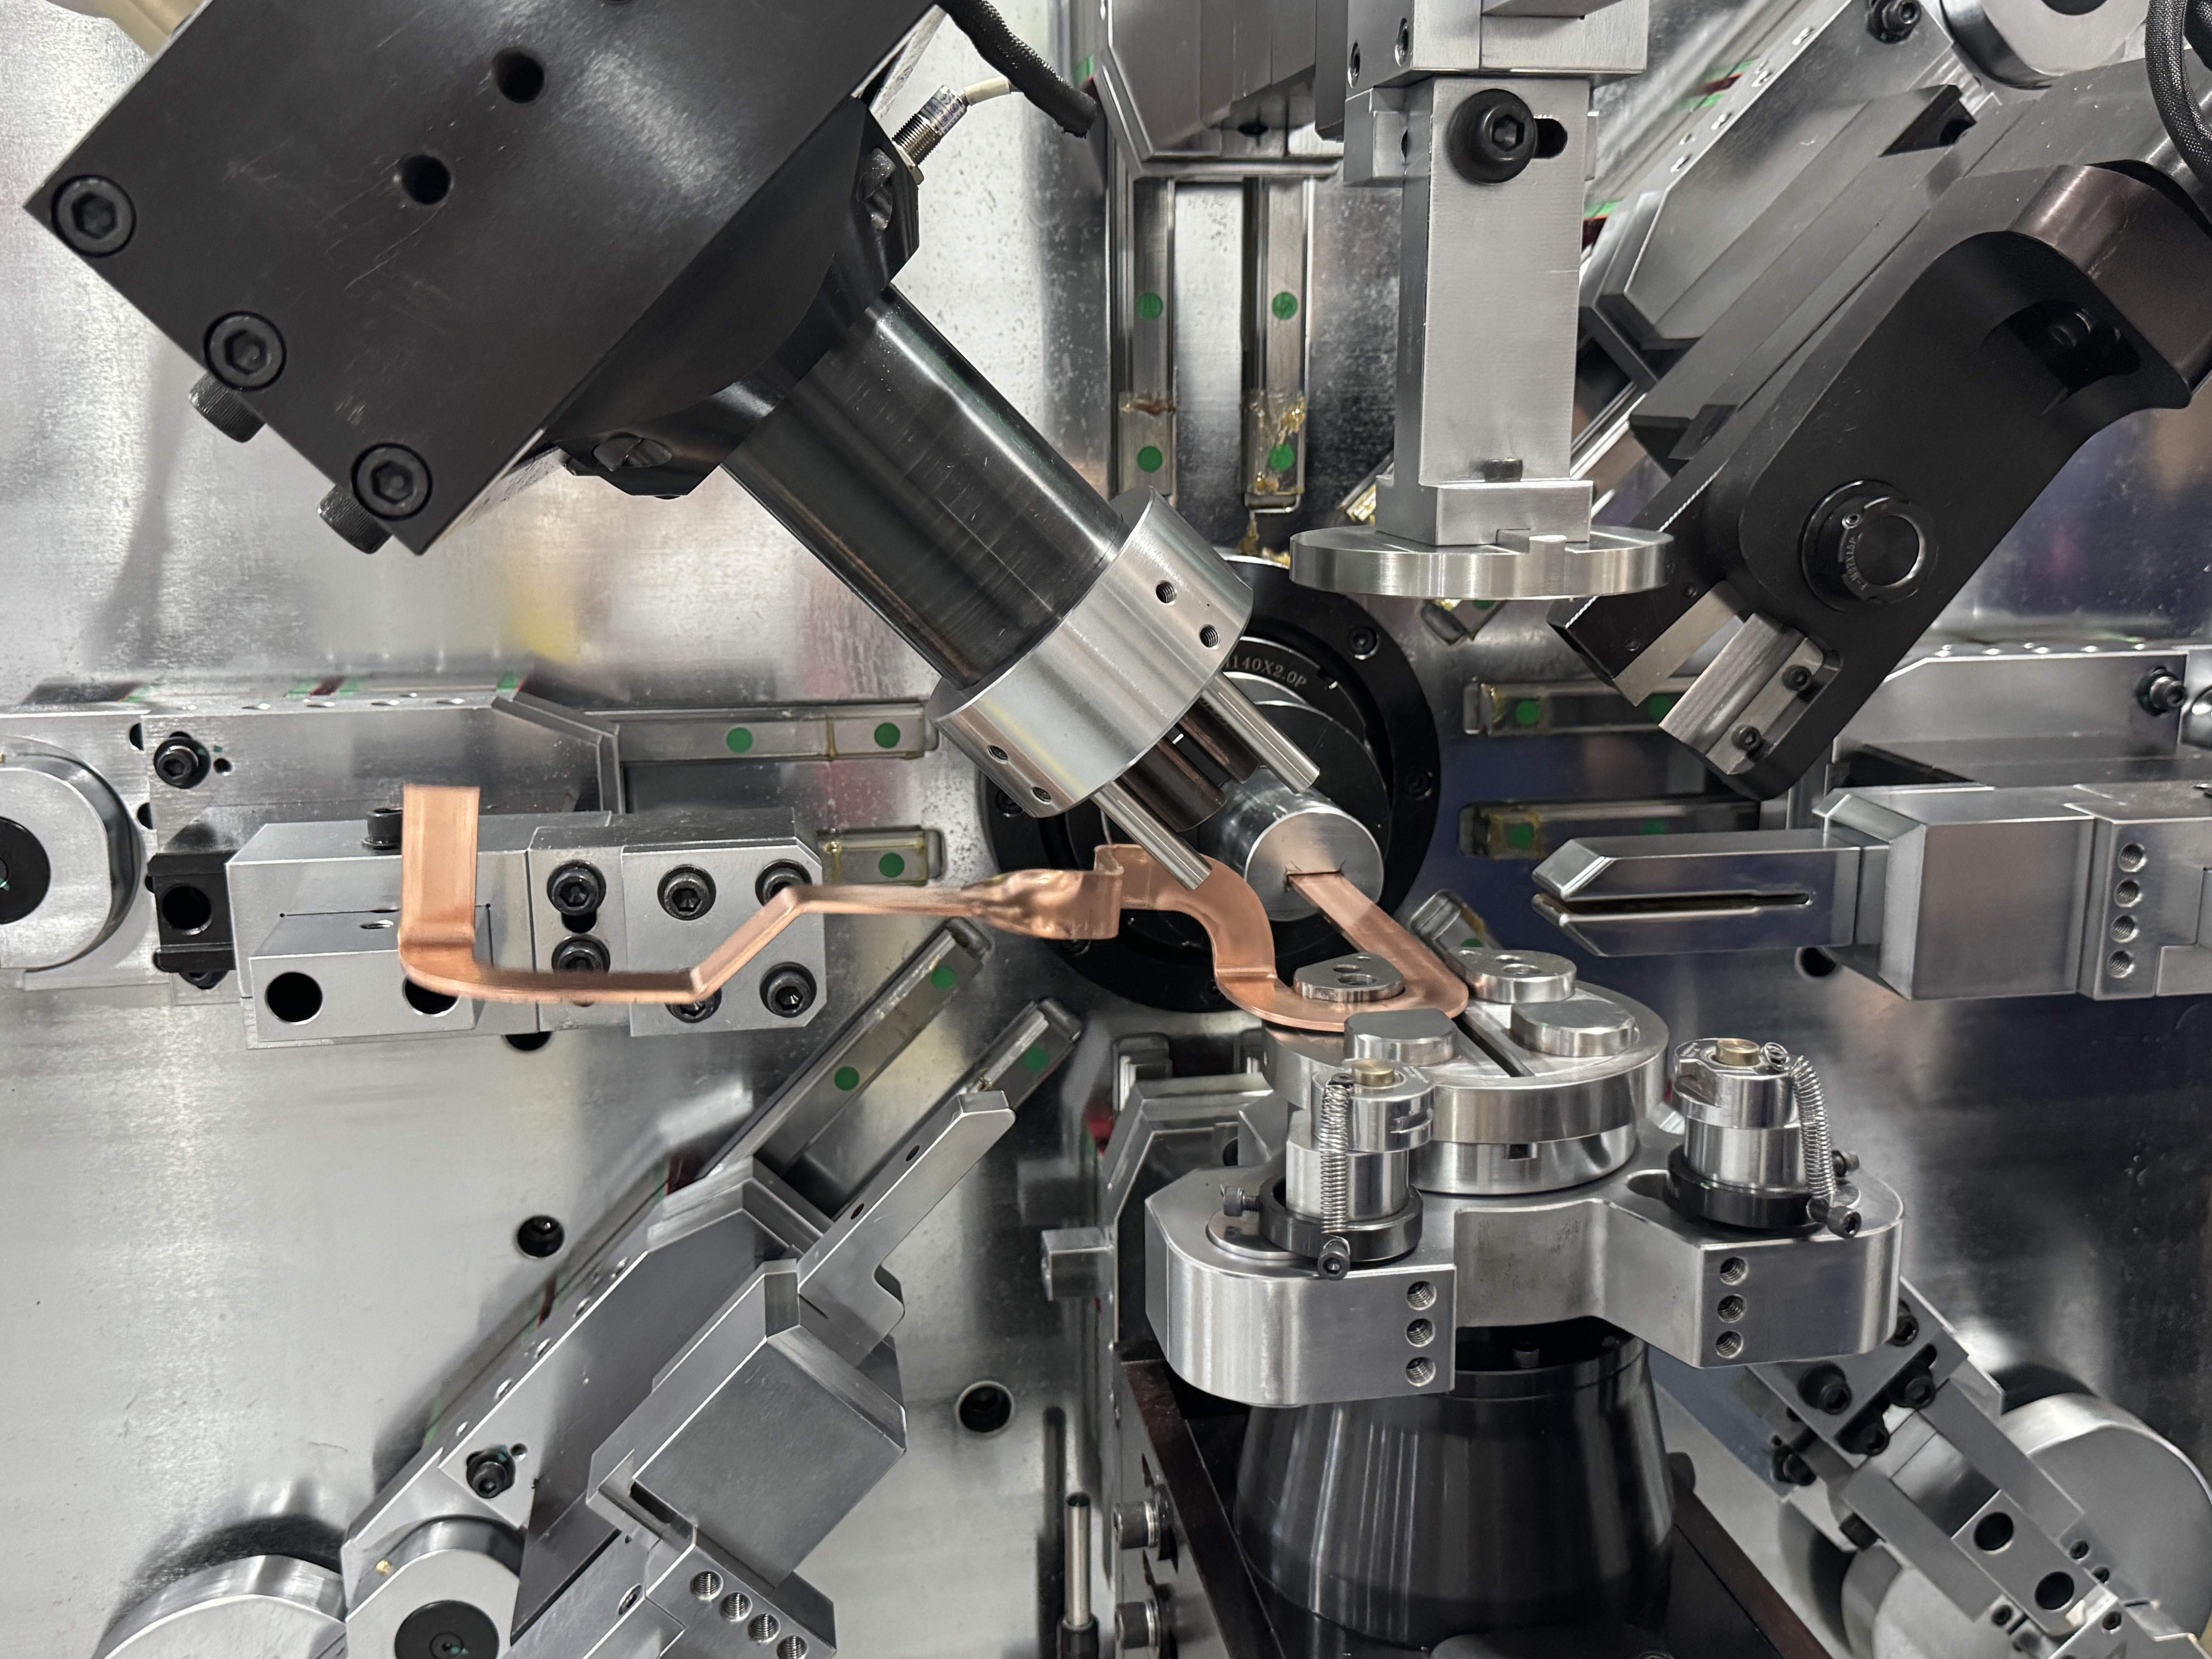
Nuestro consejo sincero antes de comprar
Envía tu barra real — revestida o desnuda, de cobre o aluminio — y un dibujo, y nosotros doblaremos la pieza aquí y la grabaremos. Observa cinco cosas en cualquier prueba que realices, la nuestra o la de cualquier otro: la superficie de la barra terminada bajo buena luz, el ángulo en la quinta curva frente a la primera, cuánto tiempo tarda realmente un cambio con tu segundo número de pieza, si el operador necesita un título de programación y cuál es el rendimiento en la primera pasada en cien ciclos. Un proveedor que se resiste a esa prueba te está diciendo algo.
Preferimos ganar la discusión con una barra doblada que con un folleto. La mayoría de nuestros mejores clientes empezaron exactamente así.
Preguntas comunes del taller
¿La máquina dañará las barras colectoras recubiertas de PA12 o PVC mica?
Para eso fue diseñado precisamente el sistema de alimentación tipo oruga: el recubrimiento se apoya en soporte de longitud completa sin contacto puntual. Durante tu prueba, primero doblamos la barra recubierta antes que nada, y tú inspeccionas la superficie bajo tu propio estándar.
Nosotros usamos cobre y aluminio en la misma semana. ¿Una máquina o dos?
El BL-TP-50-7E fue construido precisamente para este libro de pedidos mixto, con valores de compensación almacenados por material. El comportamiento de resorte no se transfiere entre cobre y aluminio, por lo que cada material mantiene su propio programa — el cambio es una carga de programa, no una sesión de reenseñanza.
¿Cuánto tiempo tardarán mis operadores en hacerlo de forma independiente?
Nuestro programa estándar dura 12 días en el lugar: tu equipo se encarga de la carga de materiales, cambios de cortadora, enderezado, edición CNC y puesta en marcha de sus propias piezas, con nuestro ingeniero a su lado. Para el día de producción a granel, lo gestionan — el cliente indio mencionado anteriormente cumplió exactamente con este calendario.
¿Y si mis barras colectoras son más anchas de 60 mm?
Entonces la serie TP-DL no es tu máquina, y lo diremos nosotros. Las secciones a escala de conmutadores necesitan una plataforma diferente, y la verdad es que la máquina se adapte a tu barra más pesada es como mantenemos clientes durante una década. Dinos la sección más grande de tu cartera de pedidos y te indicaremos el equipo adecuado, incluso cuando no sea nuestro para vender.
¿Quieres ver tu barra colectora doblada antes de decidir?
Mándanos un fragmento de barra y tu dibujo. Lo ejecutaremos en la máquina de emparejamiento, grabaremos el ensayo y te enviaremos el informe — el mismo primer paso con el que empezó el proyecto BYD.


