Guía de coste y configuración
Coste de la máquina de flexión de barras colectoras: qué realmente determina el precio
Dos citas que dicen "máquina de flexión de barras colectoras" pueden diferir mucho — y la diferencia rara vez tiene que ver con la marca. Proviene de siete opciones de configuración que la mayoría de los compradores nunca ven listadas.
Respuesta directa:Un presupuesto para una máquina de flexión de barras colectoras se establece principalmente por el número de ejes, el diseño del sistema de alimentación, la capacidad de enderezamiento, la precisión del corte, el paquete de herramientas, las opciones de inspección y el nivel de automatización — en ese orden de impacto. El nombre de la marca importa mucho menos de lo que los compradores suponen. Para comparar dos presupuestos de forma justa, pide a cada proveedor que valore los mismos siete artículos por separado según las dimensiones de la barra, tipo de recubrimiento y tiempo de ciclo objetivo. Un presupuesto que solo indica un número de modelo y un total no es comparable con uno que desglosa la configuración.
En este artículo
Por qué divergen dos presupuestos para la 'misma' máquina
Los compradores suelen enviar el mismo sorteo a tres proveedores y esperar tres cifras similares. Lo que vuelve a aparecer es una dispersión que parece irracional. No es irracional: son tres máquinas diferentes que llevan la misma etiqueta.
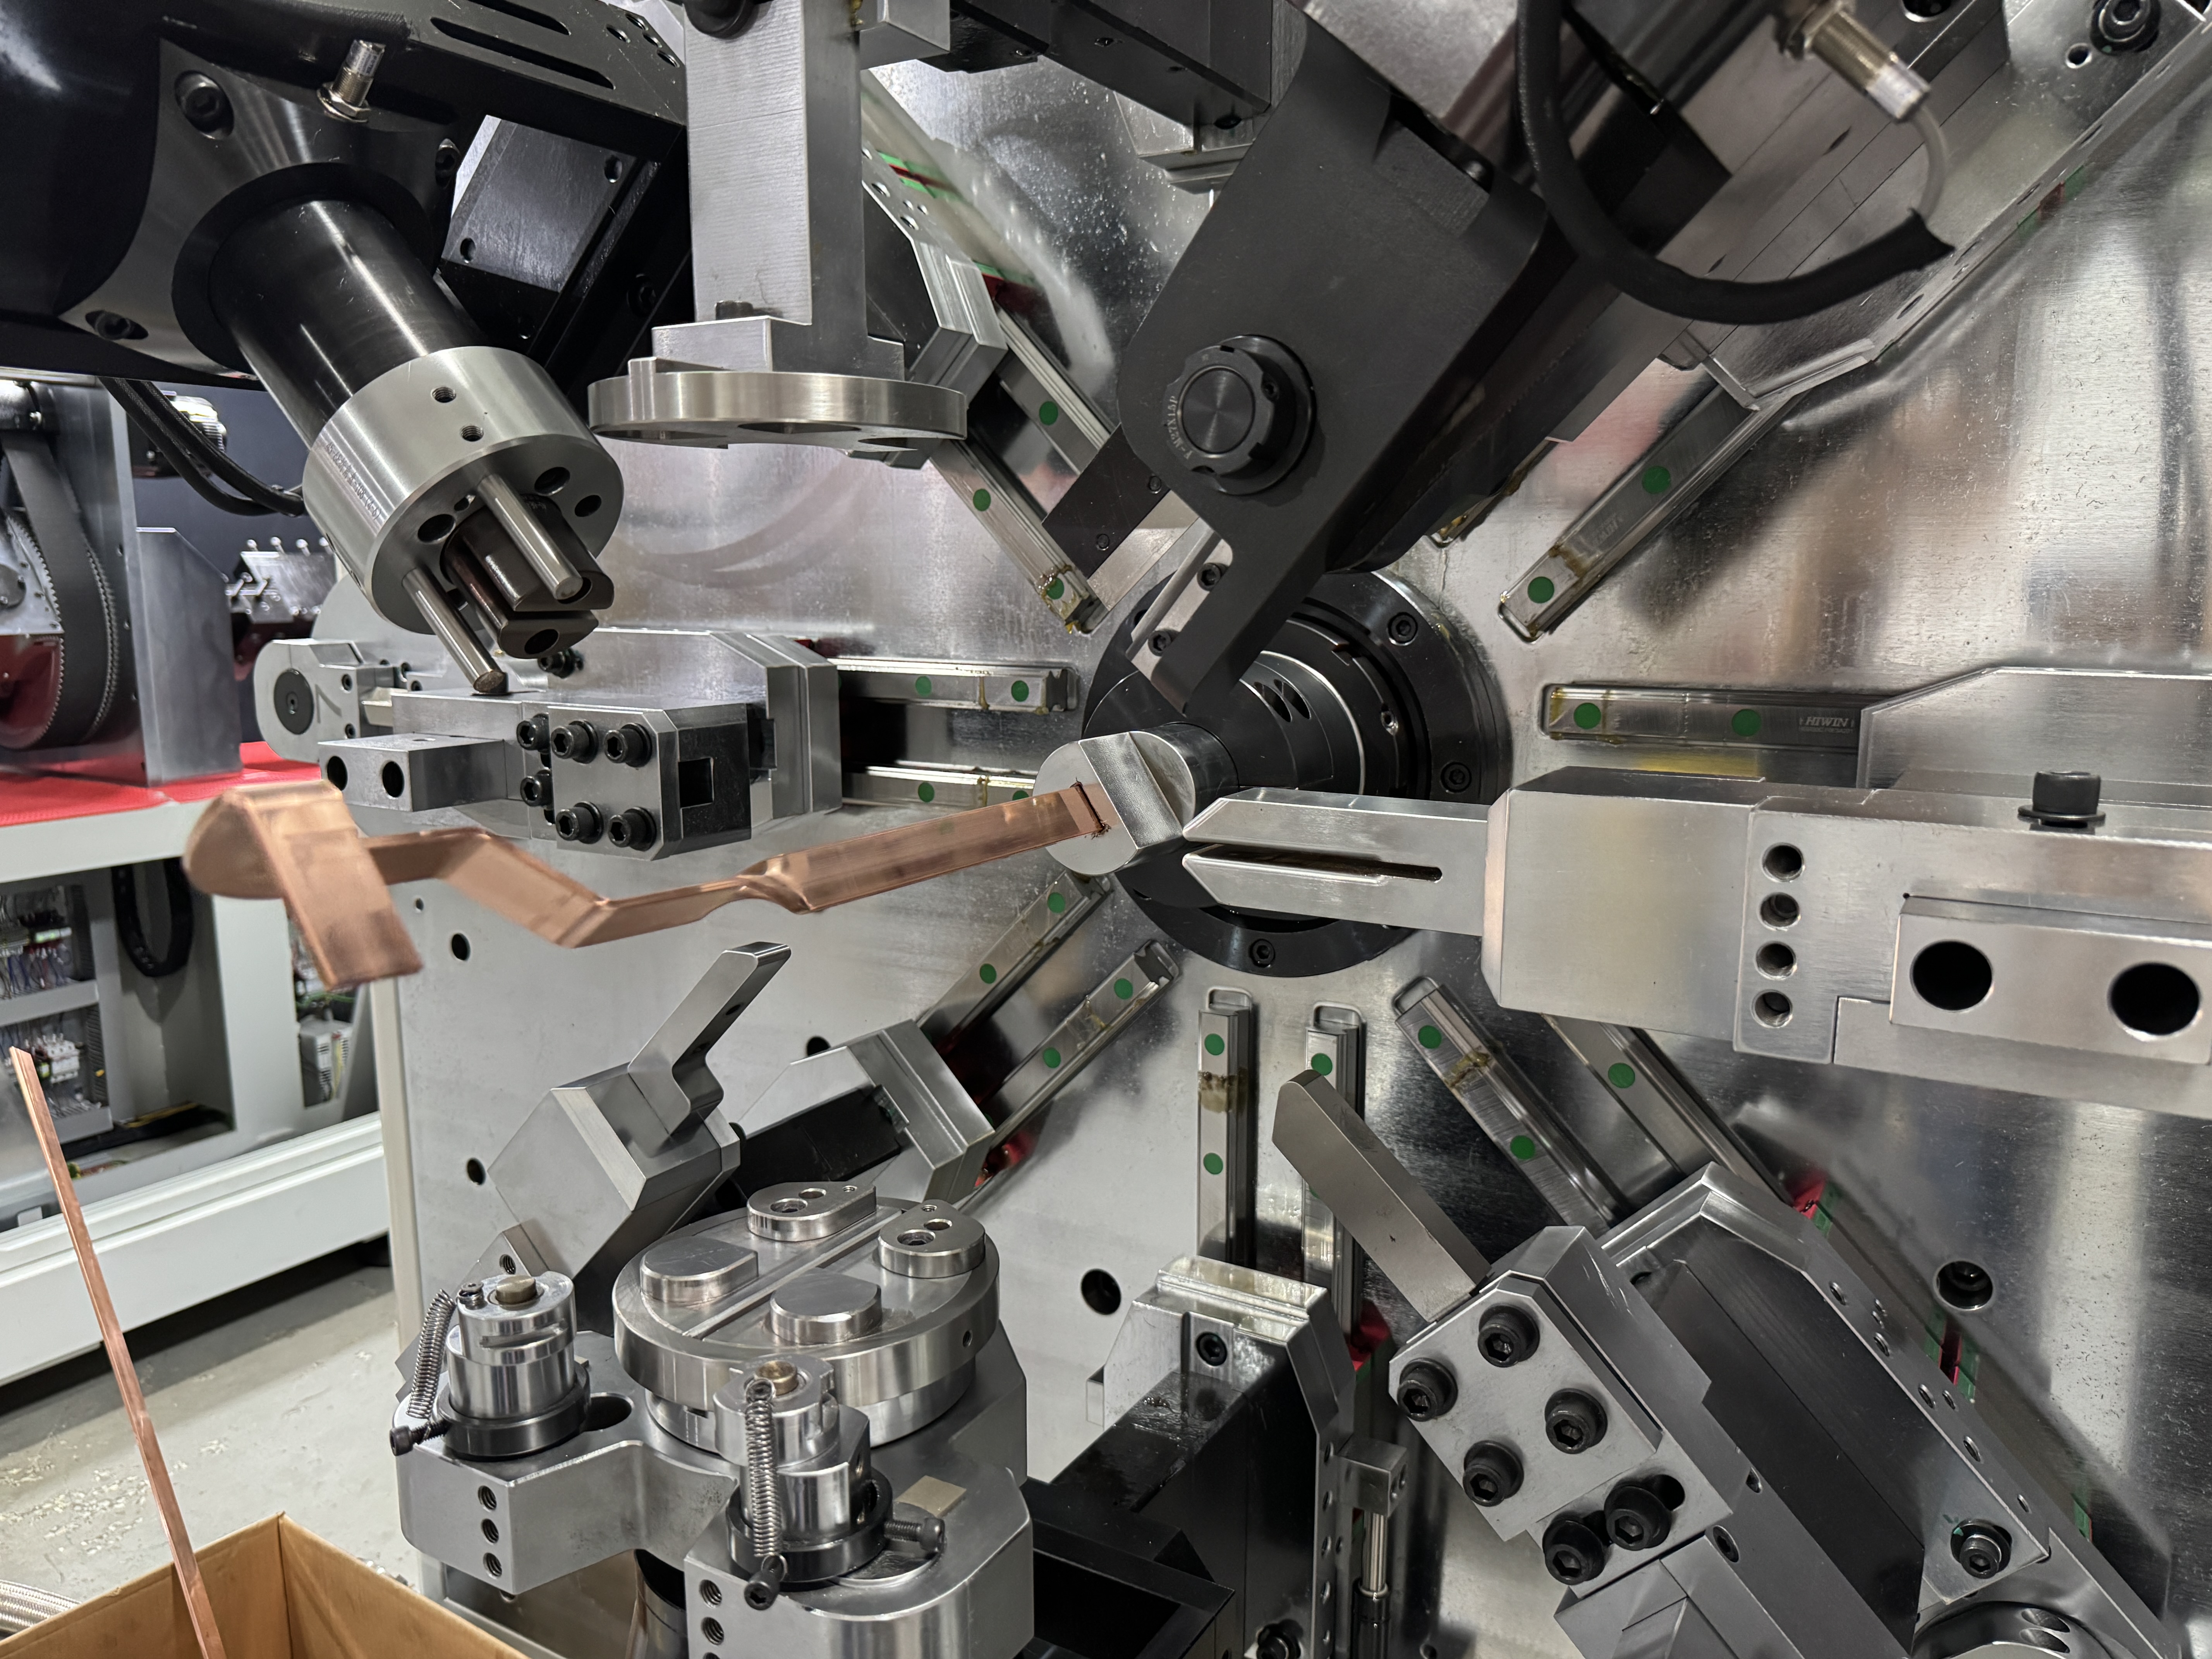
La razón es que "máquina de flexión de barras colectoras" describe un resultado, no una configuración. Un doblador de 12 ejes de una sola estación y una celda segmentada de 16 ejes con desenrollado, rectificado, corte por servo y descarga por robot producen ambas barras colectoras dobladas. Difieren en cuántas operaciones absorben, cuánto de ese trabajo está automatizado y cuánto del riesgo de calidad eliminan al operador. Cada una de esas diferencias tiene un precio asociado, y a menos que el presupuesto las especifique, el total te dice muy poco.
También hay una segunda fuente de divergencia, más silenciosa: la suposición del proveedor sobre tu material. Una máquina cotizada para barra de cobre desnuda no es la que necesitas para barra recubierta de PVC o recubierta por inmersión. La barra colectora recubierta obliga a tomar decisiones sobre la presión de contacto, el precalentamiento y el camino de alimentación que una configuración de barra desnuda simplemente no incluye. Si dos proveedores hicieran suposiciones diferentes sobre el recubrimiento, sus números nunca se alcanzarán — y ninguna cantidad de negociación cerrará esa brecha.
Antes de comparar precios, fija los insumos.Anota la sección transversal de la barra, el temple, el tipo y grosor del recubrimiento, las geometrías de flexión que realmente usas y las piezas objetivo por desplazamiento. Envía esa misma hoja a todos los proveedores. Los presupuestos basados en diferentes datos no son ofertas competitivas.
Los siete conductores de coste detrás de una máquina de doblado de barras colectora
Clasificadas según cuánto suelen mover el número, estas son las decisiones que separan una cotización de otra.
| Piloto | Por lo que realmente estás pagando | Lo que cambia en el suelo |
|---|---|---|
| 1. Recuento de ejes y libertad de cabeza | Número de ejes servo, si la cabeza de flexión gira y cuántos planos puede formar | ¿Qué geometrías son posibles en un solo manejo: curva plana, curvatura vertical, forma de U, S, formas torcidas o desplazadas |
| 2. Diseño del sistema de alimentación | Alimentación tipo oruga, rodillo o abrazadera — y el área de contacto que cada uno coloca en la barra | Integridad superficial en la barra revestida, deslizamiento bajo carga y la tasa de rechazo que llevas durante toda la vida útil de la máquina |
| 3. Capacidad de desenrollado y enderezado | Clasificación de carga de la cremallera de desenrollamiento y cuántos ejes de corrección de rectificación están incorporados | Si puedes usar bobina en absoluto, y si la memoria de bobina se corrige antes de que llegue a la curva |
| 4. Precisión del corte y control de la longitud | Unidad de corte servo y la tolerancia de longitud que puede mantener a lo largo de una producción | Ya sea que la longitud de corte sea un proceso controlado o un problema posterior — altura de la muela, retrabajo, ajuste en el montaje |
| 5. Paquete de herramientas y diseño de cambio | Cuántos conjuntos de herramientas se incluyen y si los parámetros guardados sobreviven a un cambio de producto | Minutos de cambio por producto y cuánto de ese tiempo es depuración experta en lugar de cambio mecánico |
| 6. Inspección, marcado y trazabilidad | Comprobaciones de ángulos o dimensiones en línea, marcado de piezas, rechazo automático de piezas fuera de tolerancia | Si la calidad está probada por pieza o muestreada, y si puedes responder a una consulta de trazabilidad del cliente sin necesidad de una búsqueda manual de registros |
| 7. Nivel de automatización y manejo aguas abajo | Descarga automática, integración de cintas transportadoras, pick-and-place robótico, conexión de líneas | Recuento de operadores por turno y si la máquina termina un proceso o alimenta el siguiente |
Dos de estos merecen atención extra porque se subestiman constantemente.
Diseño de alimentaciónes el que causa las sorpresas más caras. Las ruedas rodillos contactan la barra en algunos puntos; Un alimentador tipo oruga dispersa el contacto a lo largo de una amplia área. En la barra aislada, esa diferencia decide si el recubrimiento sobrevive al viaje hasta la cabeza de flexión. Una máquina que dañe el recubrimiento con un grosor de manga de 2 mm te costará más en descartes durante tres años que el ahorro que hiciste en la compra. La estructura de alimentación no es una cuestión menor: es donde proviene una gran parte de los desechos, y merece la pena investigar sobre laDiferencias entre oruga, rodillo y alimentación de sujeciónAntes de firmar nada.
Herramientas y cambioes el que silenciosamente limita tu capacidad. Una máquina puede ser rápida en el ciclo y aun así perder el cambio de cambio al cambio. Lo importante es si la unidad de enderezamiento y el programa de flexión almacenan sus ajustes por producto, para que un trabajo repetido no necesite recalibración. El ajuste gradual con datos de depuración guardados elimina toda una clase de tiempo de inactividad; Sin él, cada cambio de producto es una nueva configuración realizada por la persona más experimentada.
Tres niveles de configuración y para qué sirve cada uno
En lugar de comprar por banda de precio, es más útil comprar por el trabajo que debe hacer la máquina. Tres niveles cubren la mayoría de las investigaciones reales.
Nivel 1 — Curvatura de una sola estación
Alrededor de 12 ejes con alimentación fija, curvado y corte en una estación — la clase BL-TP-30-5E. La barra llega ya cortada o de un comedero sencillo.
Ajustes:una gama de productos estrecha, lotes moderados, geometrías dominadas por curvas planas y verticales, y talleres donde ya hay un operador en la máquina.
Nivel 2 — Multieje, capaz de recubrimiento
13 ejes o más, servoaccionamientos independientes, alimentación tipo oruga, mayor capacidad de carga, parámetros de ajuste guardados por producto.
Ajustes:Especificaciones mixtas, barra aislada o recubierta por sumergimiento, requisitos superficiales ajustados y cambios frecuentes de producto.
Nivel 3 — Línea integrada de conformado
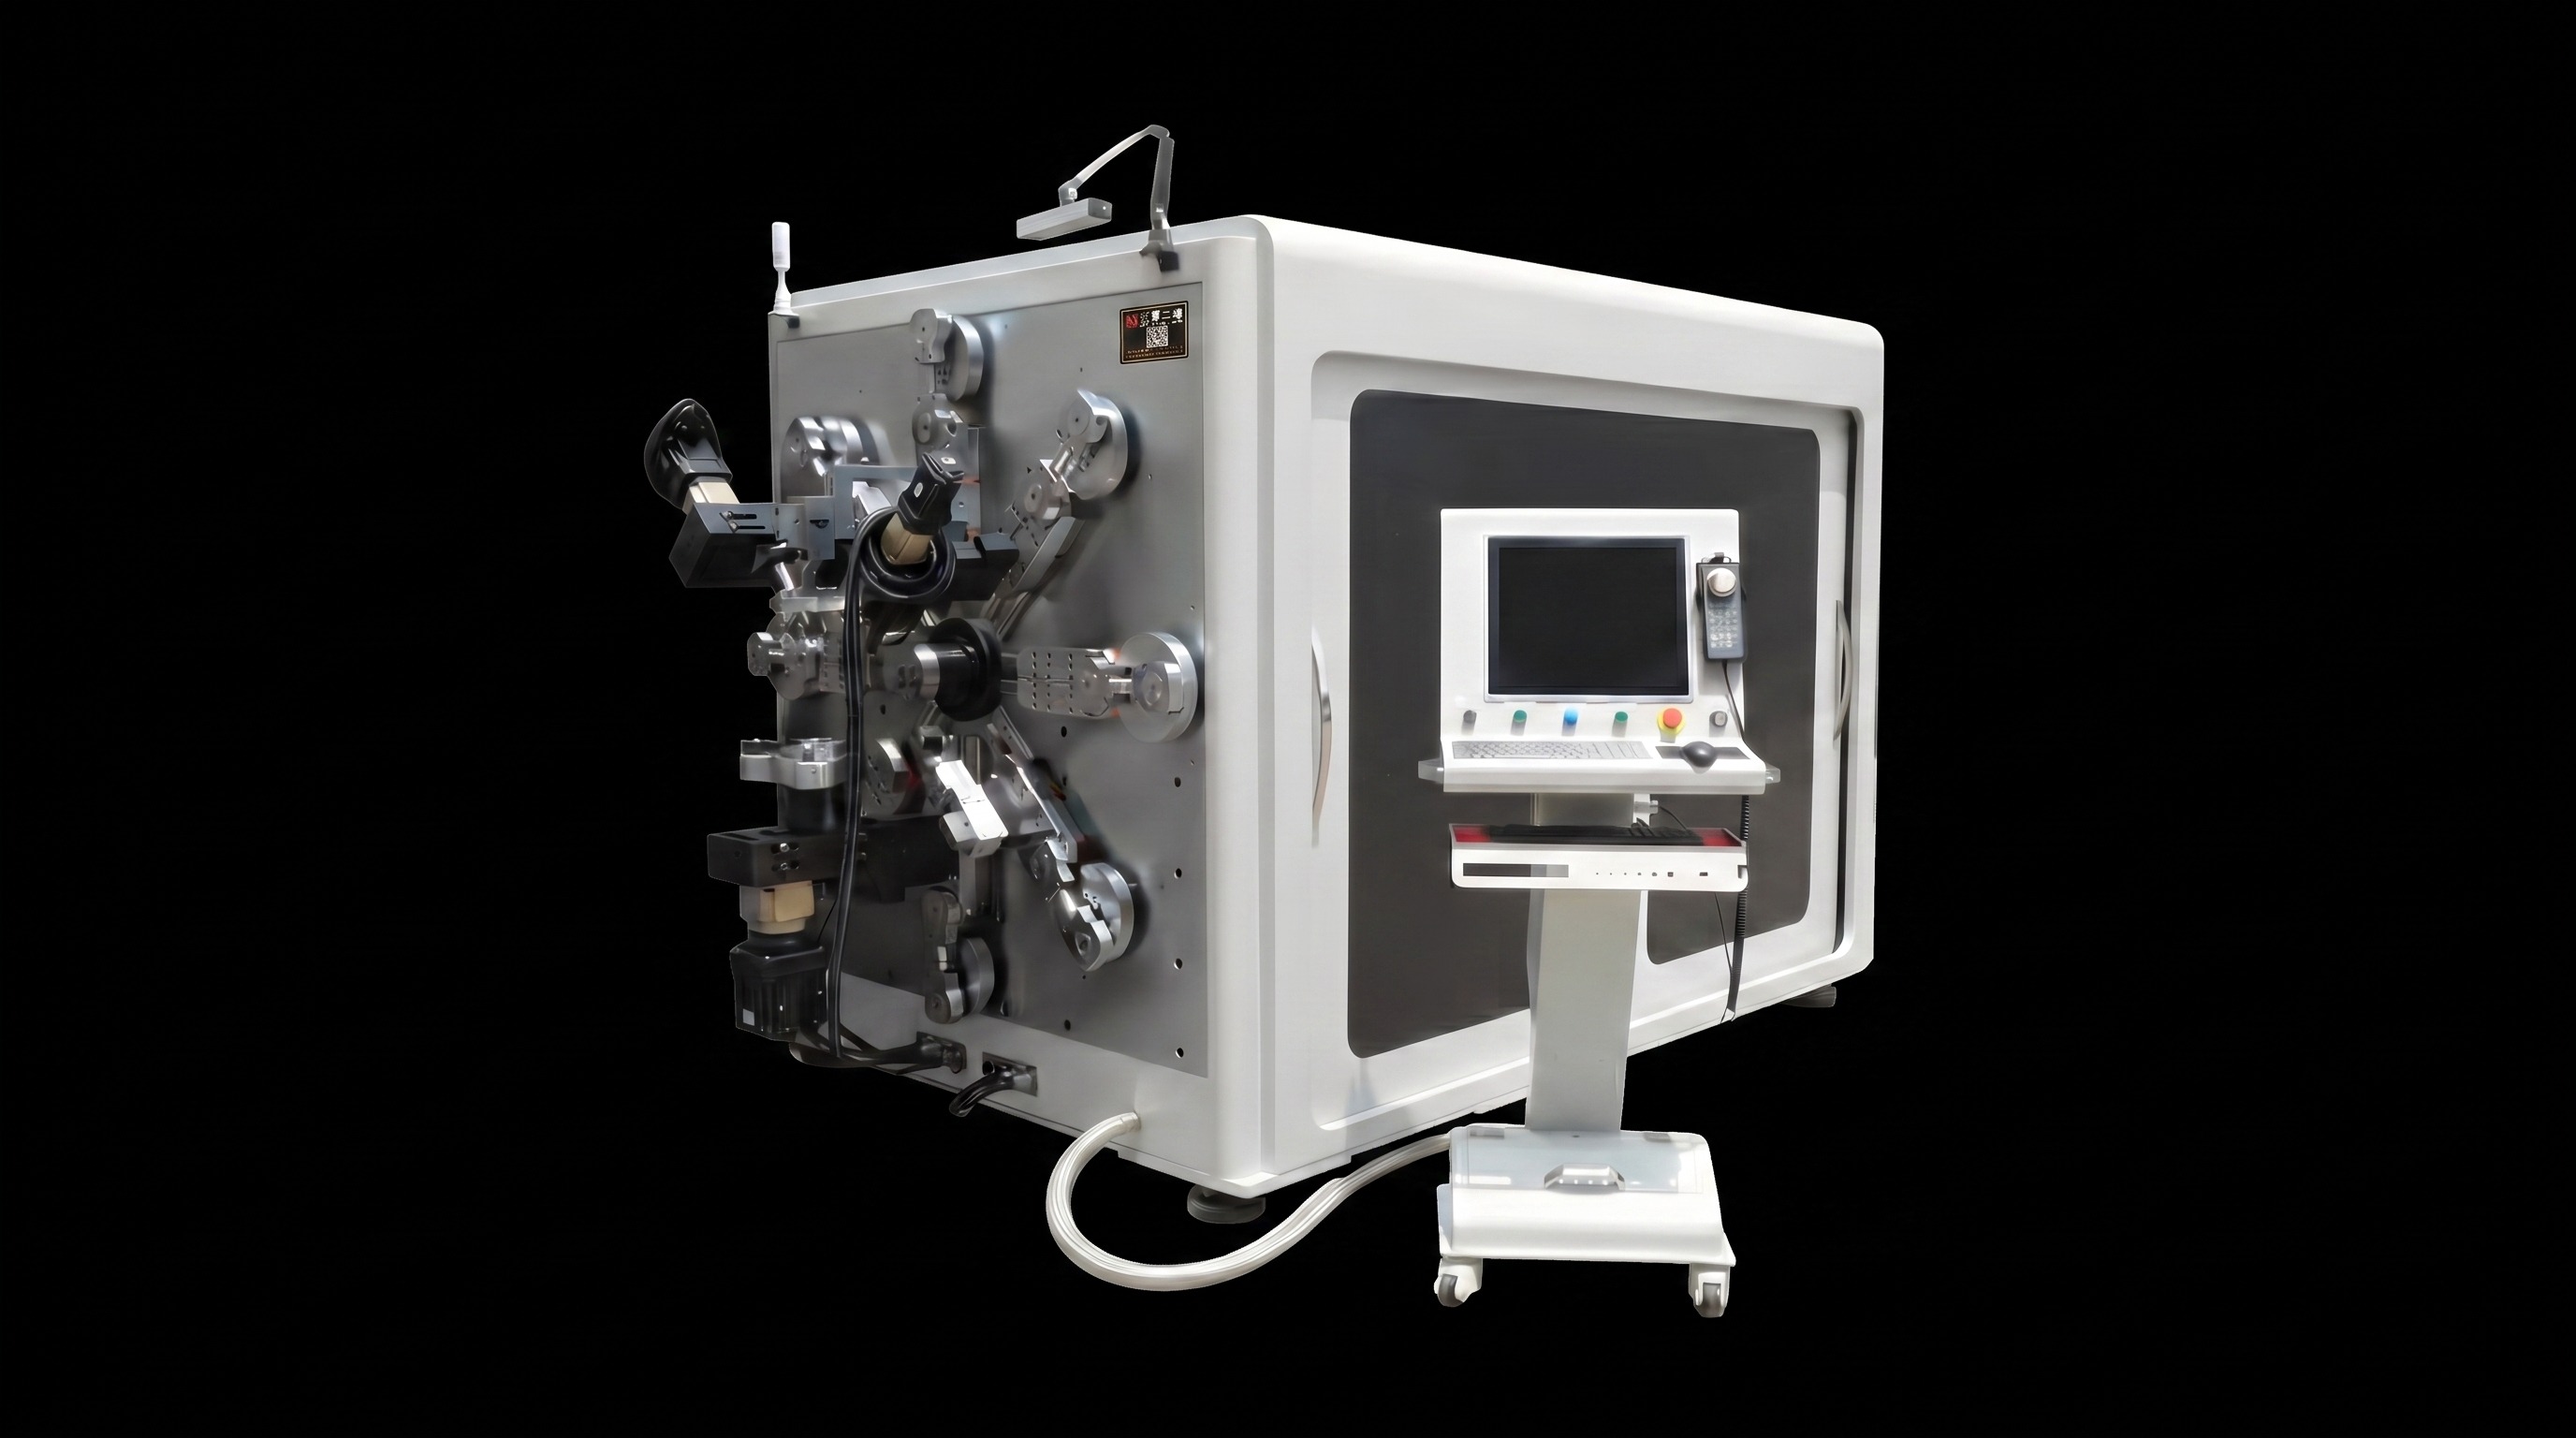
Flexión segmentada de 16 ejes — la serie TP-DL — además de desenrollamiento, rectificado, corte servo, inspección y descarga automatizada en un proceso continuo.
Ajustes:producción continua de alto volumen, operación sin personal y clientes que auditan la trazabilidad.
El salto del Nivel 2 al Nivel 3 no es una versión más grande de la misma máquina. Es un cambio en lo que compras: en lugar de una máquina de doblar que necesita material preparado aguas arriba, compras un proceso que toma la bobina por un extremo y las piezas terminadas por el otro. En una línea de barras colectoras totalmente automáticas de cobre y aluminio, eso implica un desbobinador motorizado que maneja bobinas en el rango de 500–2.000 kg, grupos densos de rodillos rectificadores que corrigen la curvatura horizontal y vertical en ambos ejes, alimentación de oruga de cobertura total que protege una manga aislante de 2 mm, una cabeza de flexión capaz de ±180° de rotación para formas planas, verticales, en forma de U y S, servo cortando la tolerancia de longitud de sujeción dentro de ±0,2 mm, y descarga automática que puede entregar piezas a un robot de seis ejes. Cada una de esas estaciones es una partida, por eso mismo no se puede comparar una cotización de Nivel 3 con un total de Nivel 1.
Qué no incluye el precio de la máquina
La cifra de compra es la parte visible del coste. Cuatro elementos están fuera de ella y deciden cuánto te cuesta la máquina al año.
- Herramientas durante la vida útil de la máquina.El set incluido cubre tus primeros productos. Cada nueva geometría después de eso es una herramienta nueva, y el precio de las herramientas del proveedor merece la pena preguntar desde el principio.
- Puesta en servicio y formación.La instalación, la depuración de la primera parte y la formación de operadores suelen citarse por separado. Pregunta si la formación es presencial y cuántos días se incluyen.
- Depurar chatarra.Cada producto nuevo consume una barra antes de quedarse limpio. En cobre recubierto ese material no es barato, y una configuración que almacena datos de configuración por producto lo reduce sustancialmente en trabajos repetidos.
- Certificación y documentación.Las declaraciones de formación de la educación (CE), los manuales de archivos técnicos y los manuales específicos de cada idioma tienen coste. Si vendes en el mercado europeo, esto no es opcional: es la diferencia entre una máquina que puedes encargar legalmente y otra que no.
A esto se suma el coste de una configuración incorrecta, que es el elemento oculto más grande de todos. Una máquina comprada en el nivel equivocado no falla ruidosamente; Rinde por debajo de forma discreta durante años, ya sea porque no puede fabricar las piezas para las que luego ganas pedidos, o porque pagaste por una capacidad que nunca usas. Este es el cálculo que merece la pena hacer antes de la orden de compra, no después.
Lo que muestran los proyectos reales sobre las decisiones de configuración
Los argumentos de configuración son más fáciles de resolver con pruebas de producción que con hojas de especificaciones. Dos casos de las propias entregas de BELAN ilustran cómo los compradores realmente evalúan esto.
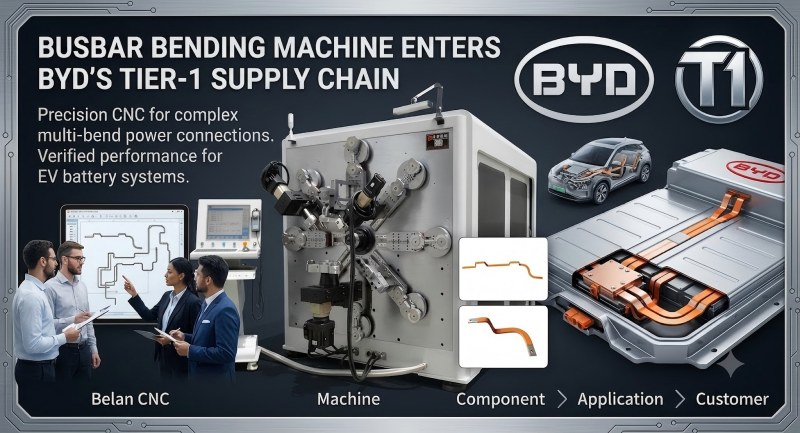
CuandoSe entregaron 32 máquinas de flexión de barras colectoras en cinco bases de producciónen Dongguan, Shenzhen, Xi'an, Zhengzhou y Changsha, la valoración nunca fue sobre el precio más bajo de la máquina. Entrar en una cadena de suministro de nivel 1 de nueva energía requiere fiabilidad técnica, estabilidad operativa a largo plazo, capacidad de entrega masiva, un sistema de calidad maduro y un soporte postventa fiable. La cuestión decisiva a esa escala es si la máquina número cien se comporta como la primera, lo que empuja la especificación hacia configuraciones estables y repetibles en lugar de configuraciones mínimamente viables. Si vas a comprar más de una unidad, o lo esperas, este es el eje que debería dominar tu decisión: la consistencia entre máquinas vale más que la capacidad en una sola máquina.
El segundo caso es sobre pedidos repetidos. Cuando MANDO realizó un pedido de segunda unidad tras una licitación competitiva, tras el despliegue de la misma solución automatizada de barras de aluminio en proyectos LEONI, la decisión ya había pasado de "¿puede esta máquina procesar la pieza?". Lo que los compradores habituales evalúan es si el equipo se integra en el sistema de producción: capacidad de funcionamiento continuo, consistencia dimensional, inspección de calidad en línea, identificación de piezas, manejo automático de piezas defectuosas, cambio rápido de producto y compatibilidad con los flujos de trabajo existentes de gestión de calidad. Esos son precisamente los elementos que ocupan la mitad superior de la tabla de los factores de coste — y también son los que nunca aparecen en un precio principal.
La lección práctica de ambos: los compradores que luego amplían su flota especifican consistentemente el sistema de alimentación, la inspección y el diseño de cambio con más cuidado en la segunda máquina que en la primera. Puedes saltarte esa curva de aprendizaje especificándolos correctamente ahora.
Siete preguntas que hacen que las cotizaciones sean comparables
Envía esta lista con tu consulta. Los proveedores que responden con precisión suelen ser aquellos cuyas máquinas coinciden con sus presupuestos.
- ☐ ¿Cuántos ejes servo hay y puede girar la cabeza de flexión — y cuál de mis geometrías requiere esa rotación?
- ☐ ¿Qué estructura de alimentación está incluida y qué presión de contacto aplica sobre mi recubrimiento al grosor de la funda?
- ☐ ¿Cuál es la capacidad nominal de carga del desbobinador y cuántos ejes de corrección de rectificación están integrados?
- ☐ ¿Qué tolerancia de longitud mantiene la unidad de corte durante toda una tirada, y es controlada por servo?
- ☐ ¿Cuántos conjuntos de herramientas se incluyen y persisten los parámetros de configuración a lo largo del cambio de producto?
- ☐ ¿Qué funciones de inspección y trazabilidad están incluidas y cuánto cuestan las opcionales?
- ☐ ¿Qué se excluye exactamente: la instalación, los días de formación, las herramientas más allá del primer set y la documentación de certificación?
Preguntas frecuentes
¿Cuánto cuesta una máquina de doblar barras colectoras?
No existe una cifra única significativa, porque el rango de configuración es demasiado amplio. Una máquina de estación única y una línea integrada de bobina a pieza terminada difieren varias veces en capacidad, no en unos pocos porcentajes. En lugar de pedir un número, pide a cada proveedor que valore tus siete elementos de configuración por separado — entonces la comparación te dice algo.
¿Siempre es mejor tener un mayor número de ejes?
No. Los ejes cuestan dinero y añaden complejidad de control. Solo se pagan cuando tus geometrías los necesitan: formas multiplano, secciones retorcidas o piezas que actualmente fabricas en dos pasos de manipulación. Si tus productos son curvas planas y verticales en una sección transversal estable, pagar por dieciséis ejes es pagar por una capacidad que no vas a usar.
¿Por qué la barra colectora revestida cambia tanto la especificación?
Porque el recubrimiento es la pieza que más fácilmente se daña antes de que ocurra la curva. Los rodillos de contacto puntual presionan en puntos discretos; Un alimentador de vía distribuye el contacto. En PVC, PA12 o barra envuelta en mica, esa diferencia se manifiesta en grietas en el recubrimiento, abultamiento en la cara interna o arañazos paralelos a lo largo del camino de alimentación — defectos que parecen problemas de flexión pero que se originan aguas arriba.
¿Debería comprar una máquina de flexión o una línea completa?
Depende de dónde empiece tu material y dónde tengan que ir tus piezas. Si la barra llega precortada y tus volúmenes son moderados, una máquina de una sola estación es la inversión adecuada. Si usas bobinas, necesitas operación sin personal o tu cliente audita la trazabilidad por pieza, la línea suele ser más barata por pieza a lo largo de su vida útil a pesar de la cifra inicial más alta.
¿Cuál es el error de configuración más común?
Especificar cuidadosamente la cabeza de flexión y tratar el sistema de alimentación como estándar. El diseño de alimentación determina la calidad superficial, el comportamiento de deslizamiento y una gran cantidad de chatarra sobre barra recubierta — y es lo más difícil de adaptar después. Merece tanta atención en la investigación como el número de ejes.
¿Puedo obtener una cita precisa solo con un dibujo?
Un dibujo es un comienzo, no una investigación. Para presupuestar con precisión, un proveedor necesita la sección transversal y el temple, tipo y grosor del recubrimiento, tamaños de lote, piezas objetivo por turno y con qué frecuencia cambias el producto. Sin esos, cualquier número que recibas es una suposición — y diferentes proveedores asumirán de forma diferente.
Envía la especificación de tu barra y consigue una configuración que puedas comparar
Cuéntanos tu sección transversal, recubrimiento, salida objetivo y frecuencia de cambio. Desglosaremos el presupuesto por los siete conductores anteriores, para que puedas compararlo con cualquier otra oferta línea por línea. BELAN Machinery, un proveedor profesional de soluciones de conformado de alambre para automóviles.
Contacta con Belan para una evaluación de viabilidadRecursos relacionados
- Máquina de doblado de barras colectoras — Tipos, especificaciones y guía de selección
- Cómo elegir la máquina correcta para doblar barras colectoras de cobre y aluminio
- Comparación de tres estructuras de alimentación: oruga, rodillo y alimentación de sujeción
- Dentro de una línea de conformado totalmente automática de cobre y aluminio
- Lo que impulsó el pedido de segunda unidad de MANDO: una caja de compra repetida