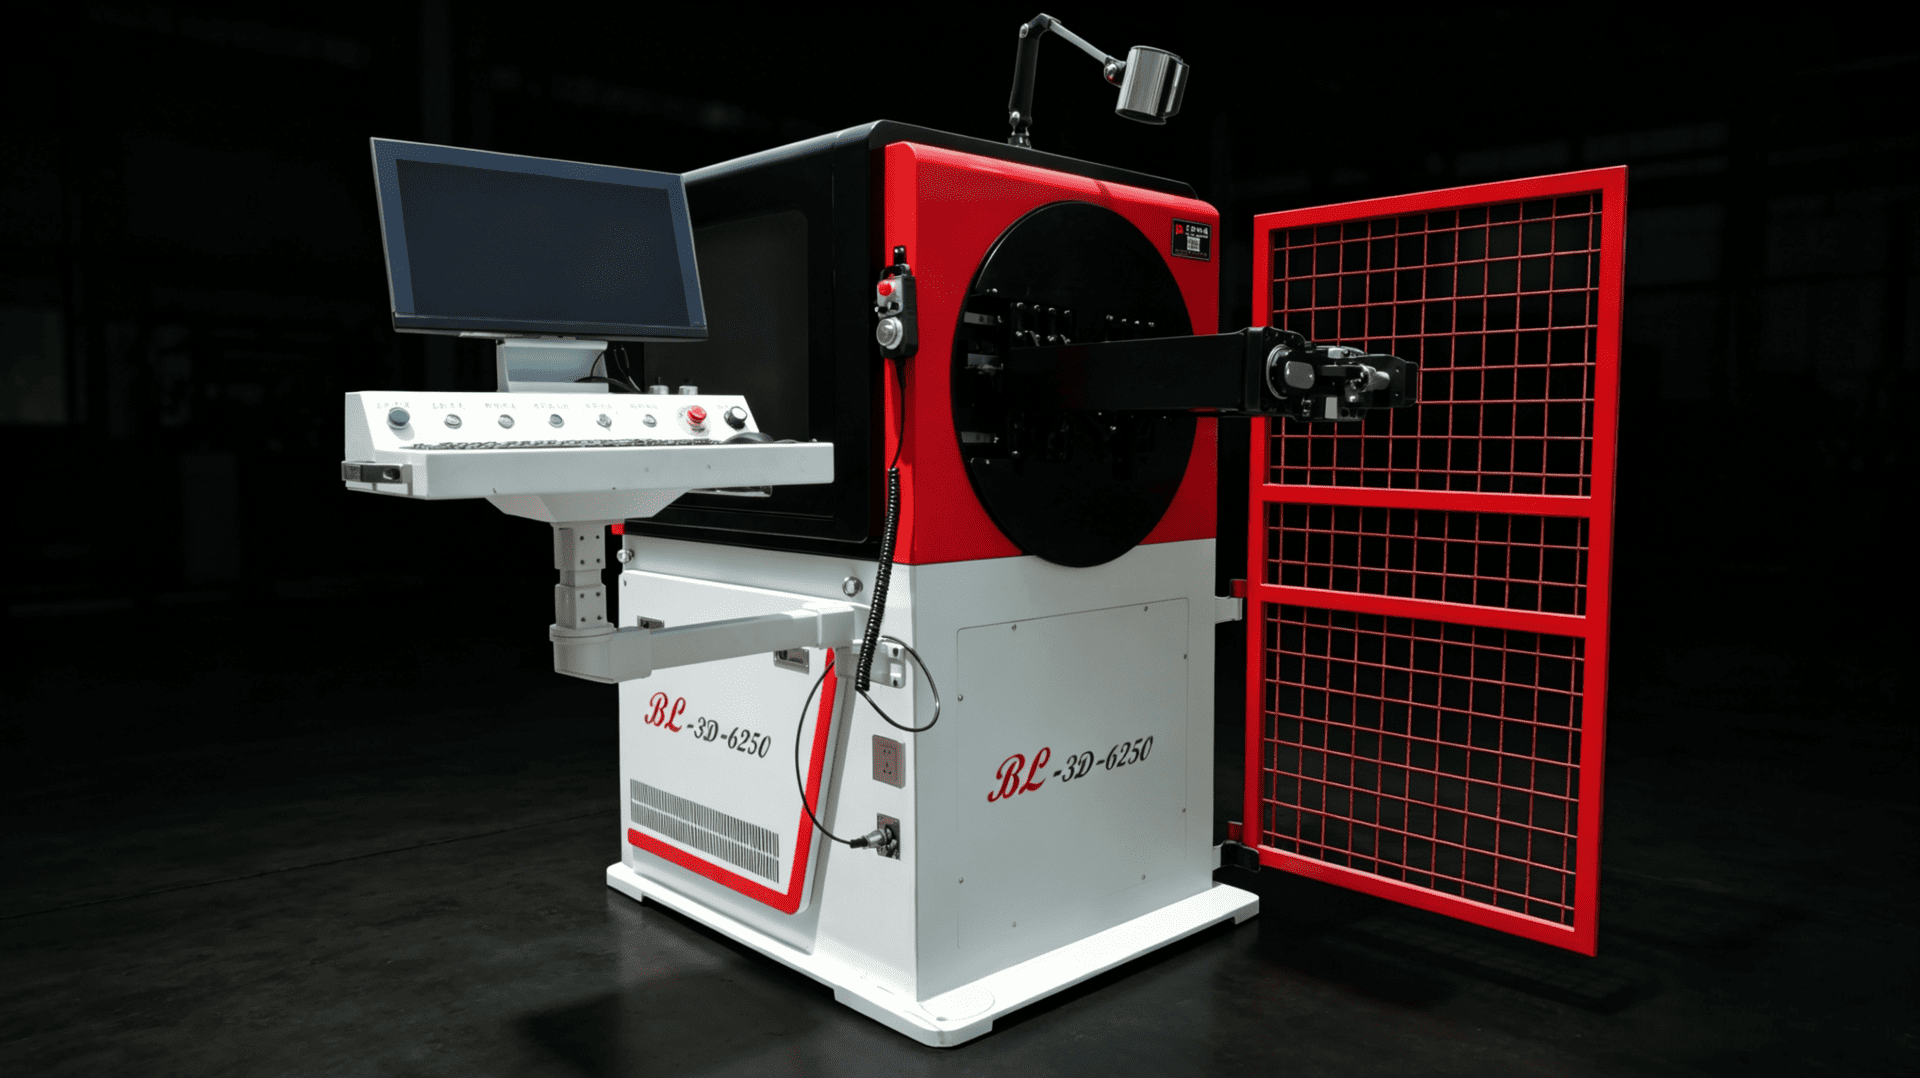
Los componentes de los cables de asiento de automóviles deben reproducir los mismos perfiles de curvatura cumpliendo con los requisitos de procesamiento de diferentes productos. Al elegirFormación de cables del asientoEl equipo y las fábricas deben considerar tanto la estructura de la máquina como cómo sus operadores aprenderán los métodos de ajuste y configuración.BELANdesarrolló elBL-3D-6250para este tipo de componente. Para la visita de formación en Woodbridge, Brasil, un técnico ha viajado desde China hasta la fábrica del cliente, aportando la aplicación de equipos y el aprendizaje práctico.
Por qué importa el conformado continuo para las piezas de cables automotrices
Cuando la alimentación, el doblado y el corte se realizan como operaciones separadas, las piezas deben colocarse o colocarse de nuevo entre pasos. En la producción por lotes, estas tareas de apoyo requieren tiempo y añaden traspasos de procesos que deben gestionarse.
Con el procesamiento automatizado, el personal de producción puede centrar más atención en la confirmación del programa, la inspección de muestras y el estado de la máquina. La coherencia de la producción depende de la coordinación de las operaciones de procesamiento, las condiciones del material y los métodos operativos.
Por tanto, el valor de la flexión automatizada para el alambre de espuma de asientos automotrices —los componentes de alambre de acero usados en la espuma de asientos automotriz— debe evaluarse a lo largo de todo el proceso. La alimentación del material, la formación del perfil doblado y el corte deben funcionar juntos alrededor de la misma pieza.
Conectar la flexión de cabezas rotativas con alimentación y corte
Organizar operaciones continuas para piezas repetidas
ElBL-3D-6250combina una estructura de flexión de cabeza rotativa con alimentación y corte automáticos para procesar componentes de alambre de acero. Unir estas operaciones ayuda a reducir la necesidad de transferir piezas parcialmente terminadas entre máquinas separadas y establece un proceso continuo para piezas repetidas.
Al evaluarFormación de cables del asientoEquipamiento, elige productos representativos que cubran las principales características de flexionado. Las piezas con diferentes longitudes de sección recta, direcciones de flexión o formas locales pueden requerir secuencias de conformado y disposiciones de herramientas distintas.
Confirmar el rendimiento del procesamiento con muestras reales
Las operaciones continuas pueden reducir la manipulación entre pasos de proceso, pero esto por sí solo no establece la salida de un producto concreto. La geometría de las piezas, los materiales y los requisitos de inspección afectan a la planificación de la producción.
Un enfoque más útil es fabricar piezas de prueba utilizando el material y los planos del cliente, registrar el estado final y los ajustes de procesamiento, y luego discutir la capacidad objetivo. Esto conecta la evaluación del equipo con requisitos específicos de compra.
Control de programas y un diseño compacto de taller
Guarda los programas de producto para pedidos repetidos
El BL-3D-6250 utiliza CNC y control servo para coordinar sus operaciones de procesamiento y apoya la gestión del programa de producto. Los programas confirmados proporcionan una base para la preparación posterior de la producción, facilitando la distinción y gestión de los ajustes de diferentes productos.
Los programas almacenados deben gestionarse junto con el material, las herramientas y la revisión del producto. Antes de retirar un programa para producción, confirma las condiciones actuales e inspecciona la primera pieza. No se deben aplicar ajustes para una revisión anterior o un material diferente sin comprobarlo.
Planifica una celda concentrada de formación
La estructura compacta del modelo ayuda a las fábricas a organizar un área de procesamiento concentrada. Planifica el espacio alrededor de la posición del estante de materiales, la dirección de funcionamiento y la recogida de piezas terminadas para reducir movimientos innecesarios.
Al comprar equipos de procesamiento de cables de asiento para automóviles, comprueba el espacio de carga, mantenimiento y flujo de materiales, así como las dimensiones principales de la máquina. Un diseño práctico afecta a cómo se organizan los cambios diarios de materiales, las inspecciones y el mantenimiento.
Evalúa la idoneidad para cada producto
El BL-3D-6250 está destinado principalmente a componentes de alambre de espuma para asientos automotrices. Dependiendo de los requisitos del producto, también pueden evaluarse otras piezas de alambre de acero, como las varillas de flotador del depósito de combustible. Las diferentes aplicaciones tienen distintos perfiles de flexión y requisitos dimensionales, por lo que el material, las herramientas y la secuencia de conformado deben confirmarse por separado.
Si es que unoFormación de cables del asientoSe espera que la máquina cubra varias partes, proporcione las especificaciones del material, los planos, las tolerancias críticas y la mezcla de productos en conjunto. Utiliza ensayos de muestra para establecer qué herramientas deben cambiar, qué programas pueden mantenerse y qué comprobaciones se necesitan tras un cambio de producto.
Un alcance de aplicación claramente definido ayuda a una fábrica a planificar pedidos y desarrollo futuro de productos. El valor de la selección de equipos radica en adaptar la máquina a la gama real de productos, en lugar de simplemente buscar más funciones o un rango de procesamiento más amplio.
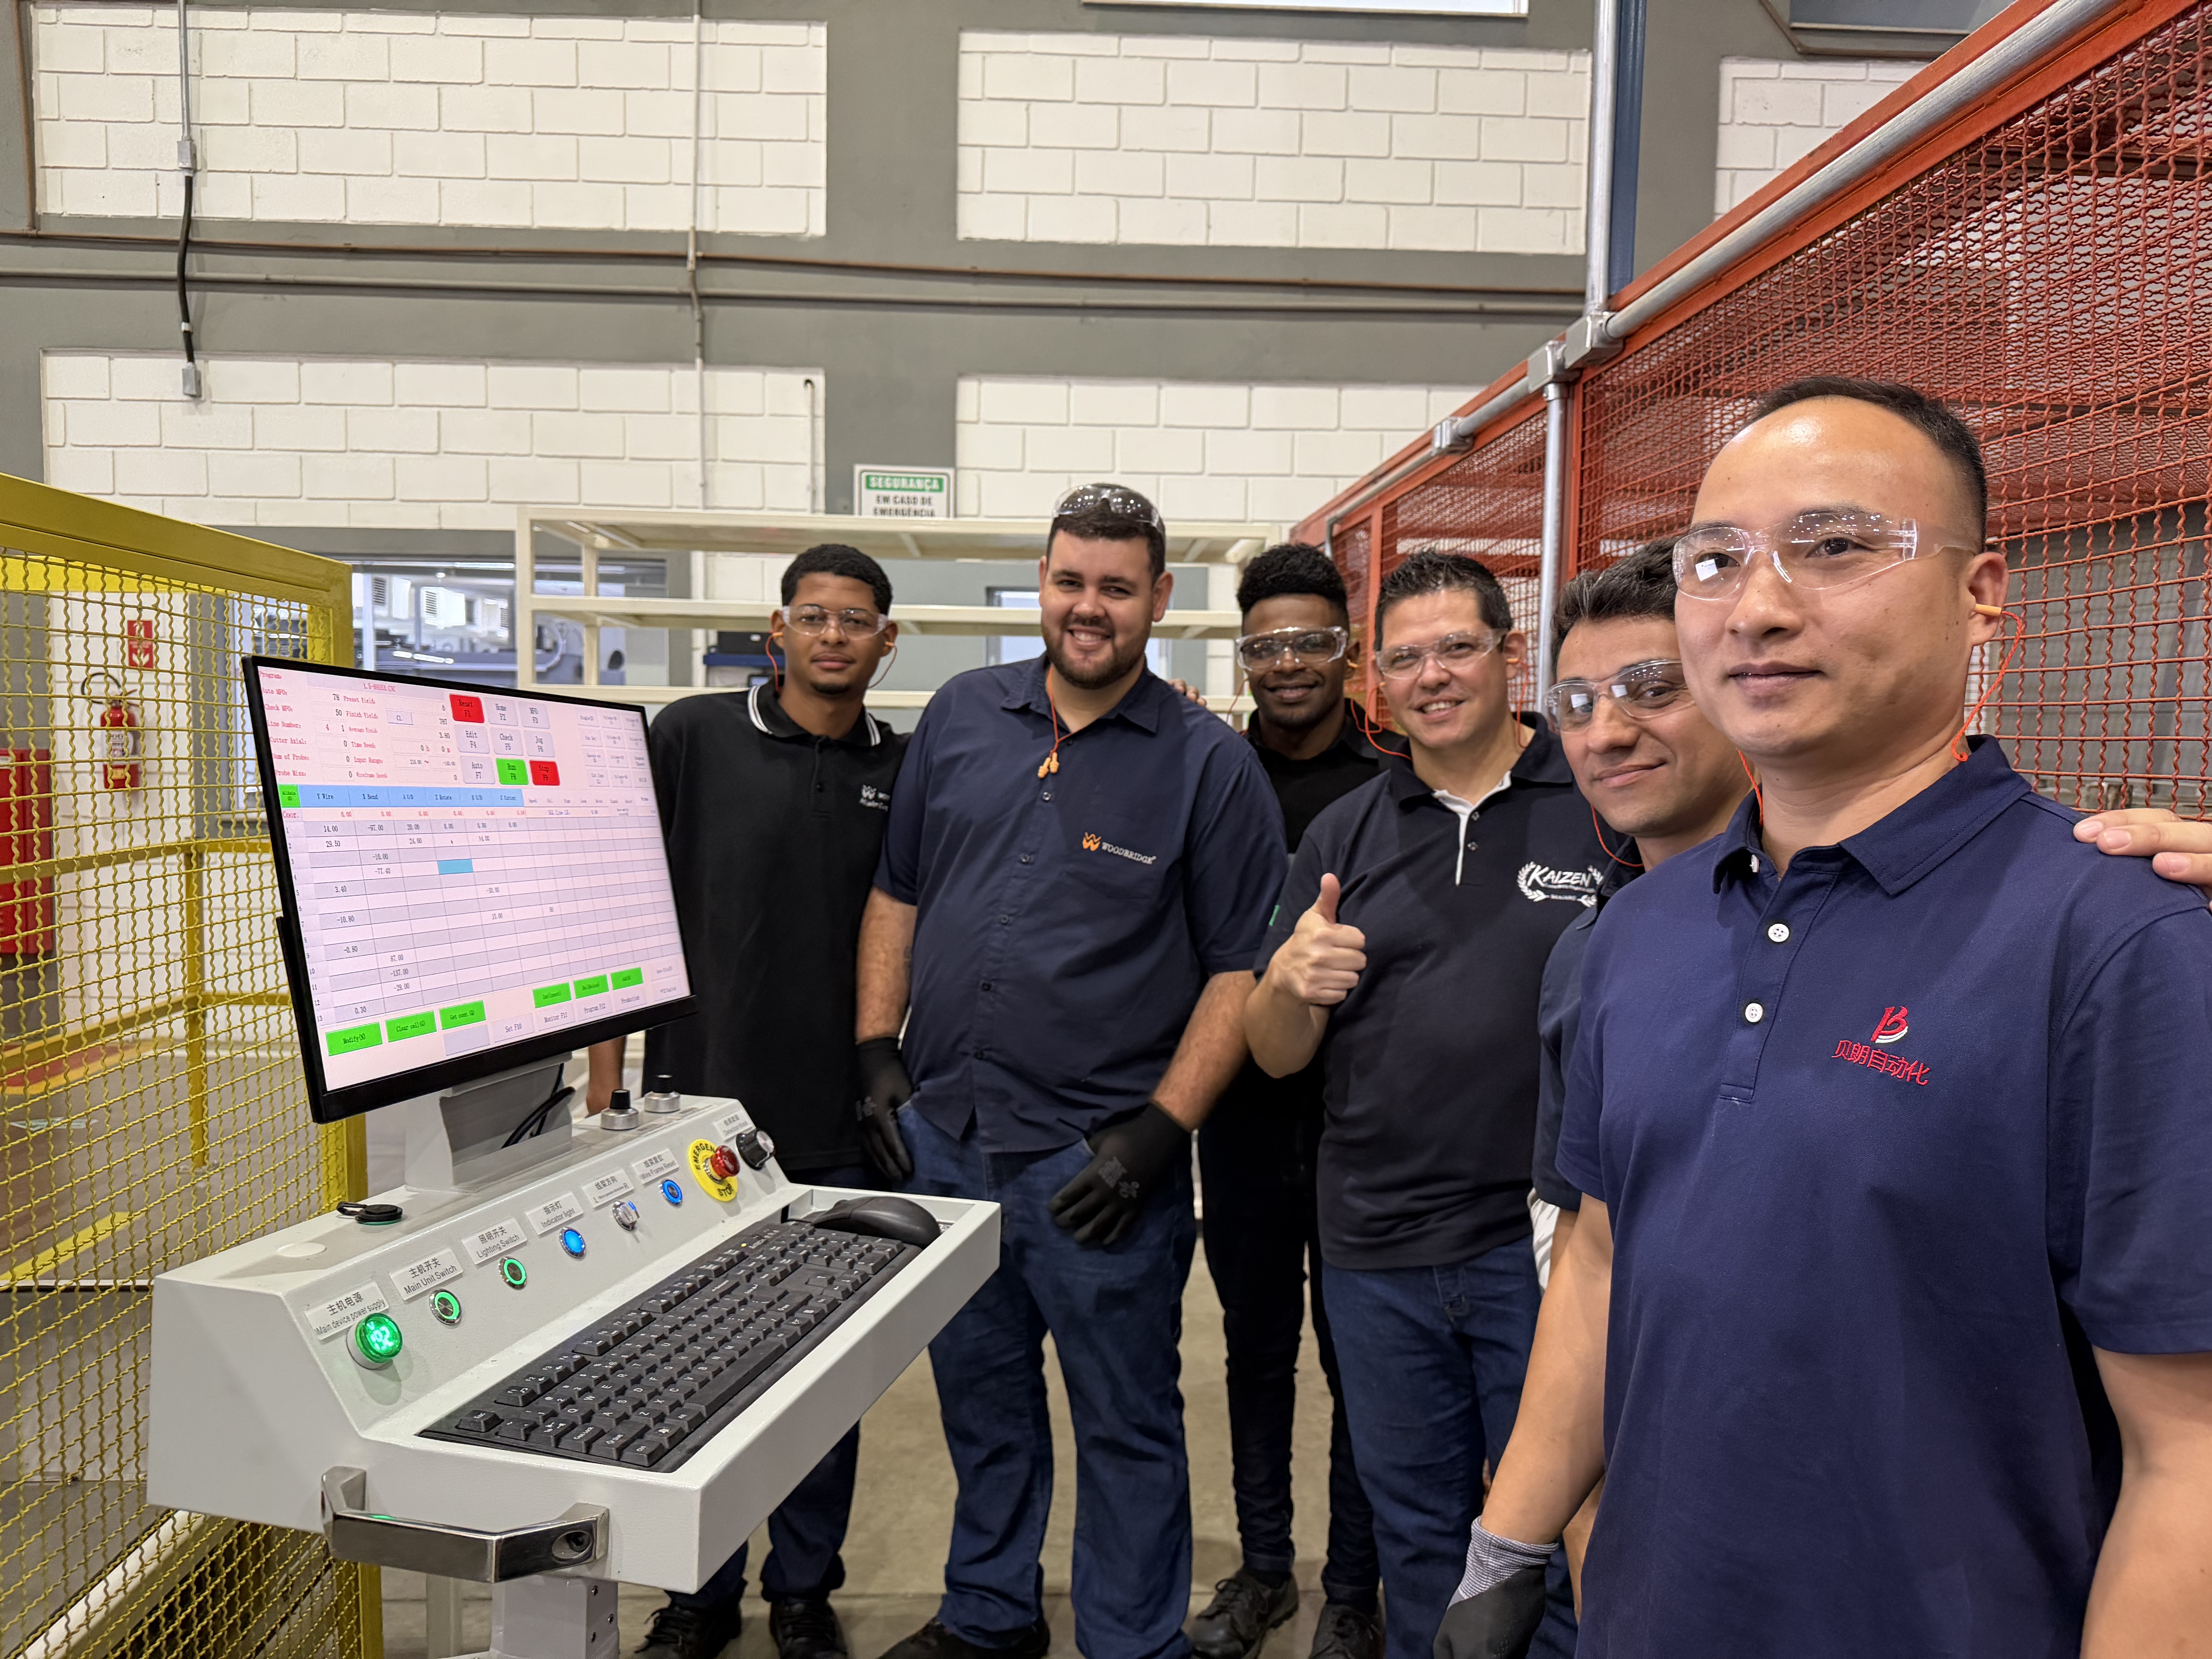
Formación en la fábrica de Woodbridge, Brasil — foto de referencia proporcionada por el cliente.
La formación en Woodbridge, Brasil, conecta el equipamiento con las habilidades del operador
Un técnico viaja desde China hasta la fábrica del cliente
Esta visita de servicio es para elFábrica de Woodbridge en Brasil. La máquina de entrenamiento es laBL-3D-6250, destinada principalmente a piezas de alambre de espuma para asientos automotrices. En la sede del cliente, el técnico puede discutir directamente las preguntas de operación y configuración y conectar las instrucciones del programa con muestras reales.
El servicio in situ ofrece al equipo del cliente un entorno práctico para entender el equipo. Para los ajustes tras cambios de producto, inspección de piezas terminadas y mantenimiento rutinario, los operadores deben comprender el propósito de cada tarea, así como los pasos implicados.
Vincula el Plan de Formación con los Criterios de Aceptación en Producción
BELAN normalmente programa7–10 días para este tipo de entrenamiento, con la duración ajustada según lo bien que el equipo del cliente haya aprendido la operación. Los criterios de aceptación sonProducción en volumen exitosa de las piezas y la firma del plan de formación por parte del cliente, alineando los objetivos de formación con los requisitos reales de producción.
Para una fábrica que se prepara para introducir equipos, la selección inicial, los ensayos de muestras y la formación de operadores deben considerarse conjuntamente. Proporcionar planos y requisitos de producción con antelación ayuda a definir la formación en configuración y planificación en torno a las tareas que los operadores realizarán en el lugar.
Habla sobre las piezas de tu cable y los requisitos de formación
Contacta con BELANcon tus dibujos, diámetro del cable y salida objetivo para discutirFormación de cables del asientoconfiguración del equipo y un plan de formación adecuado.
BELAN Machinery, su proveedor experto de soluciones de conformado de cables para automóviles.