


Introducción
Incluso cuando una máquina CNC de flexión de alambre sigue exactamente el ángulo programado, la pieza terminada puede medir unos grados fuera del objetivo una vez que el alambre se libera. Para los fabricantes que usan cable de bastidor de asiento, alambre de espuma, componentes de enlace u otras piezas de alambre de alto volumen, esto es una fuente persistente de desviación dimensional, retrabajo e inconsistencia de lote a lote.
La causa es el retroceso elástico: la recuperación elástica que ocurre en el alambre tras eliminar la fuerza de flexión. El retroceso es un comportamiento del material, no un error del operador, y no puede ser mecanizado — pero sí puede medirse, compensarse y controlarse de forma consistente. Esta guía explica dóndeRetroceso de resorte en el doblado de alambre CNCproviene de qué factores la influyen y de los métodos prácticos que mantienen bajo control la precisión del doblado y la formación de la consistencia en la actualidadMáquinas CNC de doblado de alambre.
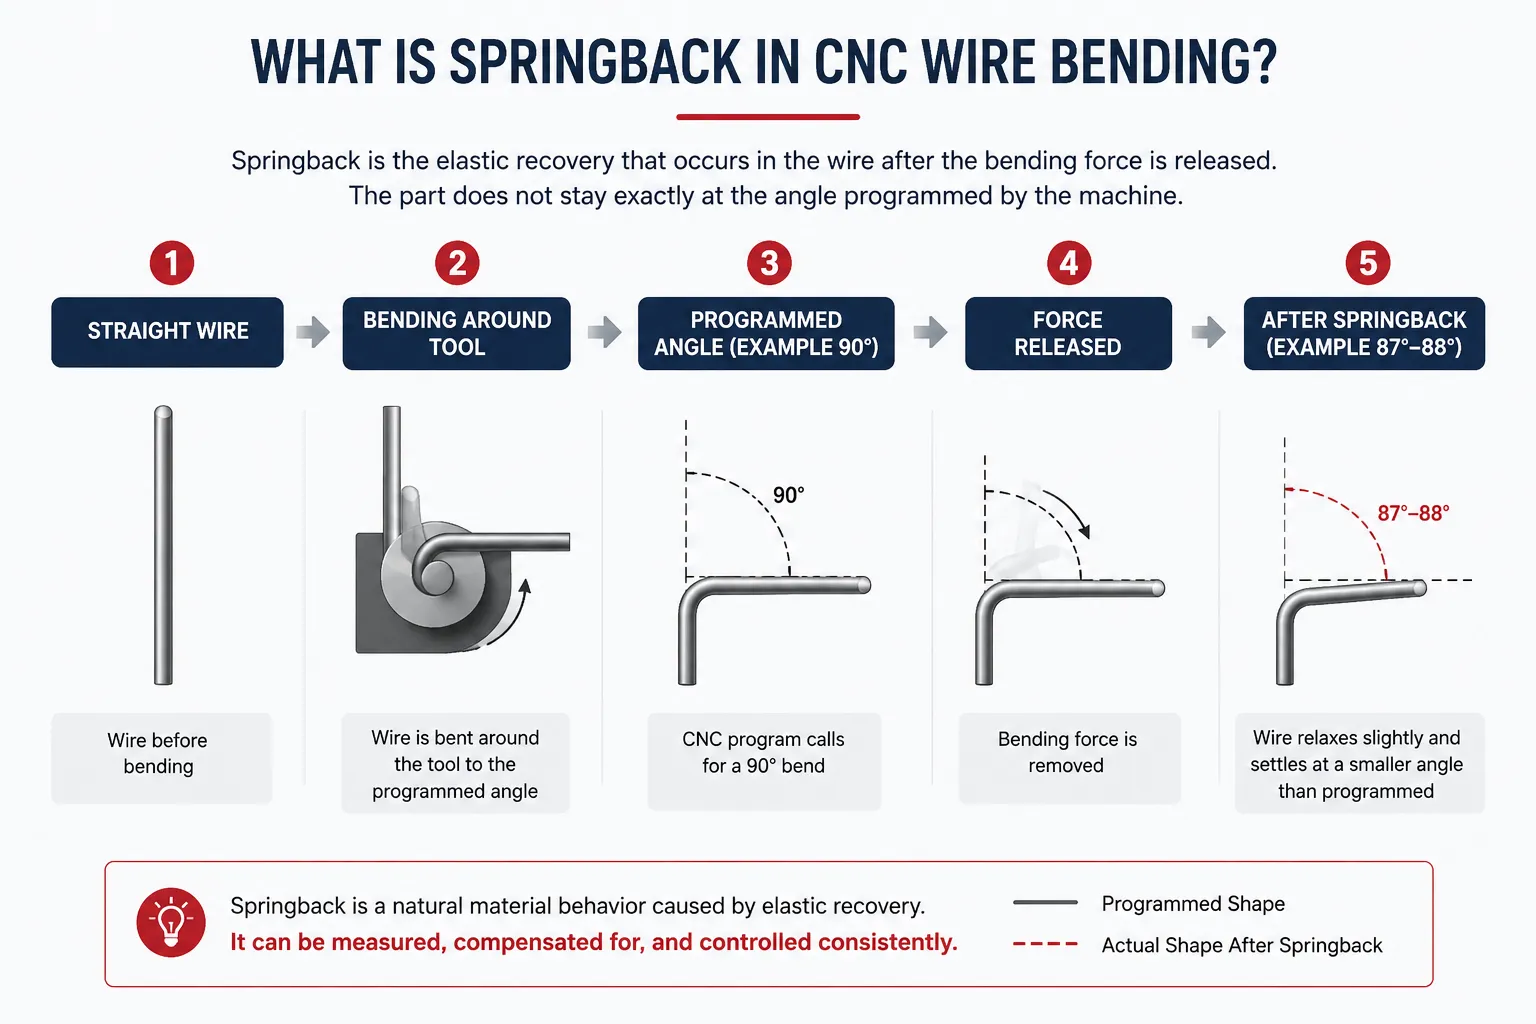
¿Qué es el resorte en el doblado de alambre CNC?
Cuando un cable recto se dobla alrededor de una herramienta, el exterior de la curvatura se estira mientras que el interior se comprime. Parte de esta deformación es plástica (permanente) y otra parte es elástica. La parte de plástico le da al alambre su nueva forma; La parte elástica es energía almacenada que se recupera cuando se libera la fuerza de flexión, por lo que la flexión se relaja ligeramente.
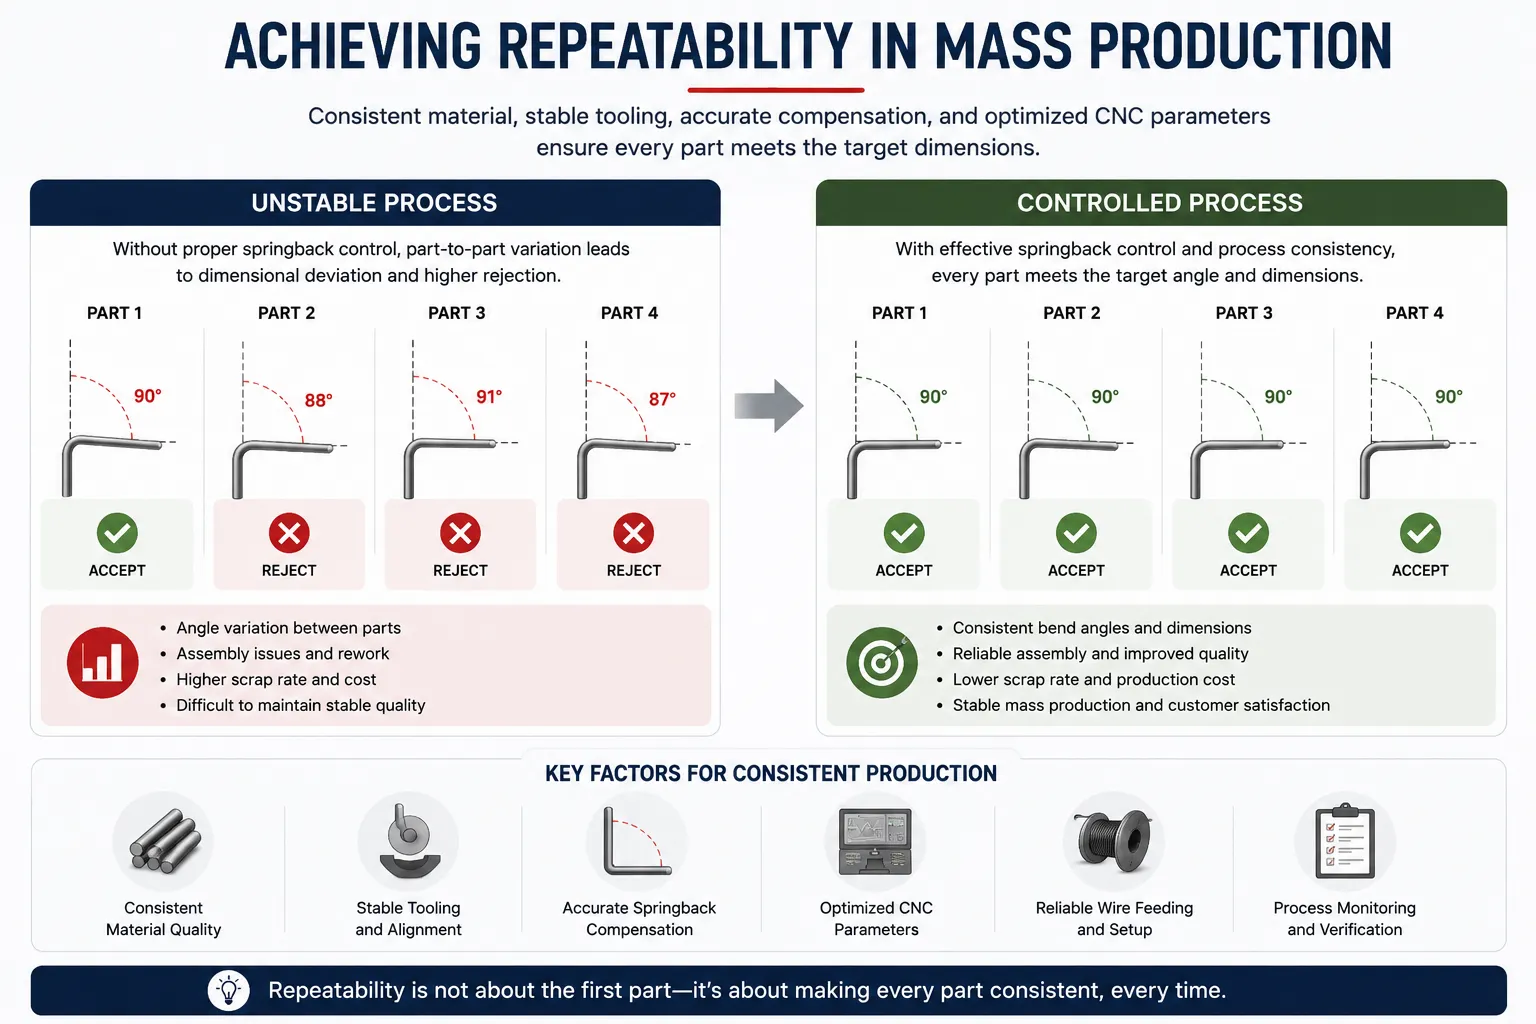
En la práctica, un cable programado a 90 grados puede rebotar y asentarse en 87 u 88 grados, y el radio formado puede abrirse ligeramente más que el radio de la herramienta. La pieza está doblada — solo que no exactamente según la geometría que el programa pedía.
La cantidad de recuperación varía según el material: un alambre de acero estirado normalmente recupera más que un alambre blando recocido del mismo diámetro, y el alambre de resorte, el acero inoxidable y el acero bajo en carbono pueden comportarse de forma diferente bajo condiciones de flexión idénticas. Entender esto es el punto de partida para controlarlo.
¿Por qué ocurre el retroceso durante el doblado de los cables?
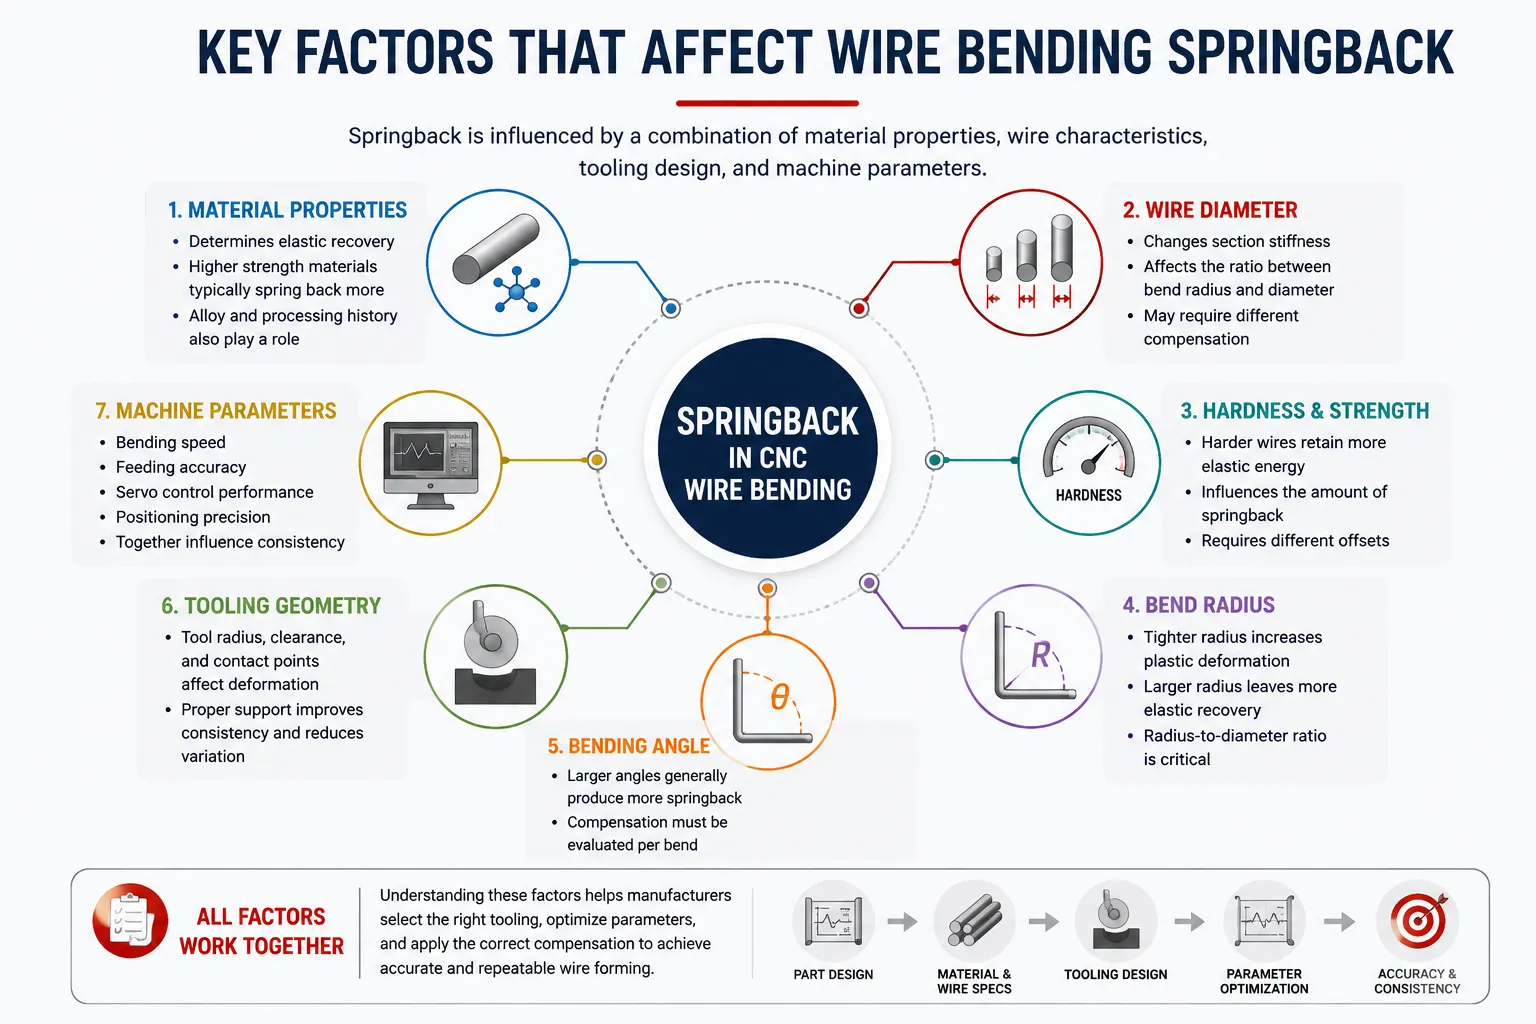
El retroceso de resorte tiene su raíz en la parte elástica de la deformación, pero el tamaño de esa parte depende de una combinación de factores materiales y de proceso:
Propiedades y dureza del material.Los materiales más duros y de mayor resistencia generalmente retienen más energía elástica durante la formación, lo que puede traducirse en una mayor recuperación una vez eliminada la carga. La cantidad exacta depende de la aleación, el temple y el historial de procesamiento, por lo que dos cables visualmente idénticos pueden no doblarse de forma idéntica.
Resistencia a la tracción y al límite elástico.Los materiales con mayor resistencia al límite elástico en relación con rigidez suelen presentar más retroceso por resorte, porque una mayor parte de la deformación permanece elástica. Por tanto, la misma geometría de la pieza puede necesitar una compensación diferente cuando cambia la inclinación del cable.
Diámetro del cable.El diámetro cambia la rigidez de la sección del alambre, y la relación entre el radio de flexión y el diámetro determina en particular cuánta recuperación elástica se incorpora en la curva — una variable de proceso, no solo una dimensión de dibujo.
Radio de curvatura y ángulo de flexión.Un radio estrecho generalmente fuerza más parte de la sección a la deformación plástica, mientras que radios y ángulos mayores pueden permitir una recuperación proporcionalmente más elástica. Por lo tanto, la compensación debe evaluarse flexión por curva, no asumir solo a partir del material.
Geometría de herramientas y método de conformado.La forma en que el alambre está soportado, restringido y enrollado durante el conformado afecta a lo predecible que se deforma. Diferentes métodos de conformado y disposiciones de herramientas pueden producir distintos comportamientos de recuperación en la misma pieza.
Velocidad de flexión y parámetros de la máquina.La velocidad de formado, la precisión de alimentación y el comportamiento de posicionamiento pueden influir en la consistencia con la que el alambre alcanza su geometría prevista. Su efecto suele ser menor que los factores materiales, pero aún así contribuye a la variación en el trabajo de precisión.
Factores clave que afectan al retroceso del doblado del alambre
La siguiente tabla resume los factores principales y lo que cada uno significa en la planta de producción:
| Factor | Cómo afecta al retroceso | Consideraciones de fabricación |
|---|---|---|
| Material | Determina la característica de recuperación elástica de la curvatura | Mantén la calidad del alambre y el temple consistentes entre lotes |
| Diámetro del alambre | Cambia la rigidez de la sección y la severidad de la deformación | Vuelve a validar la compensación cuando cambia el diámetro |
| Dureza | Los alambres más duros suelen conservar una mayor recuperación elástica | Solicita certificados de materiales y prueba cada nuevo lote |
| Radio de curvatura | La relación radio-diámetro influye en la recuperación relativa | Requisitos de conformabilidad de equilibrio, herramientas y fatiga |
| Ángulo de flexión | La compensación escala con el ángulo que se forma | Establecer desplazamientos por banda, no por parte |
| Herramientas | Afecta a cómo se constreña el alambre durante el conformado | Inspeccionar el desgaste; Recalibrar tras los cambios |
| Parámetros CNC | Ángulo de control, alimentación y consistencia de movimiento | Documentar conjuntos de parámetros probados para su reutilización |
Cómo el retroceso de resorte afecta a la precisión del conformado de alambre
Si no se gestiona, el retroceso se manifiesta de varias maneras: los ángulos de flexión se salen de la tolerancia, las dimensiones generales se desplazan y aparecen problemas de montaje cuando las piezas deben encajar plantillas, accesorios de soldadura o componentes acoplados. Las tasas de rechazo aumentan y los operadores dedican tiempo a corregir manualmente que el proceso de conformado debería haber gestionado.
El mayor desafío en la producción en volumen no es una pieza fuera de tolerancia, sino la variación de pieza a pieza. Cuando cambian los lotes de material, el desgaste de las herramientas o los parámetros se ajustan por tacto en lugar de por datos, la precisión del doblado de alambre se vuelve inestable de un desplazamiento a otro. Para los productos de alambre B2B, la consistencia de formación —la repetibilidad— es lo que separa a un proveedor aceptable de uno difícil.
Cómo controlar el retroceso de resorte en el doblado de alambre CNC
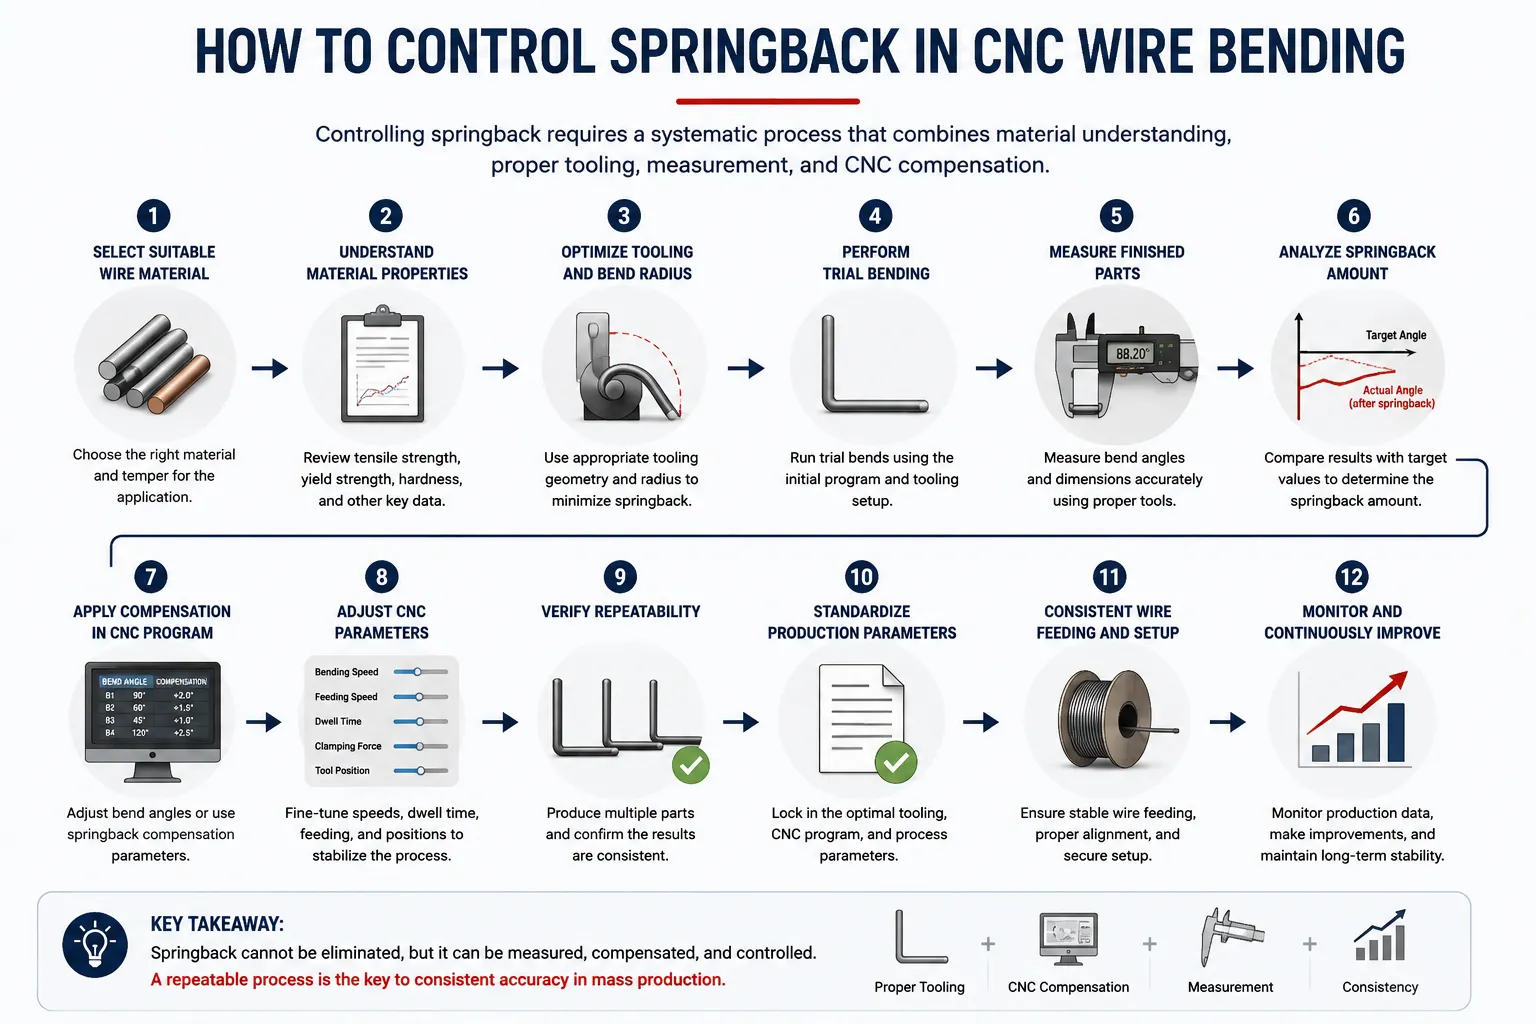
El control de resorte es un flujo de trabajo, no una sola configuración. Los siguientes métodos abordan cada uno una parte diferente del problema y, juntos, forman un proceso repetible:
1. Seleccionar el material de alambre adecuado.El remontada constante comienza con material consistente. Especifica claramente la tierra, el temple y la condición de la superficie, y evita mezclar lotes en una sola tirada.
2. Comprender las propiedades del material antes de programar.Obtén datos de dureza y tracción del alambre en uso. La compensación de un material de referencia puede no transferirse a otro lote, así que trata cada nuevo material como un nuevo punto de partida.
3. Optimizar el radio de curvatura.El radio afecta a cuánto deformación permanece elástica. El diseño dobla la forma que equilibra la formabilidad, la vida útil de las herramientas y los requisitos funcionales en lugar de optar por defecto al radio más grande disponible.
4. Optimizar la geometría de las herramientas.El tooling determina cómo se sostiene y restringe el alambre durante el conformado. Un equipo de herramientas bien ajustado hace que la deformación sea más predecible, lo que a su vez hace que la compensación del resorte sea más estable.
5. Utiliza la sobre-flexión cuando sea apropiado.Si una curva se recuesta de forma fiable dos grados, doblarse ligeramente más allá del objetivo permite que la pieza se recupere sobre la dimensión de dibujo — válido solo cuando la recuperación es constante.
6. Establecer parámetros de compensación por resorte.Construye un desplazamiento documentado para cada curvatura basado en resultados medidos en lugar de suposiciones. Trata estos valores como datos de proceso que pertenecen al número de pieza.
7. Ajustar los parámetros de flexión CNC.Los parámetros de ángulo de flexión, alimentación y movimiento interactúan con el comportamiento de recuperación del material; Sintonizarlos con el cable real y registrar el resultado convierte el ensayo y error en un proceso definido.
8. Realizar flexión de prueba.Las curvas de prueba del primer artículo con alambre de producción revelan cómo se comporta el material antes de que se comprometa un lote completo — esencial siempre que cambien el material, la herramienta o la geometría.
9. Mide las piezas terminadas.Verifica ángulos y dimensiones con métodos de medición apropiados — medidores angulares, accesorios o medición de visión según la tolerancia. La medición cierra el ciclo entre el remontante previsto y el real.
10. Registrar y estandarizar los parámetros de producción.Una vez que un conjunto de parámetros produce piezas conformes, fijétalo. Los parámetros documentados hacen que los resultados sean repetibles entre operadores y turnos, y acortan el cambio en órdenes repetidas.
11. Mantener una alimentación constante por cable.La variación de alimentación cambia hacia donde empieza cada curva, cambiando la geometría efectiva incluso cuando los ángulos son correctos. La alimentación consistente protege la precisión general del conformado de alambre.
12. Utilizar coordinación multiejes cuando sea necesario.Las piezas complejas de alambre 3D se doblan en múltiples planos, y cada plano puede tener su propio comportamiento de recuperación. Movimiento coordinado multiejes en la modernidadMáquinas de doblar alambre 3Dmantiene toda la secuencia de formación consistente en lugar de tratar cada curvatura de forma aislada.
Cómo la tecnología CNC ayuda a compensar el retroceso
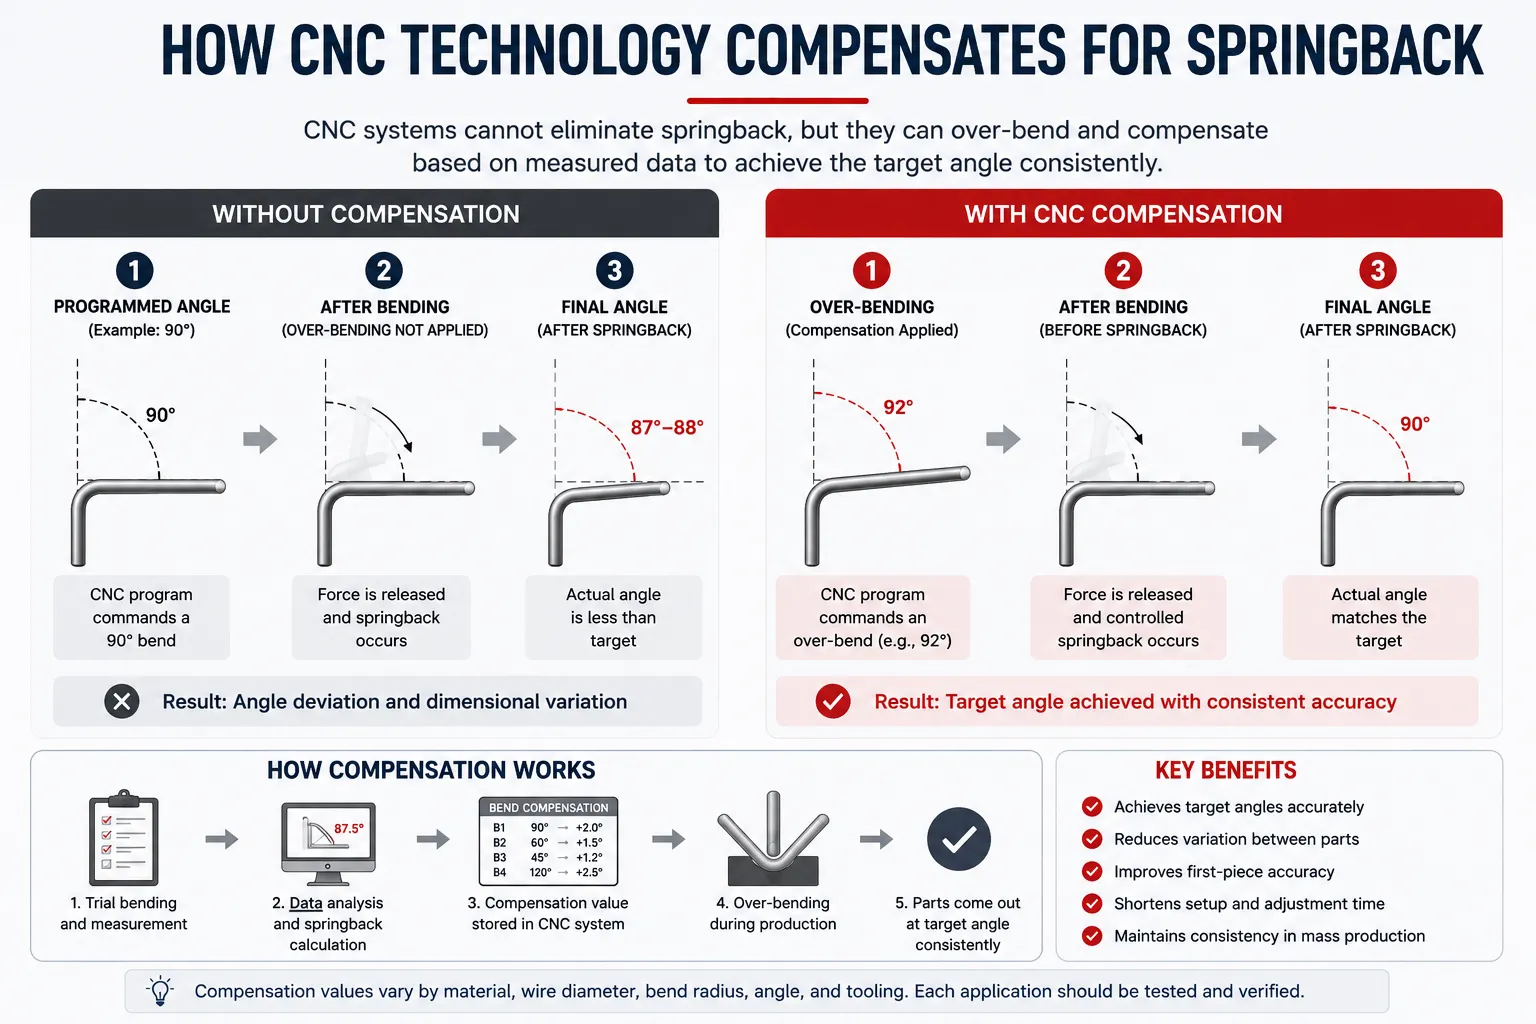
Para dejarlo claro: la tecnología CNC no elimina el retroceso de resorte. Ningún sistema de control cambia la forma en que el metal almacena la energía elástica. Lo que hacen los sistemas CNC es proporcionar a los fabricantes las herramientas para gestionar el fenómeno con mucha más precisión de la que permiten los métodos manuales.
Los parámetros programables de flexión permiten a los ingenieros aplicar un ángulo de compensación medido a cada curva, y el movimiento controlado por servo lo aplica igual en cada ciclo. La alimentación repetible y la posición precisa mantienen la geometría de flexión —y por tanto el comportamiento de remontón— consistente de una pieza a otra, mientras que el almacenamiento de parámetros permite recordar exactamente una configuración probada en lugar de reconstruirse desde la memoria. Así, los sistemas CNC ayudan a los fabricantesMide, compensa y controla repetidamenteSpringback — exactamente lo que requiere la producción en volumen. Máquinas comoMáquinas CNC de flexión de hilo de cabeza rotativaAplicar estos principios en el conformado continuo, donde el contacto consistente de las herramientas y la rotación controlada apoyan una precisión estable en la flexionación.
El papel de las herramientas en el control de resortes
La herramienta es donde la teoría del resorte se encuentra con el cable real. La geometría de la herramienta determina cómo se envuelve, soporta y libera el material, por lo que dos conjuntos de herramientas diferentes pueden producir una recuperación notablemente distinta en la misma pieza. Un equipamiento personalizado adaptado a los radios de curvatura y al diámetro del alambre del producto hace que la deformación —y por tanto los valores de compensación— sean más predecibles.
El estado de las herramientas importa tanto como el diseño. Las herramientas desgastadas o dañadas cambian la geometría efectiva de cada curva, por lo que un valor de compensación que era correcto en el montaje pierde silenciosamente su validez. Una regla práctica: siempre que se cambie, repare o use la herramienta, verifica de nuevo las primeras piezas antes de lanzar el lote.
Cómo mejorar la repetibilidad en la producción en masa
En producción en masa, el control de resorte tiene éxito o falla en la repetibilidad. Varios hábitos lo mantienen: mantener el suministro de cables constante y rastreable hasta el lote; muestrear piezas durante la tirada, no solo en la configuración; mantener las herramientas según un calendario en lugar de en caso de fallo; y proteger conjuntos de parámetros probados de modificaciones casuales. Cuando aparezca la deriva, responde con los datos — mide, compara con la línea base registrada y ajusta la compensación deliberadamente.
Estas prácticas se aplican en todo el ámbitoSoluciones industriales de conformado de alambreDe todas las escalas: un proceso estable produce partes estables, y cada intervención debería hacer que el proceso sea más estable, no menos.
Consideraciones prácticas para componentes de cables automotrices
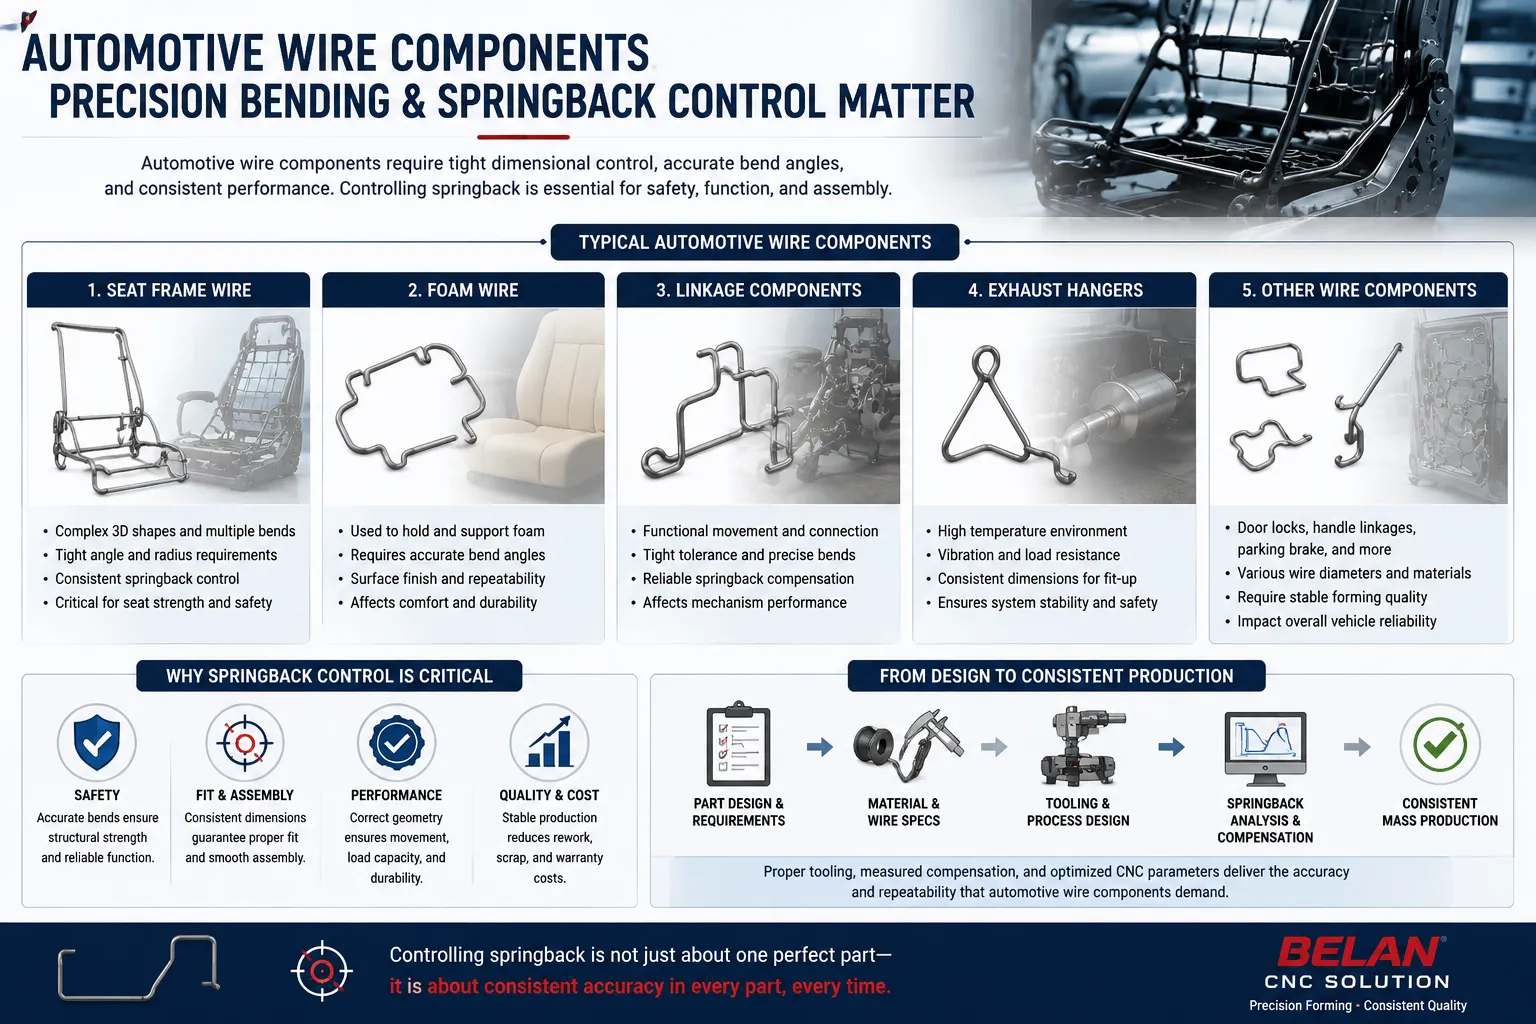
Los componentes de cables automotrices — alambre de marco de asiento, alambre de espuma, estructuras de soporte de asiento, componentes de enlace y de colgadores de escape — se producen en volúmenes donde la consistencia es un requisito estricto. Muchos se ensamblan en accesorios o se sueldan en subensamblajes, de modo que la desviación dimensional en un elemento de alambre se propaga por todo el conjunto, y un alambre del marco del asiento que varía ligeramente por pieza puede ralentizar toda una línea.
Por eso el control del resorte es importante en la producción automovilística: el objetivo no es solo formar parte de la tolerancia hoy en día, sino un proceso que mantenga la tolerancia a lo largo de miles de ciclos, lotes de materiales e intervalos de herramientas. Fabricantes evaluando unSolución de conformado de alambre para automóvilesPor tanto, debería preguntarse cómo se verifica la precisión del doblado y la consistencia del formado, no solo qué puede hacer la máquina en una parte de demostración.
Lista de control de resorte para flexión CNC de alambre
- ☐ Comprobar las propiedades del material del alambre (pendiente, temple, certificados)
- ☐ Confirma el diámetro y la tolerancia del cable
- ☐ Revisa el radio de flexión frente a la formabilidad y los límites de las herramientas
- ☐ Evaluar la geometría y el estado de las herramientas
- ☐ Establecer parámetros de compensación de resorte por curvatura
- ☐ Realizar flexión de prueba con alambre de producción
- ☐ Mide las piezas terminadas en función de las dimensiones de dibujo
- ☐ Registrar y bloquear parámetros de producción probados
- ☐ Verifica la repetibilidad durante una producción de muestra
- ☐ Estandariza el proceso final y vuelve a validar tras cualquier cambio
Cómo evaluar una solución CNC para doblar cables y controlar el retroceso del resorte
Cuando el control del resorte sea crítico para tus piezas, evalúa una máquina según las capacidades que la soportan directamente: precisión y repetibilidad de servos; cómo se programan y almacenan los ángulos de flexión y los valores de compensación; si las herramientas pueden adaptarse a la geometría de tu producto; si el proveedor puede doblar muestras de prueba con tu cable real; y qué soporte técnico existe tras la instalación. Un proveedor que pide tus planos, especificaciones del cable y tolerancias antes de recomendar una configuración está evaluando correctamente el problema: la compensación del remontante solo puede validarse con el material y la pieza reales.
¿Por qué elegir maquinaria BELAN para la conformado de alambre CNC?
BELAN Machinery fabrica equipos de flexión CNC multieje y soluciones de conformado de alambre centradas en aplicaciones automotrices. Las máquinas BELAN combinan control CNC multieje, software inteligente que incluye compensación de resorte asistida por IA y herramientas personalizadas adaptadas al producto — los tres elementos que este artículo identificó como centrales para el control de resorte. BELAN también funciona a partir de la especificación real del cable del cliente y los planos del producto: las piezas se prueban y los parámetros se validan antes de recomendar una solución, de modo que la precisión del doblado se demuestra por tu parte en lugar de afirmarse en términos generales.
Conclusión
El retroceso de resorte en la flexión de alambre CNC no es un defecto ni un fallo de máquina, sino el comportamiento del material que todo proceso de conformado de alambre debe tener en cuenta. El control exitoso del springback se obtiene de ajustar material, geometría del cable, herramientas, parámetros de flexión, medición y compensación como un sistema validado. La tecnología CNC no puede eliminar la física, pero proporciona a los fabricantes parámetros programables, precisión de posicionamiento y consistencia de proceso para compensar el retroceso de forma fiable — pieza tras pieza, lote tras lote, la base de una producción estable y escalable de componentes de cable.
Preguntas frecuentes
¿Qué causa el retroceso de resorte en el doblado de alambre CNC?
El retroceso es causado por la parte elástica de la deformación. Cuando se libera la fuerza de flexión, el alambre recupera parte de esa deformación, por lo que el ángulo final se abre ligeramente más allá del ángulo programado. La cantidad de recuperación depende del material, diámetro, radio de curvatura, ángulo y herramientas.
¿Cómo afecta la dureza del material al retroceso de la flexión del cable?
Los materiales más duros generalmente retienen más energía elástica durante la formación, lo que puede resultar en una mayor recuperación tras la flexionación. Por tanto, los cables más duros pueden necesitar valores de compensación mayores, y no se debe asumir que la compensación establecida en un cable blando se transfiera a una pendiente más dura.
¿Pueden las máquinas CNC de doblar alambre compensar el rebote?
Sí — pero por compensación, no por eliminación. Se programa un desplazamiento medido en cada curvatura para que la pieza se recupere en la dimensión objetivo. Con el movimiento de servo repetible, alimentación consistente y parámetros almacenados, esa compensación se aplica de forma idéntica en cada ciclo, haciendo que los resultados sean repetibles en producción.
¿Cómo afecta el relleno de herramientas al resorte?
La geometría de herramientas determina cómo se sostiene y constreña el alambre durante el conformado, lo que afecta a la previsibilidad de su forma de deformarse y recuperarse. Ajustar las herramientas a los radios y diámetros del producto hace que la compensación sea más estable, mientras que las herramientas desgastadas o desajustadas provocan deriva de resorte — por lo que los cambios en las herramientas deberían provocar la remedición de las primeras piezas.
¿El diámetro del cable afecta al retroceso del resorte?
Puede hacerlo. El diámetro cambia la rigidez de la sección del alambre, y la relación entre el radio de flexión y el diámetro influye en cuánta recuperación elástica se incorpora en la curva. Cualquier cambio en el diámetro supone una nueva condición de proceso que requiere nuevas curvas de ensayo y valores de compensación.
¿Cómo pueden los fabricantes mejorar la precisión del doblado de alambre?
Empieza con material consistente y luego construye un flujo de trabajo disciplinado: prueba de flexión con alambre de producción, medición respecto al dibujo, parámetros de compensación documentados y conjuntos de parámetros CNC bloqueados. Mejorar la precisión es menos un ajuste y más hacer que todo el proceso sea repetible.
¿Cómo se puede controlar el resorte durante la producción en masa?
Trátalo como una disciplina de proceso continua: mantén los lotes de alambre consistentes, mide piezas durante la prueba, mantén las herramientas según un calendario y vuelve a validar parámetros tras cualquier cambio de material, herramienta o geometría. Cuando aparezca deriva, ajusta la compensación basándose en los datos de medición en lugar de solo en el juicio del operador.
¿Necesitas ayuda para controlar el retroceso en tu proceso de conformado de alambre?
BELAN Machinery, un proveedor profesional de soluciones de conformado de alambre para automóviles. Envíanos tus dibujos o muestras de producto. Nuestro equipo de ingeniería puede evaluar el material de tu alambre, los requisitos de conformado, las consideraciones de herramientas y las necesidades de control de resortes para ayudar a identificar una solución CNC adecuada para conformar cables.
Contacta con Belan para una evaluación de viabilidadRecursos relacionados
- Máquinas CNC de doblado de alambre— Equipos CNC de flexión de alambre multieje diseñados para conformado preciso y repetible.
- Soluciones industriales de conformado de alambre— Soluciones de aplicación para la producción consistente de componentes industriales de alambre.
- Solución de conformado de alambre para piezas automotrices— Soluciones de conformado de alambre para marcos de asientos, alambre de espuma y componentes de enlace donde la consistencia dimensional es crítica.
- ¿Cuáles son las ventajas de una máquina de doblar alambre 3D?— Cómo el conformado 3D multiplano apoya la geometría compleja de las piezas y la consistencia del proceso.
- Cómo elegir una máquina CNC para doblar hilo— Una guía completa de selección para evaluar máquinas, herramientas y opciones de automatización.


