


Al buscar una máquina de flexión CNC para barras colectoras, califique el radio de flexión interior por separado para curvas planas y en bordes. Puede especificar el mismo radio interior acabado para ambas direcciones si las pruebas sobre material con intención de producción muestran que ambas curvas cumplen con el dibujo y encajan en el conjunto. Una muestra plana por sí sola te da evidencia de la curva plana. Para una curva de borde, pida su propia muestra y registro de medición antes de aprobar la herramienta.
Esta guía se aplica a barras colectoras rectangulares sólidas de cobre, como enlaces en equipos de conmutación y conjuntos de distribución de energía. Utilice el dibujo de la pieza terminada para definir el radio requerido y, a continuación, utilice curvas de muestra para juzgar si el proveedor puede producirlo de forma consistente.
Cómo la dirección de flexión cambia la decisión del radio
SeaWser la anchura de la barra de cobre yTsu grosor. ElRadio interior, oR, se mide en el lado cóncavo de la curvatura terminada después de que la pieza se libere de la herramienta.
| Qué comparar | Curva plana | Curva en borde |
|---|---|---|
| Cómo se curva la barra | Fuera del plano de la cara ancha | En el plano de la cara ancha |
| Dimensión de la sección transversal desde el interior hacia el exterior de la curvatura | Espesor, T | Ancho, W |
| Qué comprobar en la parte de prueba | Superficie exterior de curvatura, ángulo y radio acabados, y dimensiones de la pata | Borde exterior para agrietamientos, borde interior para pandeo o distorsión, ángulo y radio acabados, y torsión |
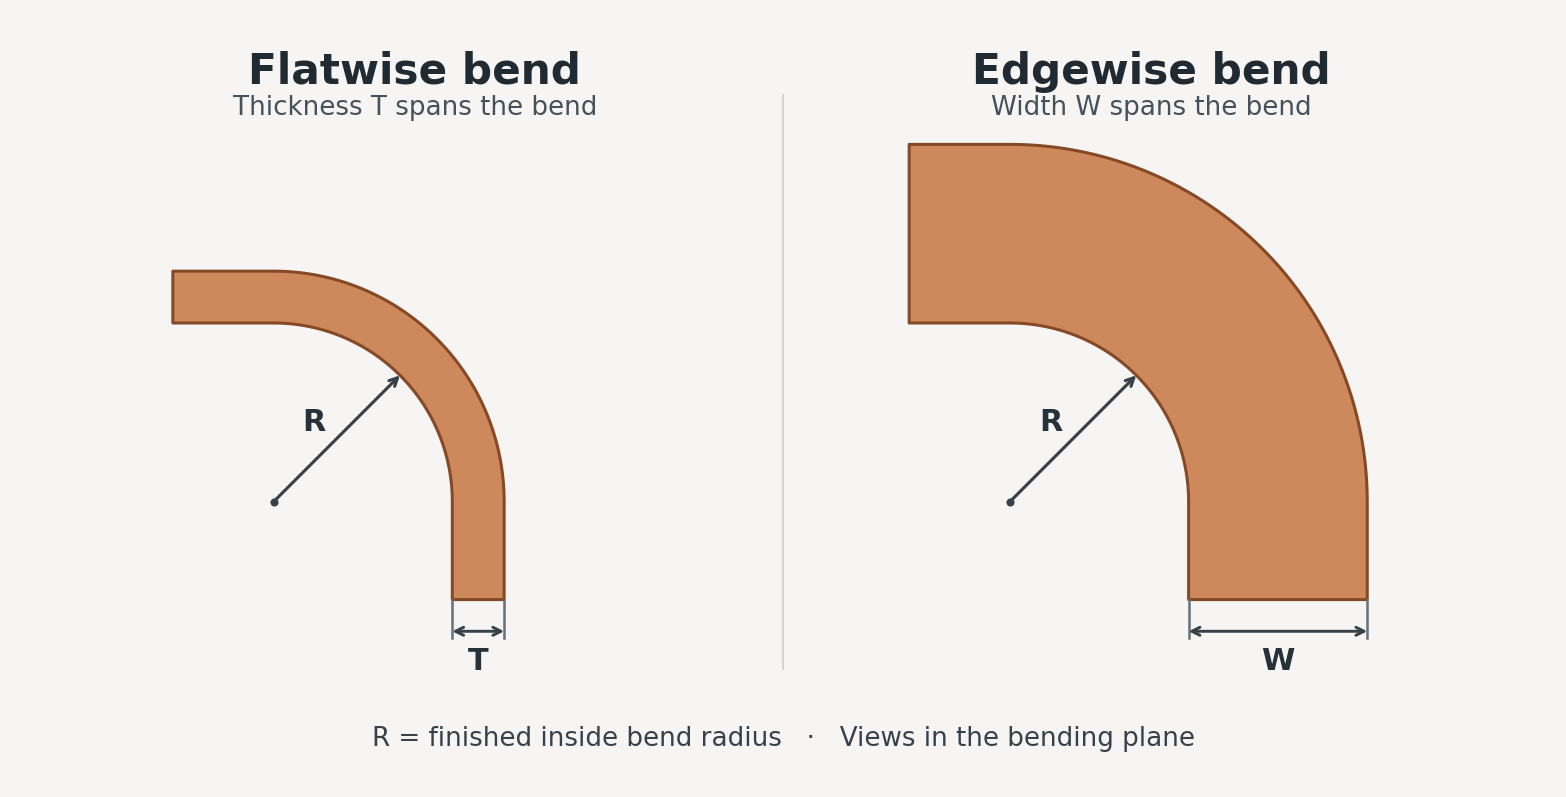
Para una30 mm de ancho × 5 mm de grosorLa dimensión interior a exterior es de 5 mm en una curva plana y 30 mm en curva en los bordes. Con el mismo radio interior, la orientación en sentido lateral puede estirar más el material exterior porque la curva abarca la dimensión más amplia. El ejemplo ilustra la geometría. El radio alcanzable sigue dependiendo del grado y temple de cobre, la sección transversal, el estado del borde y el herramienta. VéaseBarras colectoras de cobre para equipos de conmutación y paneles de control.
Cómo establecer el radio mínimo de curvatura para tu pieza
Empieza por el radio que tu conjunto puede acomodar. Especifique la calidad y temple del cobre, el ancho y espesor, la dirección de flexión, el radio interior y el ángulo del acabado en el dibujo. Marque las caras de montaje y los centros de orificio que controlan el ajuste del conjunto. Incluir cualquier requisito de superficie o borde que el proveedor deba cumplir. Cuando el espacio disponible lo permita, proporcione al proveedor un rango de radio aceptable para que la ingeniería pueda evaluar las opciones de herramientas.
Las tablas de radio curvado publicadas pueden ayudar en la revisión inicial del dibujo. La Tabla 6 de la guía de la Copper Development Association y del European Copper Institute, por ejemplo, ofrece orientación basada en el espesor para cobre de alta conductividad en temple semiduro o duro. Trátalo como un punto de partida dentro de ese ámbito material. Califica una curvatura de borde usando la anchura, el temple y la herramienta reales, y vuelve a calificar si el diseño cambia a aluminio o a una capa con un recubrimiento o aislamiento diferente. VéaseCobre para barras colectoras, sección 1.2.2.2.7 y Tabla 6.
Qué medir en una prueba de flexión del proveedor
- Usa el material que piensas comprar.Para una comparación igual, haz piezas de prueba planas y en borde del mismo lote, con la misma calidad, temple, sección transversal y estado de borde. Pida al proveedor que identifique la configuración de la máquina y las herramientas utilizadas para cada dirección.
- Registra el radio de la herramienta y el radio final por separado.Acordar un método adecuado para la tolerancia de dibujo, como la medición de perfil. Después de soltar la pieza, mide el radio interior y el ángulo final. El springback es la recuperación elástica tras la liberación. Cuando la prueba pueda capturar el ángulo cargado, grástralo junto al ángulo liberado. Registra cualquier sobredoblado programado por separado para que los dos valores puedan interpretarse correctamente.
- Compruebe la pieza completa en su posición de ensamblaje.Incluye una parte con intención de producción con sus curvas y agujeros reales. Utilice los puntos de referencia de dibujo para comprobar la longitud de las patas, la posición de los orificios, la alineación de las caras de contacto y la torsión cuando corresponda. Coloca la pieza en el accesorio de inspección sin forzarla. Acorden cómo el proveedor documentará el estado de la superficie y cualquier grieta o deformación.
- De acuerdo con la etapa de aceptación.Antes de firmar las herramientas o equipos, fije cantidades de muestra, métodos de medición, tolerancias de dibujo y el objetivo de tiempo de ciclo correspondiente. Si planeas verificar estos en la prueba de aceptación de fábrica (FAT), incluye la curvatura crítica en el borde y la pieza terminada más exigente en el plan de prueba.
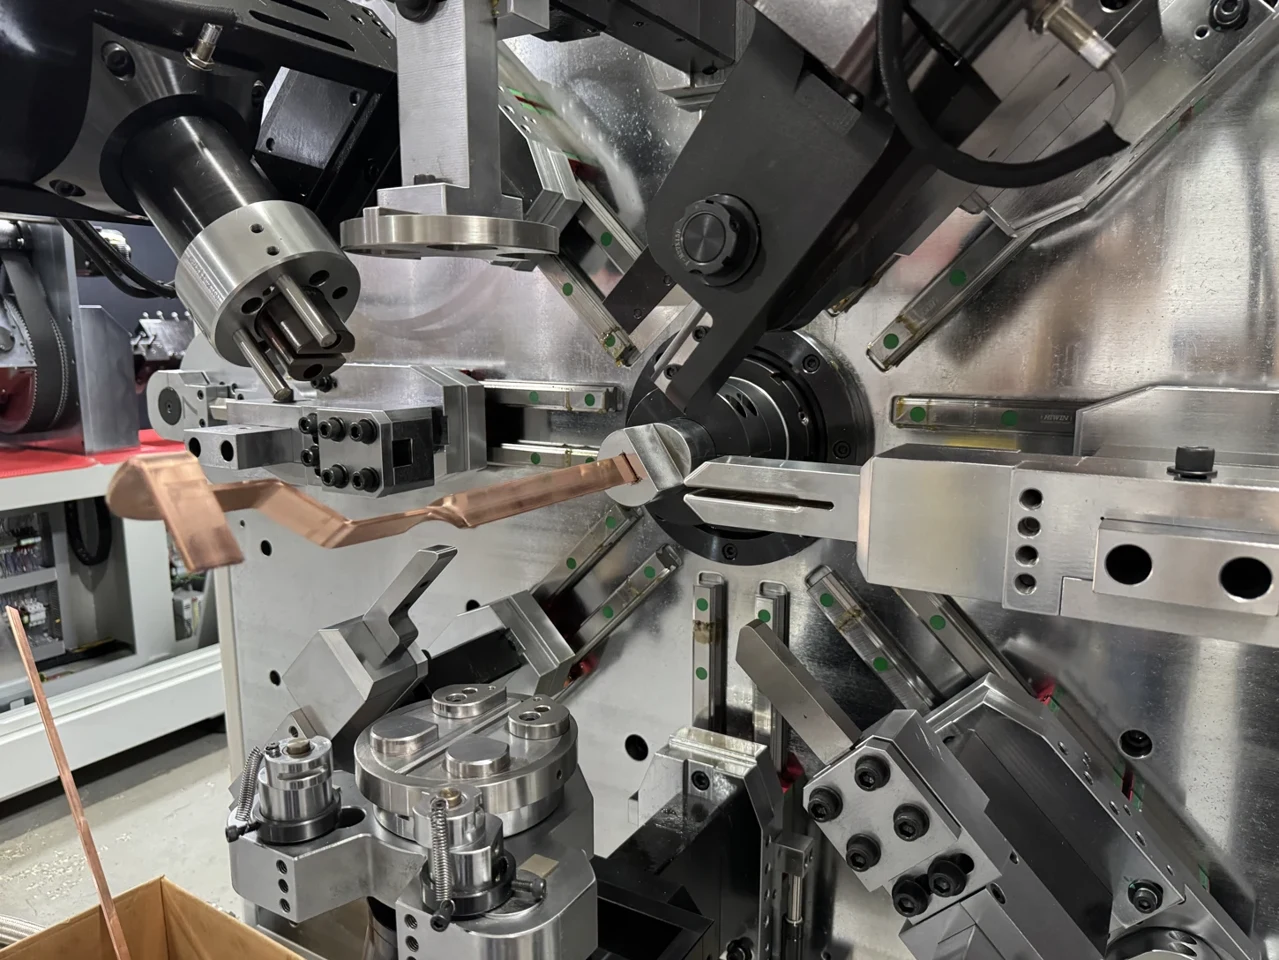
Si la muestra en borde falla en el radio especificado, revise las herramientas y pregunte si el conjunto puede aceptar un radio interior mayor. Haz que el propietario del diseño apruebe cualquier cambio en el dibujo y luego repita la prueba con los requisitos revisados.
Comprueba la margen de flexión al mismo tiempo.La margen de flexión es la longitud asignada a la parte curva al revelar el espacio en blanco. Confírmalo para cada dirección de flexión usando pruebas medidas para que la longitud del corte y los agujeros perforados coincidan con el dibujo final. Luego verifica la longitud revelada y las posiciones de los agujeros en una pieza completa. VéaseExplicación de Autodesk sobre las mesas de flexión medidas.
Utilice el dibujo para seleccionar una máquina BELAN
BELAN comienza con el dibujo de la pieza, el material, la sección transversal, las tolerancias y la salida planificada. Por ejemplo, el BL-TP-50-7E lista una gama de barras colectores de cobre15–45 mm de ancho y 1,0–7,0 mm de grosor. El ejemplar de 30 × 5 mm entra dentro de ese rango, por lo que la máquina puede ser preseleccionada para su revisión. La ingeniería aún necesita comprobar el radio solicitado, la dirección de curvatura, las herramientas y la geometría de la pieza terminada.Especificaciones BL-TP-50-7E.
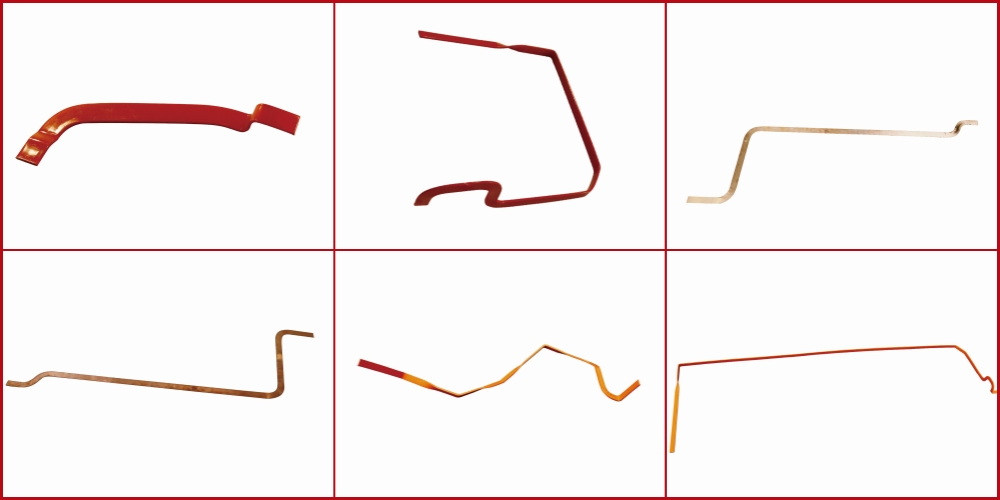
Para una revisión de presupuesto o muestra, envíe a BELAN la revisión del dibujo, la calidad y temple de cobre, la sección transversal, las direcciones de flexión, las tolerancias de radio y ángulo acabados, y el volumen de producción esperado. Si el ajuste del accesorio decide la aceptación, incluye un dibujo del elemento o los puntos clave del ensamblaje. Pide una prueba en la pieza más difícil de moldear antes de finalizar el equipo y las herramientas.Máquinas de flexión de barras colectoras BELAN y consultas de presupuesto.


