


Máquina de flexión de cables con cabeza rotatoria con marco de silla de 14 mm en Turquía
ABL-3D-51400Máquina de flexión de cables de cabeza rotatoriasuministrado por BELAN ha completado siete días de formación in situ en una fábrica cliente enTurquía. La máquina fue adquirida principalmente para fabricar soportes para sillas con alambre sólido de 14 mm.
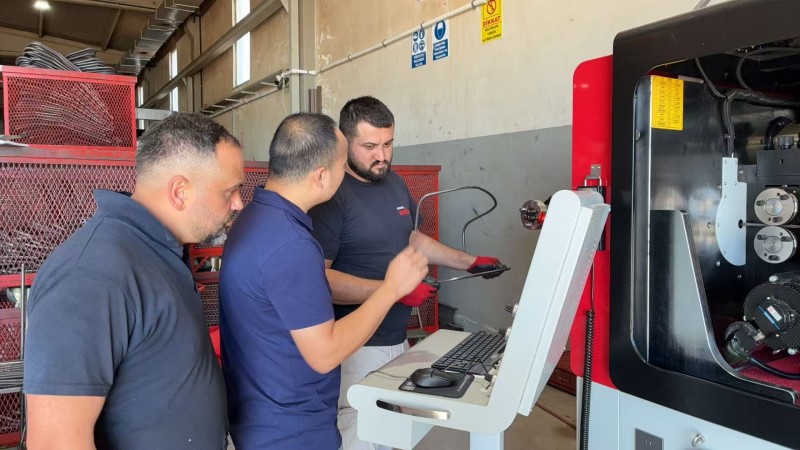
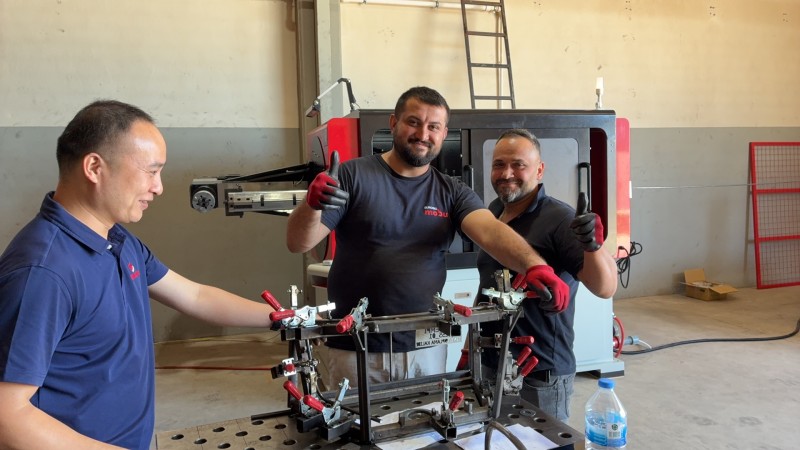
Los ingenieros de BELAN utilizaron el producto real del cliente durante la formación. El programa abarcaba la operación de la máquina, programación, enderezamiento, ajuste de parámetros de flexión, inspección de muestras y mantenimiento rutinario. Tras la formación práctica, los empleados del cliente operaban la máquina de forma independiente y producían una prueba aceptadaMarco de silla de 14 mmejemplo.
¿Cuáles son los requisitos de conformado para un marco de silla de 14 mm?
Un soporte de silla hecho de alambre macizo de 14 mm requiere suficiente fuerza de flexión, un espacio adecuado para el conformado y un control preciso de múltiples ángulos espaciales. Dado que el material es relativamente grueso, también deben considerarse su resistencia y su retroceso durante la instalación del producto.
Si la longitud de alimentación, el ángulo de flexión o la dirección de formación son inexactos, la desviación puede aumentar a medida que se completan curvas consecutivas. Para los soportes de silla que luego se soldarán o ensamblarán, las diferencias dimensionales pueden afectar la posición de los puntos de conexión.
Por tanto, la selección de la máquina debe tener en cuenta más que el diámetro máximo del cable. La geometría del producto, la resistencia del material, el radio de flexión, el volumen de producción y la tolerancia dimensional requerida deben evaluarse antes de confirmar la solución de conformado.
¿Por qué usar un método de conformado de cabeza rotatoria?
El BL-3D-51400 cambia la dirección de flexión a través de su cabeza de formación giratoria. Durante la producción, el alambre se mueve principalmente hacia adelante y hacia atrás en lugar de girar continuamente con el producto.
Usando unMáquina de flexión de cables de cabeza rotatoria Para sillas de grosor grueso, los soportes pueden reducir el movimiento del material largo durante el conformado. La cabeza giratoria cambia de dirección según el programa y realiza diferentes curvas tridimensionales.
La máquina proporciona espacio de conformado para productos con diferentes ángulos y perfiles. Sus coordenadas de control multiejes permiten la alimentación del cable, la rotación de la cabeza y los movimientos de flexión según la secuencia programada.
Preparación del alambre de 14 mm para la producción
Ajuste de la unidad de enderezamiento
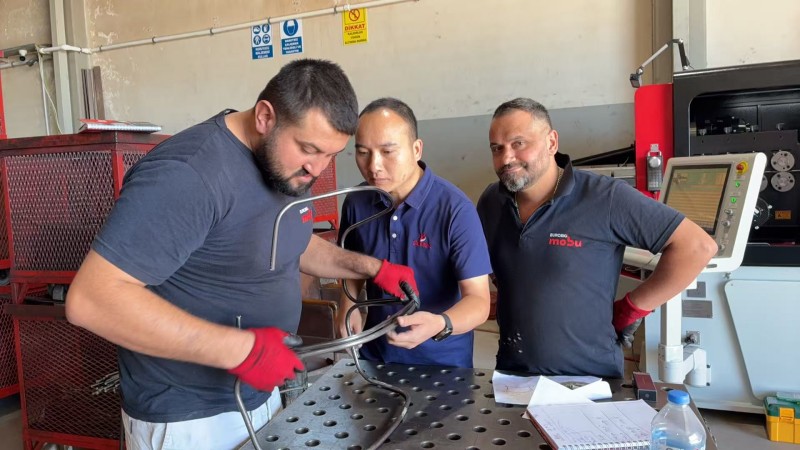
Durante la formación, los ingenieros de BELAN ajustaron primero la unidad de enderezamiento según el material de 14 mm. El objetivo era asegurar que el alambre entrara en la zona de alimentación y conformado en condiciones adecuadas.
Un enderezado insuficiente o excesivo puede afectar al perfil final del producto. La escala en la estructura de rectificado permite a los operadores registrar los ajustes utilizados para una especificación de material concreta. Estos registros proporcionan una referencia cuando se fabrica el mismo producto de nuevo.
Alimentación por cable e inspección de herramientas
Tras cargar el material, los empleados del cliente comprobaron el camino de alimentación y confirmaron que las herramientas de flexión estaban bien instaladas. El alambre se movía a través de los mecanismos de rectificado y alimentación a una velocidad controlada antes de que comenzara la producción automática.
Estos pasos de preparación afectan directamente al funcionamiento de laMáquina de flexión de cables de cabeza rotatoria. Por esta razón, cada empleado estaba obligado a completar los procedimientos de carga e inspección del material de forma independiente.
¿Cómo se creó el Programa de Apoyo a Presidentes?
Los ingenieros de BELAN dividieron la geometría de soporte de la silla en operaciones individuales de alimentación y flexión. La longitud de alimentación, el ángulo de flexión, la dirección espacial y la secuencia de funcionamiento se introdujeron en el sistema de control CNC.
Tras la creación del programa inicial, cada movimiento se probaba por separado. Los operadores observaban la posición y dirección de cada curva antes de ejecutar el ciclo completo de producción.
Este método paso a paso permitía a los operadores confirmar que las secciones formadas no interferirían con la estructura de la máquina ni con las herramientas de doblado. También les ayudó a entender qué línea de programa correspondía a cada posición en el producto terminado.
La formación se centraba en la interfaz de programación real de laMáquina de flexión de cables de cabeza rotatoria. Los empleados aprendieron a introducir datos, revisar la secuencia de flexión y localizar la operación que requería corrección.
¿Por qué la primera muestra requiere compensación de parámetros?
El alambre de acero macizo produce cierta cantidad de retroceso tras la flexión. La compensación requerida varía según la resistencia del material, el diámetro del cable, el radio de flexión y el ángulo objetivo.
Tras la producción de la primera muestra, se comprobaron las dimensiones principales y los ángulos de flexión. Cuando se identificaba una desviación, se ajustaba la operación correspondiente de alimentación o flexión en lugar de cambiar el programa completo.
La muestra se producía y se volvía a medir tras cada corrección de parámetro. A través de este proceso, el soporte del sillón alcanzó gradualmente las dimensiones y la forma general requeridas.
Los parámetros confirmados se guardaban en el programa del producto. Esto permite al cliente cargar los datos establecidos cuando están igualesMarco de silla de 14 mmestá programada para su producción futura.
Empleados del cliente completaron una configuración independiente
Durante la primera etapa, los ingenieros de BELAN demostraron el proceso operativo completo. Los empleados del cliente comenzaron entonces a cargar el material, seleccionar el programa del producto y operar la máquina ellos mismos.
Cuando una dimensión o ángulo requería corrección, los empleados comprobaban la muestra e identificaban el paso relevante del programa. Luego ajustaron el parámetro correspondiente y produjeron otra muestra para su inspección.
El objetivo de la formación de siete días no era simplemente introducir funciones de máquina. Se esperaba que los empleados comprendieran el proceso de producción y realizaran ajustes básicos del producto sin depender completamente del ingeniero BELAN.
Al final de la formación enTurquía, los operadores podían usar elMáquina de flexión de cables de cabeza rotatoria fabricar el soporte necesario para la silla y realizar correcciones básicas del programa.
Mantenimiento rutinario para una operación estable
Comprobaciones antes de arrancar la máquina
Antes de comenzar la producción, los operadores deben confirmar el estado de las herramientas de curvatura, el camino del cable, los puntos de lubricación y la zona de trabajo. Las herramientas y materiales no utilizados deben retirarse del rango de movimiento de la máquina.
Inspección durante la producción
Durante la operación continua, los empleados deben observar si el material se alimenta de forma fluida y si las dimensiones del producto permanecen estables. Se debe comprobar ruido inusual, vibraciones o desgaste de las herramientas antes de continuar la producción.
Registros de limpieza y mantenimiento
La unidad de enderezamiento, el mecanismo de alimentación, la cabeza giratoria y las herramientas de flexión requieren limpieza, inspección y lubricación regulares. Los registros de mantenimiento ayudan a los operadores a monitorizar las condiciones de los componentes e identificar cambios antes de que afecten a la calidad del producto.
El soporte de silla de 14 mm superó la aceptación del producto
Antes de completar la formación de siete días, los empleados del cliente operaban la máquina de forma independiente utilizando el programa confirmado. Se revisó el soporte final de la silla para comprobar su perfil general, dimensiones principales y posiciones de flexión.
La muestra cumplía con los requisitos de aceptación del cliente. El resultado confirmó que el equipo había completado la instalación, puesta en marcha, formación del operador y verificación práctica del producto.
Los empleados también habían adquirido las habilidades básicas necesarias para la operación de máquinas, edición de programas, corrección de parámetros y mantenimiento rutinario. Esto creó una base práctica para la futura producción de soporte de sillas en la fábrica del cliente.
Desde la entrega de equipos hasta la producción independiente
La aceptación del producto no es el final de un proyecto de equipo. Representa el momento en el que el cliente comienza a operar y gestionar la máquina de forma independiente.
El BL-3D-51400 combina múltiples operaciones de flexión tridimensional dentro de un mismo programa de producto. Esto ayuda a reducir las diferencias causadas por posicionamientos manuales repetidos y procesos de flexión separados.
Para los fabricantes de muebles, el valor de producción de unMáquina de flexión de cables de cabeza rotatoria no se limita a producir una muestra aceptada. La eficiencia en el cambio, la consistencia del producto y la capacidad del operador para gestionar la producción son igualmente importantes.
Evalúa tu proyecto de conformado de alambre con BELAN
Si planeas un soporte de silla de grosor grueso, un marco de asiento para automóviles o un producto complejo de alambre 3D, envía a BELAN tus planos, especificaciones de materiales y requisitos de producción. Nuestro equipo de ingeniería puede evaluar el proceso de conformado, el modelo de la máquina, las pruebas de muestras y el plan de formación del operador. Contacta con nosotros para hablar de un acuerdo adecuadoMáquina de flexión de cables de cabeza rotatoriaPara tu proyecto.
BELAN Machinery, su proveedor experto de soluciones de conformado de cables para automóviles.


