


Agujeros, ranuras, dientes prensados y logotipos en un brazo limpiaparabrisas son características planas. Dibújalos donde quieras en la impresión: si están programados después de la curva, se convierten en un plan de recortes. AMáquina de doblado brazos limpiaparabrisaspone el puñón, el prensado y el marcado antes de doblarse no por conveniencia de disposición, sino porque los troqueles y los datums lo exigen. Aquí está el razonamiento detrás de esa secuencia, para que sepas qué comprobar cuando envíes un dibujo para evaluación.

El control destruye tres datos a la vez
Primero, el dato de localización. Las posiciones del agujero, ranura, diente y logotipo se dimensionan todas a partir de una cara plana y recta. La barra plana recta colocada sobre una mesa da a cada elemento una coordenada 2D limpia; una vez que el brazo está doblado, es una pieza 3D, y el mismo operador que lo sujeta de dos maneras diferentes medirá dos posiciones distintas. Segundo, acceso a los dados. El punzonado y el prensado necesitan un soporte plano bajo la característica y un golpe de prensa vertical. Un brazo doblado cuelga e interfiere: el dado o bien no puede alcanzar la característica o no puede acomodarla correctamente. Tercero, la cara de estrés. El exterior de una curvatura está en tensión, y un agujero o ranura cerca de la línea de curvatura conecta una mueva y un borde endurecido justo donde quiere empezar una grieta. Por eso los dibujos ponen agujeros y ranuras en las zonas planas, alejadas de la línea de curva — y por eso el orden del proceso debe cooperar, punzonando primero y doblándose después.
Qué ocurre cuando el orden está mal
Si te mueves antes que dar puñetazos, tres fallos se turnan para aparecer. Las posiciones de los agujeros se desplazan, porque la localización repetida en una pieza 3D consume directamente la tolerancia del agujero. Los agujeros se agrietan en el borde, porque una muela perforada tardía se asienta en la cara de tensión y la fractura la sigue. Los dientes y los logotipos presionan de forma desigual, porque sin soporte plano la profundidad varía de una pieza a otra y de un lado al otro de la marca. Ninguno de estos puede repararse río abajo.

Cómo la máquina fija la secuencia
La cadena de procesamiento en nuestroMáquina de doblado brazos limpiaparabrisas(BL-YG-12A) está dispuesto exactamente en ese orden: enrolla sobre el granaje de doble extremo, avanza, endereza, perfora y ranura y aprieta los dientes y estampa el logo en la zona plana, luego se dobla con cabezas rotativas sincronizadas interiores y exteriores — curvas laterales, curvas verticales y torsión — y termina con un corte precargado. Doce ejes servo completos impulsan este flujo: tres motores de perforación de 7,5KW manejan las características planas, un motor de alimentación de 7,5KW soporta la barra y dos motores giratorios de 4,4KW forman las curvas, con un total de 55,9KW con carrera de curva de 500 mm y un chasis de 16000 KG. Tiene secciones de alambre planas de 4×9 mm y 4×12 mm. Esta estructura es la queMáquina de doblado brazos limpiaparabrisasLa historia de integración se basa en — cinco o seis operaciones que antes necesitaban de tres a cinco máquinas y transferencia manual ahora se ejecutan en un solo espacio. La secuencia está soldada a la estructura, no memorizada por el operador, por lo que el orden sobrevive a cada cambio de turno.
Secuencia en un vistazo
| Funcionamiento | Posición | ¿Por qué aquí | Coste de hacerlo después de la curva |
| Enderezamiento | Primera | La barra recta es el datum para cada posición del agujero; Configuración de registros indexados | — (paso de cimiento) |
| Punzonado / ranurado | Zona plana, antes de doblarse | Localización plana, carrera vertical del troquel | Mala localización en una pieza 3D; Las muelas se agrietan en la cara de tensión |
| Prensado dental | Zona plana, antes de doblarse | El soporte plano mantiene la profundidad uniforme | Profundidad desigual, deslizamiento |
| Estampado del logotipo | Zona plana, antes de doblarse | La cara plana da una marca limpia y consistente | Marca desigual en la cara y profundidad |
| Flexión (lateral / vertical / torsionado) | Medio-final | Cabezas rotativas sincronizadas, carrera de 500 mm | — (paso de formación del núcleo) |
| Corte (precargado) | Última | La precarga estabiliza el corte y limita las muelas | — (paso final) |
Cuatro preguntas que hago cuando llega un dibujo
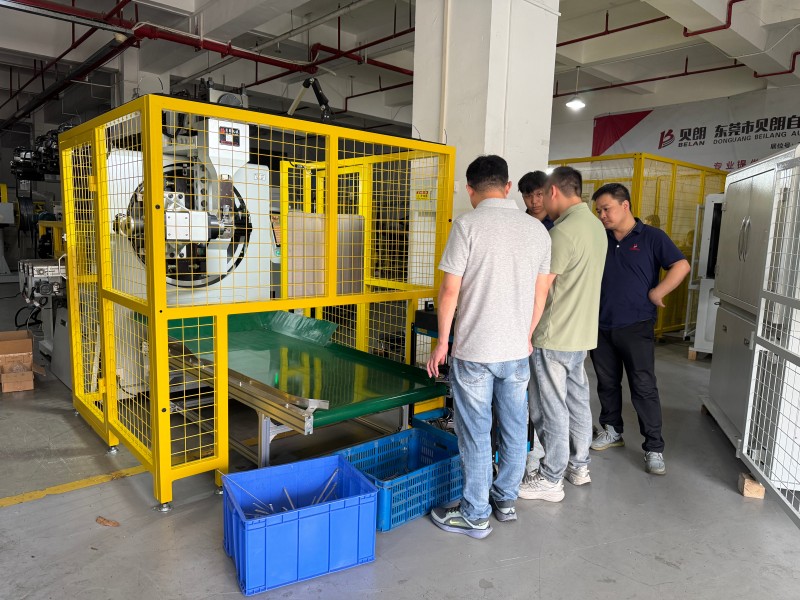
Primero, la distancia desde los centros del orificio y ranura hasta la línea de curvatura más cercana: decide si la característica elimina la zona de tensión y mantiene un aterrizaje plano para el punzón. Segundo, qué cara lleva los dientes prensados y el logo, para poder confirmar que los troqueles llegan antes de doblarse. Tercero, cómo se combinan las direcciones de flexión — las curvas laterales, verticales y de giro tienen su propia coordinación rotatoria interior/exterior en unMáquina de doblado brazos limpiaparabrisas. Cuarto, tamaño del lote y cambio: las diferentes variantes de brazos suelen intercambiar los troqueles de prensado y de corte, ambos con dispositivos de localización, y la forma honesta de cambiar de costes es pasar de la última parte buena de una variante a la primera parte buena de la siguiente. Cuando DOGA llegó a nuestra planta para la aceptación in situ, la hoja de verificación siguió la misma lógica: longitud total, posición y ángulo de curvatura, posición del agujero, borde de corte y superficie, pasados en orden de dibujo. Responde a esos cuatro y básicamente sabrás si tu brazo puede pasar por unFormación del brazo de enlace del limpiaparabrisasmáquina en una sola pasada — también es el primer paso de cualquier serieProceso de fabricación del brazo limpiaparabrisasReseña.
Sequence es la primera palanca en la chatarra
La mitad de lo que unMáquina de doblado brazos limpiaparabrisaslas partidas de guardados provienen de menos máquinas y operadores; La otra mitad proviene de la propia secuencia: los rasgos planos caen en una sola pasada, y las posiciones de los agujeros, la profundidad de los dientes y la marcada se mantienen consistentes a lo largo del lote. Envíanos el dibujo del brazo con las posiciones de los agujeros, la cara de presión y las direcciones de flexión marcadas, y lo guiaremos por esta secuencia para decirte qué características pertenecen a la zona plana y cuáles realmente necesitan ser manejadas después de la curvatura. Elegir la adecuadaMáquina de doblado brazos limpiaparabrisasEmpieza por poner las operaciones en el orden correcto. BELAN Machinery, su proveedor experto de soluciones de conformado de cables para automóviles.



