


El otoño pasado, un proveedor de conectores envió un paquete de dibujo y preguntó si existíaMáquina de flexión de barras colectoraspodían dirigir a su familia de bares. Envié un plano de diecinueve máquinas. Pensaron que había abierto el archivo adjunto equivocado. Esa célula ahora libera una barra terminada cada 75 a 85 segundos, y la borrachera que primero preguntaron es una estación dentro.

Empieza con el recuento semanal de barras, no con la máquina
La mayoría de los talleres toman esta decisión al revés y luego descubren que el coste está tanto aguas arriba como aguas abajo de la máquina.
Sigue una barra: sale de la plancha, se lleva a una sierra, una prensa y luego una curvatura. Cada acarreo añade una marca de manejo a una superficie recubierta, una capa de acumulación de tolerancias y una hora de trabajo que nadie indica. Cuanto más lejos recorre la barra, más caro se vuelve un defecto.
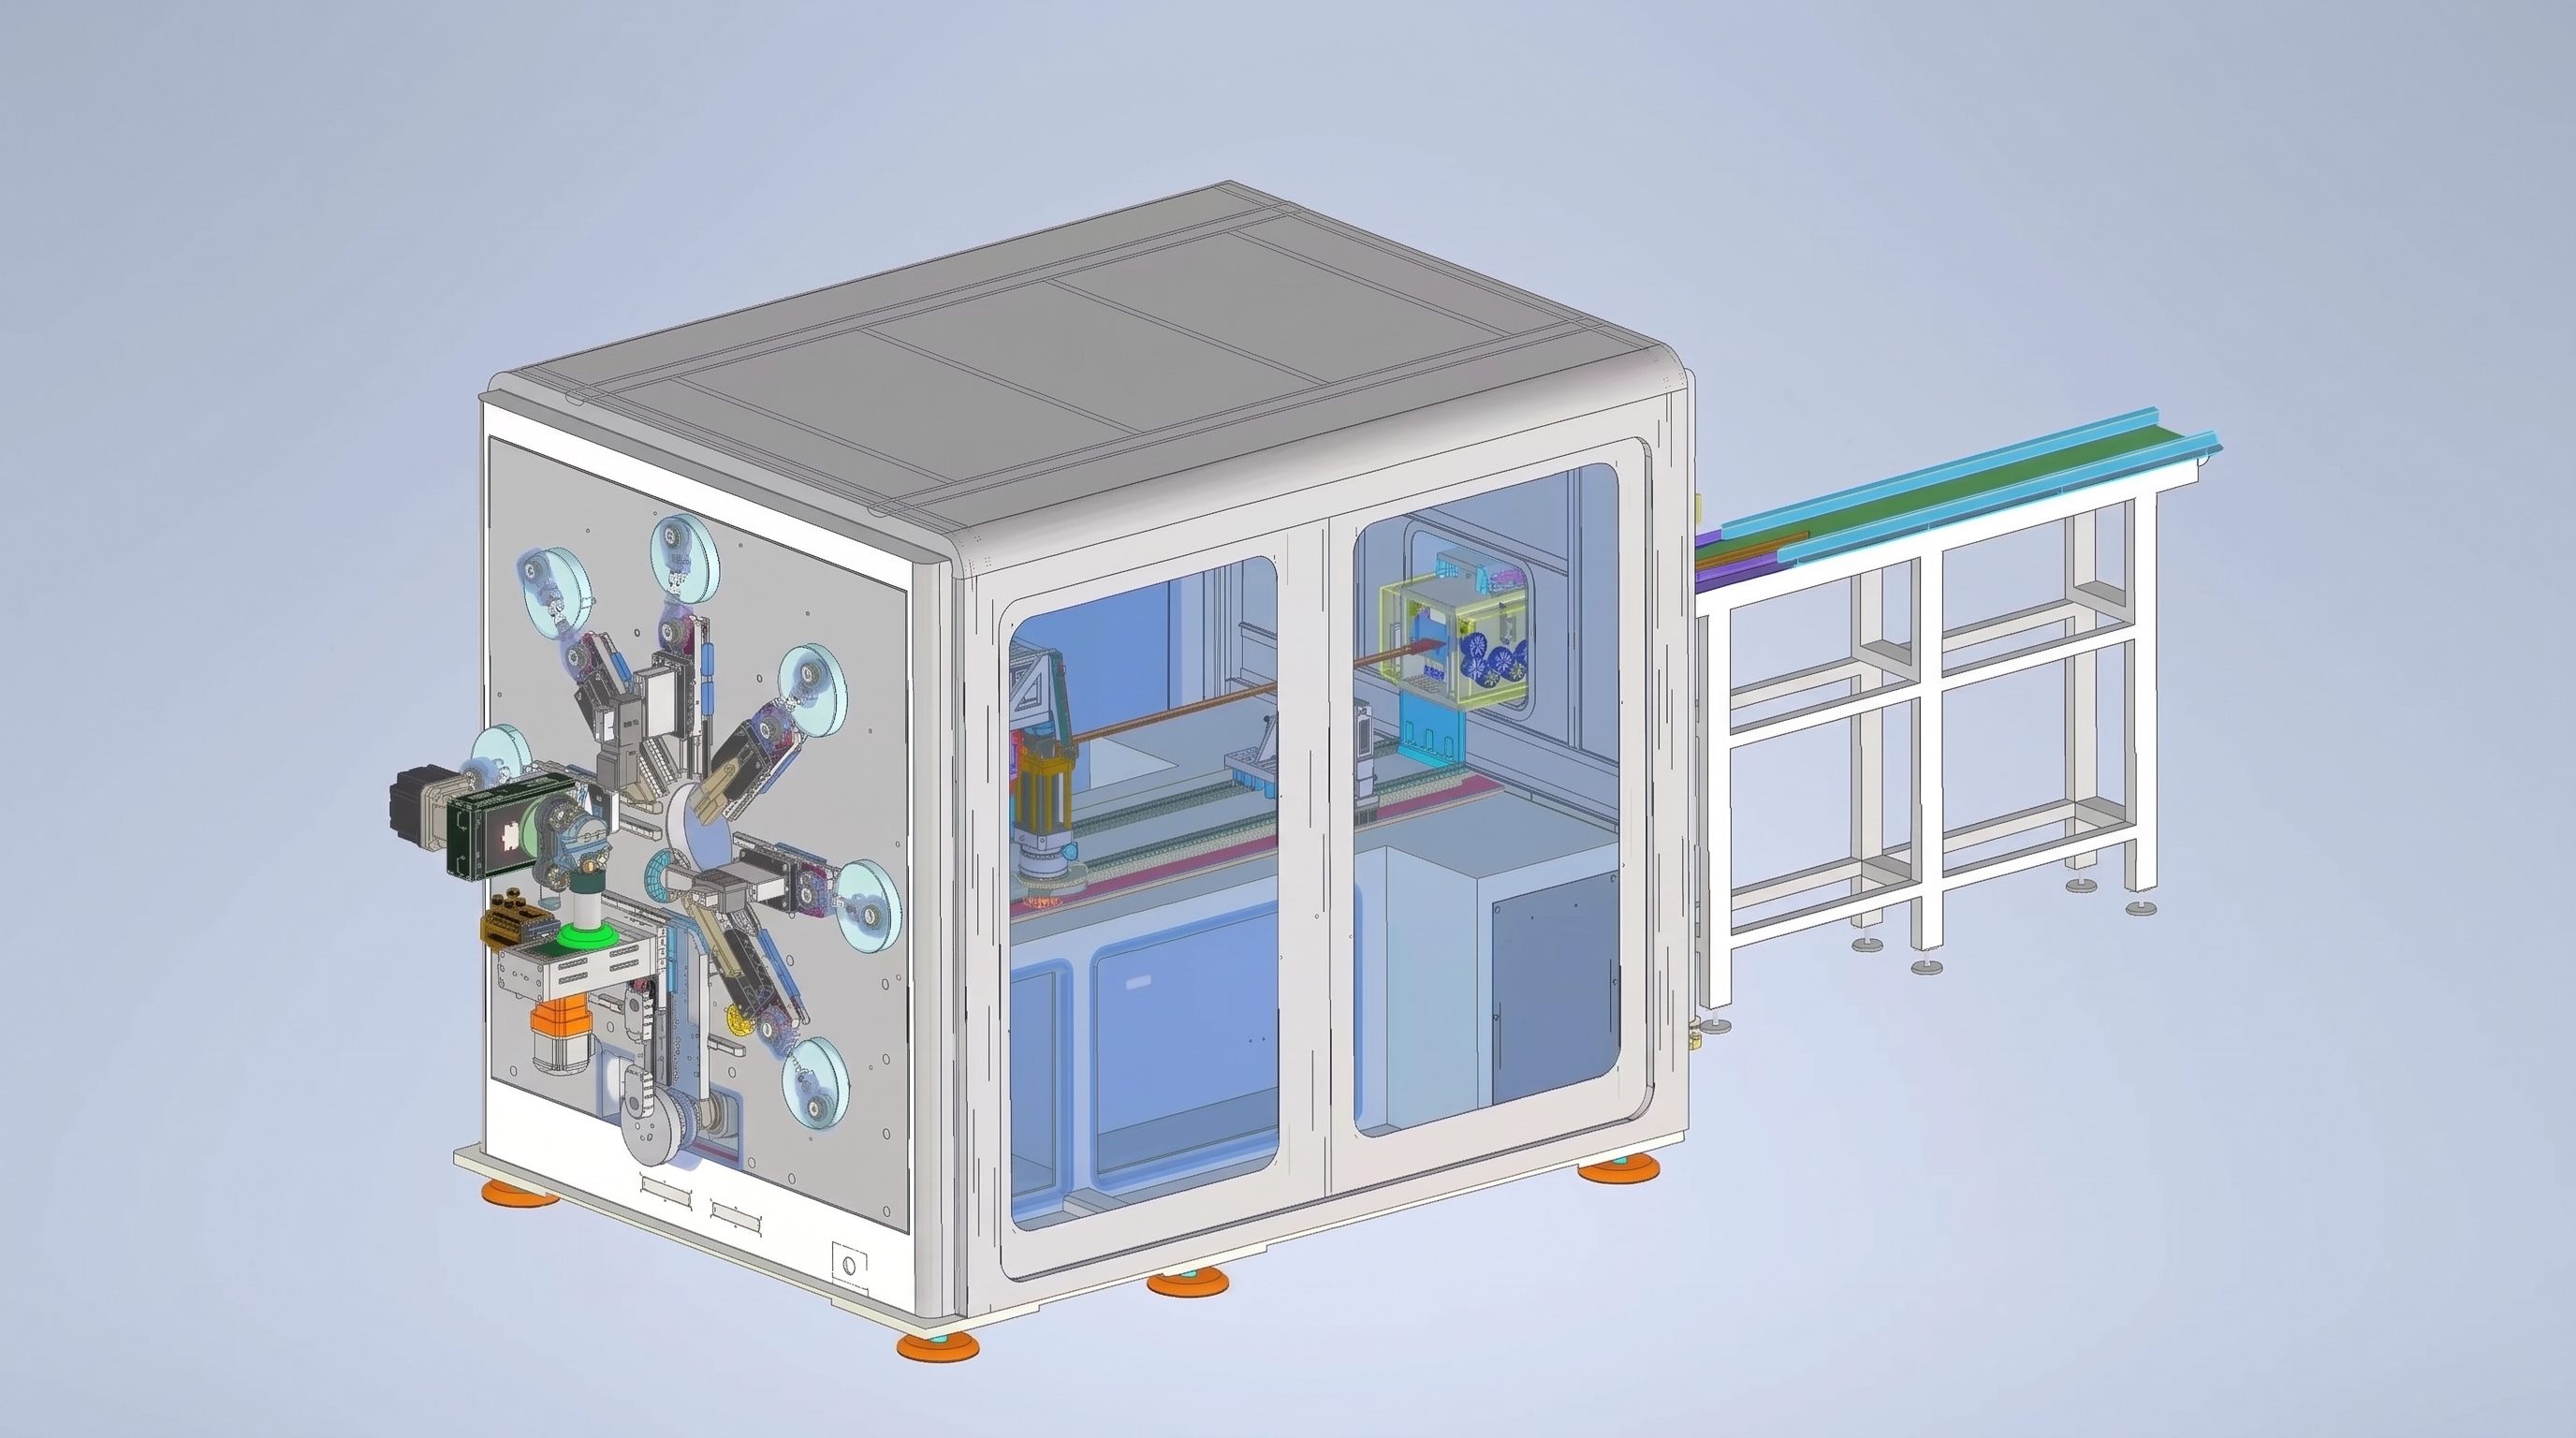
La celda que construimos mide 30 m por 12,25 m — 367,5 m² — con diecinueve máquinas conectadas por robots de seis ejes. Ninguna mano humana toca la parte entre estaciones.
Lo que hacen las diecinueve emisoras
| Grupo de la estación | Equipamiento | Lo que ofrece |
| 1 | Alimentación por bobina, rectificación, corte, marca láser | Longitud de corte de 800–3000 mm con código de trazabilidad |
| 2 | Transferencia de robots de seis ejes | La barra nunca toca un banco |
| 3 | Despegado de doble extremo | 10–100 mm de cobre desnudo en cada extremo |
| 4 | Punzonado de doble extremo, 60 t | Ambos extremos se formaban en un solo trazo |
| 5 | Desbarbado con cepillos | Cuatro caras desbababadas |
| 6 | Limpieza por plasma / hielo seco | Metal desnudo en la unión de soldadura |
| 7 | Soldadura de terminales, ambos extremos | Dos terminales, un paso |
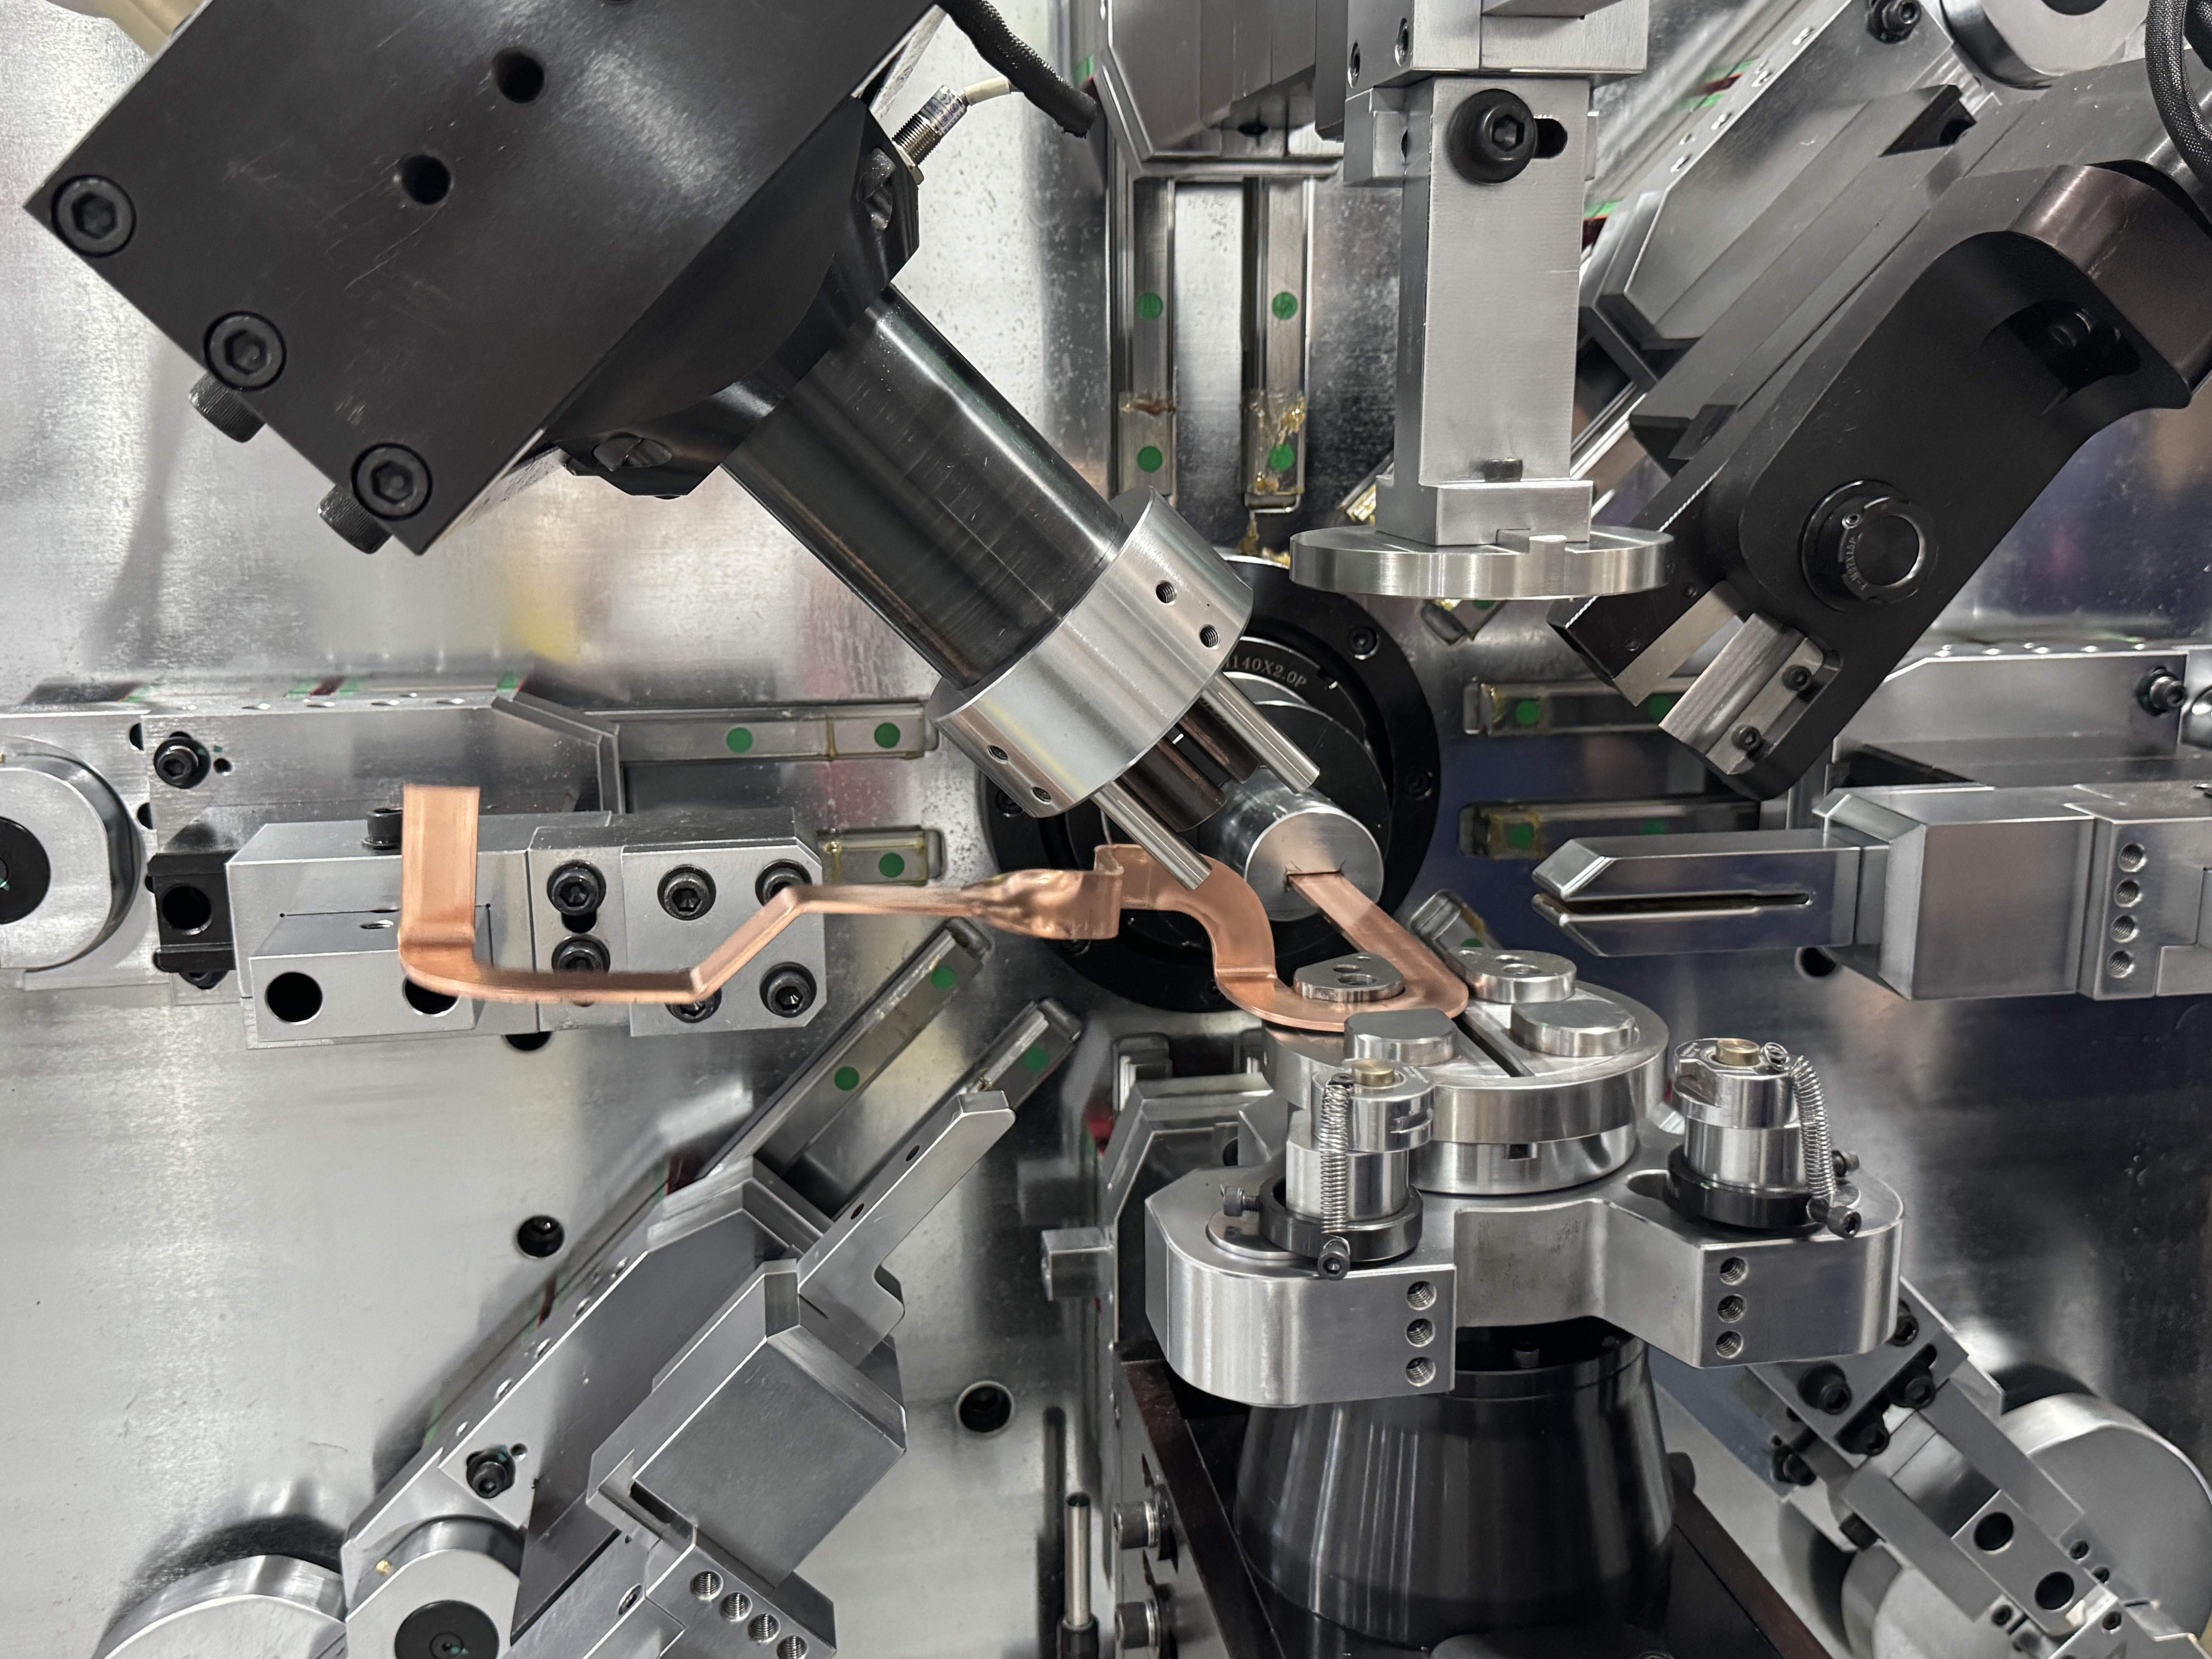
| 8 | Flexiones, 13 ejes | Curvas planas, de borde y de giro |
| 9 | Bending correctivo | Trimado angular antes de soltar |
| 10 | Descarga de robots | Manubrios acabados a bastidores |
Rango de trabajo de la celda: sección de 50–240 mm², 15–40 mm de ancho, 2–6 mm de grosor.
Doblar tras soldar, y por qué ese orden está fijo
Lo que llega a la cabeza de curvatura ya no es culata plana
Aquí es donde la mayoría de los diseños de líneas se desmoronan. La barra que llega a la estación ocho ya lleva terminales soldados en ambos extremos, una superficie limpiada con plasma y un código láser. La cara de sujeción ya no es una base rectangular limpia: es una perla de soldadura, una raíz terminal, una transición de pelaje.
Un agarre de contacto puntual resbala en esa geometría y aplasta la soldadura. La alimentación por cinta de orugas se gana aquí su lugar más allá de la protección del recubrimiento: distribuye la fuerza de sujeción a lo largo de toda la cara de la barra y los escalones alrededor de la soldadura y el terminal. ElMáquina de flexión de barras colectorasEn la estación ocho no se puede hacer pasar una barra soldada con un agarre de presión.
La flexión correctiva es una estación, no un banco de retrabajo
En una barra de 2,4 m, la deriva angular acumulada en siete estaciones aguas arriba aparece en la curva. Una estación de trimado dedicada lo elimina en unos dos segundos: medir, empujar, liberar. Sin esa estación, una barra fuera de ángulo sale de la línea, une un palé y espera a un ajustador. El flujo continuo se detiene ahí.
De dónde proviene de 75 a 85 segundos
Mira las estaciones individualmente: enderezando 30 s, perforando 40 s, soldando 50 s, doblando 75 s. Ejecuta esos cuatro en secuencia y ya estarás en 195 s. La celda alcanza 75–85 s porque los ciclos se solapan: la estación nueve se está preparando mientras la estación ocho aún se está formando.
El precio de la superposición: la emisora más lenta marca el ritmo. En esta línea, la estación más lenta es la curva. Eso convierte la fiebre en una decisión de capacidad, no en una compra por conveniencia. Un doblador más lento que el soldador desperdicia al soldador; Un maestro mucho más rápido que el resto desperdicia capital.
El nivel mínimo de precisión también debe aguantar: ±0,2° de repetibilidad en curvas de 90°, ±0,1 mm de error de alimentación a 300 mm y un ensayo cargado de 100.000 ciclos antes de que se envíe cualquier máquina. En una celda que produce cientos de barras al día, una única máquina inestable deshace la limpieza y soldadura realizadas en las seis estaciones anteriores.
Cuando una máquina vence a diecinueve
Una línea integrada no es una respuesta universal. Funciona cuando una o dos familias de bares funcionan a gran volumen, semana tras semana. Amplía la mezcla de productos o reduce el tamaño del lote y la carga de cambio en diecinueve estaciones se consume la ganancia de rendimiento.
| Punto de decisión | Ajustes de línea | Máquinas independientes |
| Volumen semanal | Miles de bares, una familia | Decenas a cientos, volátil |
| Gama de productos | Una o dos familias, secciones estrechas | Muchas familias, impulsadas por el orden |
| Tipos de recubrimiento | Uno o dos (PA12, mica) | Conmutación frecuente |
| Soldadura | Soldadura interna de terminales, gran volumen | Subcontratado o manual |
| Superficie solar | 350 m² continuos | Inversión ajustada y por fases |
La ruta independiente es así: una de 16 ejesMáquina de flexión de barras colectorascomo el TP-DL-45-6E, de 12,0–45,0 mm de ancho por 2,0–6,0 mm de grosor, alimentación sobre orugas y una unidad de rectificado, con un operador que manejaba dos máquinas. Donde la mezcla y los recubrimientos de cobre y aluminio cambian a menudo, el de 13 ejesMáquina de flexión de barras colectorasEl BL-TP-50-7E cubre 15–45 mm de cobre en 1,0–7,0 mm y 15–50 mm de aluminio en 1,0–8,0 mm, con ajuste de presión en lugar de cambios de ruedas.
El faseado funciona mejor: empieza por enderezar, cortar y doblar, luego añadir pelado, punzonado y soldadura cuando el volumen lo justifique. Más barato que una celda completa funcionando a mitad de carga.
Lo que necesito antes de dibujar un diseño
- Dibujos de barras: sección, ancho, grosor, longitud revelada, número de curvas
- Volumen semanal y patrón de desplazamiento por familia de compases
- Recubrimiento: cobre desnudo, PA12, PVC-mica, aluminio
- Especificaciones terminales y proceso de soldadura: ultrasonidos, láser, TIG
- Suelo disponible, longitud por ancho, espaciado entre columnas, altura de la grúa
- Tiempo de ciclo objetivo y si la salida alimenta el conjunto de paquetes o el equipo de conmutación
- Equipos existentes que deben ser absorbidos por la celda
Con esos siete artículos puedo devolver una mesa de bicicletas estación por estación y un plano de planta, no un correo de 'sí-podemos'.
Si tu volumen no ha alcanzado el umbral de línea, no lo fuerces. Envía primero los dibujos y el recuento semanal — comprobaremos si una solaMáquina de flexión de barras colectorasSoporta la carga. Si es necesario, compra una máquina. Si no es así, hablamos de laLínea de producción de barras colectorasy construir elCelda de fabricación de barras colectoras NEVCon tus familias de bar, no alrededor de un cajo. BELAN Machinery, su proveedor experto de soluciones de conformado de cables para automóviles.


