


Pregunta a un taller que dobla la barra aislada qué se come su presupuesto de chatarra, y la respuesta es que rara vez se agrietan. Es el bulto — una ampolla que sube por el interior de la curva, justo donde el recubrimiento no tiene a dónde ir. ¿Alguien que use PVC, PA12 o barra de cinta de mica en unMáquina de flexión de barras colectoraslo ha visto. Este abultamiento recubierto que se curva en la barra colectora parece algo con lo que hay que convivir. No lo es. El abultamiento puede predecirse, limitarse por la geometría y terminar con un paso de calentamiento controlado cuando aún se nota.

Por qué se forma el abultamiento
Cuando una barra se dobla, el cobre fluye hacia el interior del radio. El cobre compacta felizmente. El recubrimiento no: PVC, PA12 y cinta de mica no pueden comprimirse, por lo que el cobre desplazado empuja el aislamiento hacia fuera y se forma una ampolla en la cara interna de la curva.
Tres factores determinan cuánto alcanza:
- Radio interior.Cuanto más apretado es el radio, más cobre se desplaza por milímetro de longitud de barra.
- Rigidez y adhesión del recubrimiento.El PVC mal adherido sobresale más libremente que una cinta de mica bien adherida.
- Temperatura de la barra.Las barras frías concentran el desplazamiento en un punto; Barras cálidas la extienden a lo largo del recubrimiento.

Los números para los que trabajamos
En la barra de PVC-mica, nuestro estándar de producción es un bulto de1,6 mm de un solo lado en curvas planasy1,5 mm en curvas verticales. La tolerancia habitual en la industria es de 4 mm en ambos lados, por lo que estos valores dejan un margen real para el ajuste del ensamblaje del cliente.
La geometría que te lleva hasta ahí es la misma regla que aplicamos en cadaMáquina de flexión de barras colectoras: mantener el radio interior enuno por ancho de barraen curvas planas, yuno por el grosor de la barraEn curvas verticales. Respeta el radio y el cobre desplazado se extiende a lo largo de la barra en lugar de levantar el recubrimiento en un solo punto.
La solución de cuatro pasos cuando aún se ve un bulto
Incluso con geometría correcta, los lotes llegan con una adhesión inferior a la especificación, o un plano del cliente obliga a un radio reducido. Aquí está la secuencia de rework que ejecutamos, en orden:
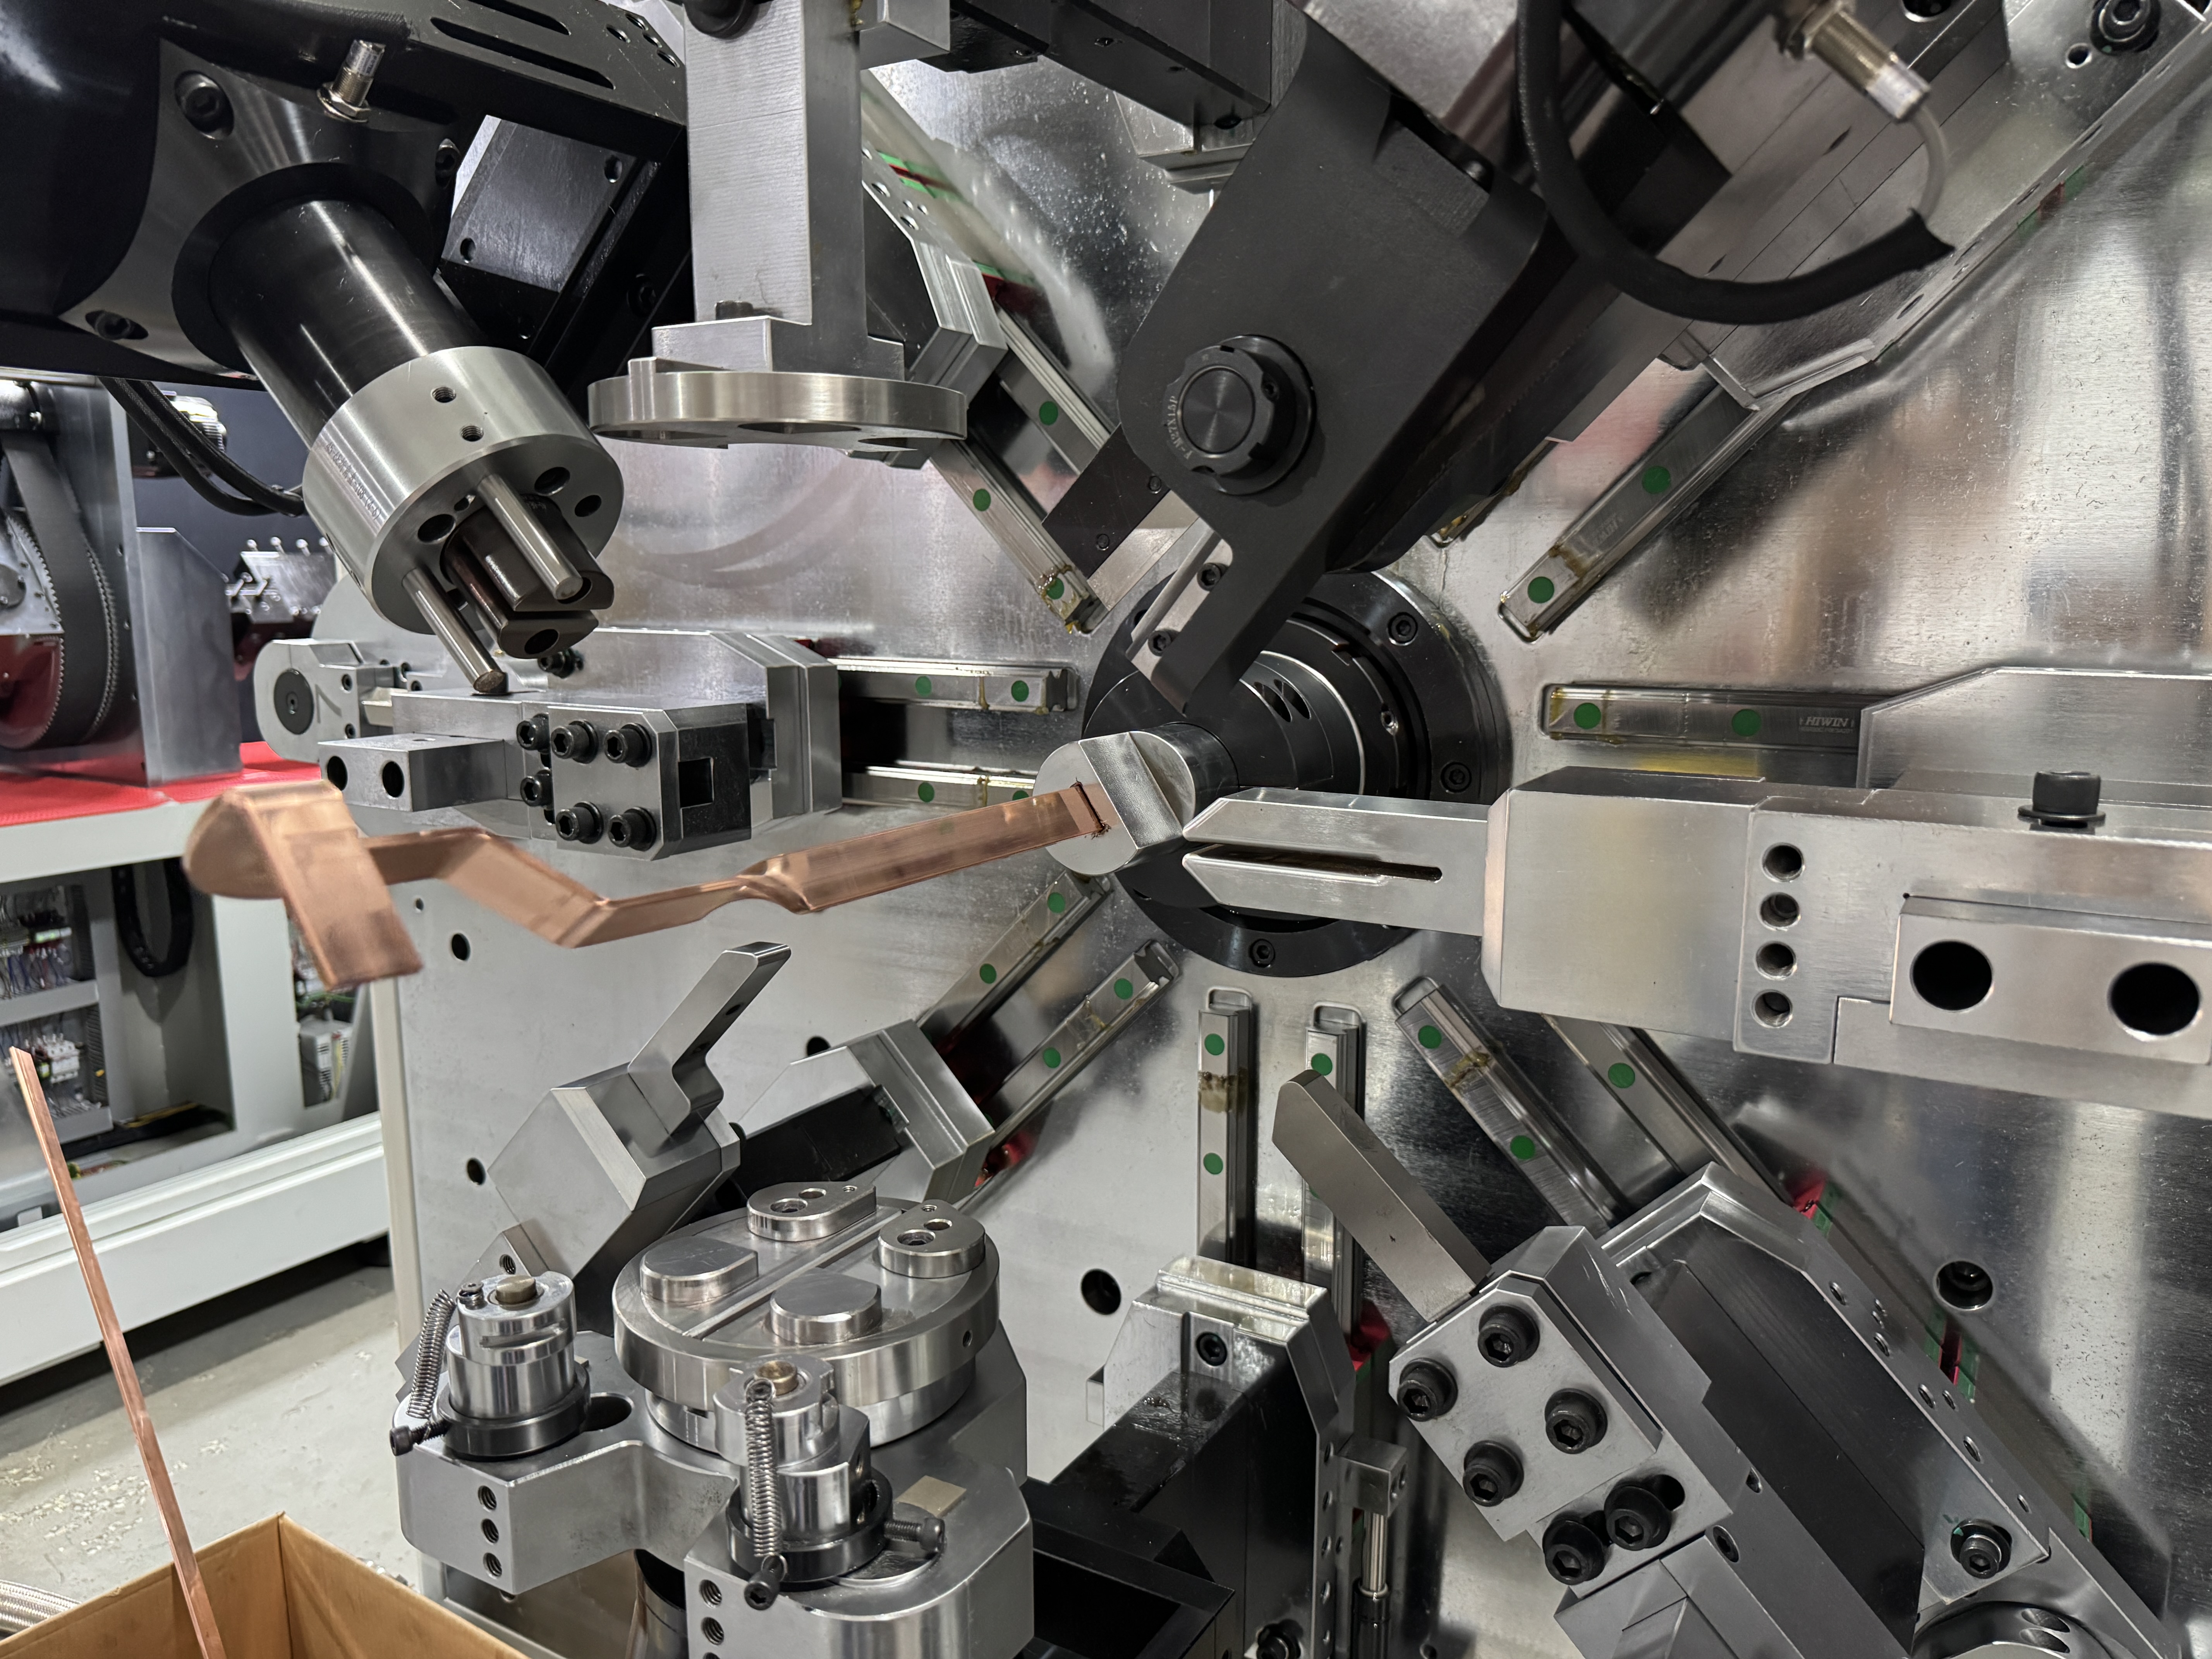
Paso 1 — Protege la barra al entrar.La alimentación con orugas y contacto completamente envolvido evita que el recubrimiento se dañe previamente. Una barra que llega a la curva con los flat de rueda se abultará aún más y se rasgará durante la revisión. Nuestro BL-TP-45-6EL, de 13 ejesMáquina de flexión de barras colectorasDedicado a barra de cinta de mica de hasta 50 mm de ancho y 7 mm de grosor, esta vía se combina con una alimentación auxiliar y un rectificador — la barra se sostiene, no se arrastra.
Paso 2 — Precalenta en la curva.En unMáquina de flexión de barras colectorasEquipado con una unidad de alta frecuencia en el enchufe, la barra se calienta justo antes de formarse. El calor hace que el recubrimiento sea elástico, de modo que se estira alrededor del desplazamiento en lugar de levantarse bruscamente. En PVC mal adherido, este paso por sí solo elimina gran parte del problema de protuberancia.
Paso 3 — Sujeta el bulto plano.Para las partes que aún muestran un bulto, una cuña de acero inoxidable se coloca sobre el bulto y se sujeta con alicates de bloqueo. La cuña distribuye la presión para que el recubrimiento quede presionado, no perforado, mientras se aplana contra el cobre.
Paso 4 — Horno túnel y luego enfriar.La parte sujeta pasa por un horno túnel en100–130 °C durante uno o dos minutos, luego hacia la refrigeración del ventilador. El recubrimiento vuelve a fluir sobre el cobre a medida que se calienta y se suaviza al enfriarse. Una correcta reestructuración de la barra colectora del horno túnel deja la zona reparada visualmente plana, y la pieza supera las pruebas de aislamiento.
El orden importa. Calienta sin la cuña, o aprieta sin calor, y cambias un bulto por una zona despegada.
Detener la protuberancia antes de que se forme
El paso del horno funciona, pero es trabajo — y el trabajo se acumula a lo largo de un turno. El orden económico de las operaciones:
| Prioridad | Acción | Efecto |
| 1 | Radio interior ≥ 1× ancho (plano) / ≥ 1× espesor (vertical) | Previene la mayoría de las protuberancias |
| 2 | Alimentación rastreada, contacto de envoltura completa | Sin predaño, agarre uniforme |
| 3 | Precalentamiento de alta frecuencia en la curva | Recubrimiento elástico, bulto más pequeño |
| 4 | Cuña de acero inoxidable + horno túnel, 100–130 °C | Recupera el resto |
Los talleres que usan prioridades 1–3 como estándar rara vez necesitan prioridad 4 más que ocasionalmente. En un configurado correctamenteMáquina de flexión de barras colectoras, la reparación del bulge está mayormente diseñada en, no reparada después.
Lee tus propios rechazos
Ordena los rechazos de esta semana por modo de fallo, y cada patrón apunta a su propio paso que falta. Solo abultamiento — el radio es demasiado ajustado para esa barra. Bulto con blanqueamiento — la barra llegó fría o se saltó el precalentamiento. Despegado cerca de la curva — el recubrimiento se dañó al entrar, así que revisa primero el camino de alimentación. El patrón de fallo te indica qué paso se le falta a tu línea antes de gastar ni un céntimo en rehacer herramientas.
Mándanos tu dibujo
Un abultamiento es un problema del proceso, no una propiedad de la barra aislada. Envía a BELAN la especificación de tu barra y el dibujo con el radio más reducido. Ejecutaremos la secuencia completa en nuestroMáquina de flexión de barras colectoras, mide el abultamiento en las piezas terminadas y devuelve los parámetros del proceso. BELAN Machinery, su proveedor experto de soluciones de conformado de cables para automóviles.

